Podczas modernizacji laserów światłowodowych wybór mocy decyduje o rentowności
Przy rozbudowie lub modernizacji zdolności produkcyjnych należy podjąć decyzję pomiędzy Przecinarka laserowa światłowodowa o mocy 6 kW i 12 kW jest jedną z najważniejszych decyzji inwestycyjnych w przypadku średnich i dużych zakładów obróbki metali na świecie.
Wielu międzynarodowych nabywców sprzętu wpada w pułapkę prostej inwestycji: „Większa moc zawsze jest lepsza — zakup lasera o mocy 12 kW gwarantuje szybszą produkcję”. W rzeczywistych warunkach fabrycznych wiele warsztatów kupuje jednak maszyny o mocy 12 kW wyłącznie do przetwarzania Blacha o grubości 3–8 mm (1/8″ do 5/16″) dziennie.
Prowadzi to do niewykorzystania sprzętu, nadmiernego poboru energii elektrycznej i nieodwracalnych początkowych nakładów inwestycyjnych (CAPEXZ drugiej strony, zakłady, które nie inwestują wystarczająco w laser o mocy 6 kW, aby zaoszczędzić początkowy kapitał, często napotykają poważne wąskie gardła produkcyjne, długie opóźnienia w przebijaniu i opóźnione dostawy, gdy przychodzą zamówienia na płyty o średniej lub grubej grubości.
Mając doświadczenie w obsłudze setek zagranicznych warsztatów obróbki metali, Laser Baison przedstawia obiektywne, oparte na inżynierii porównanie laserów światłowodowych o mocy 6 kW i 12 kW stabilne limity produkcji, prędkości podawania, całkowity koszt posiadania (TCO) i zarządzanie ryzykiem operacyjnym aby pomóc Ci osiągnąć najszybszy zwrot z inwestycji (ROI).
Stabilna zdolność produkcyjna: specyfikacje laboratoryjne a rzeczywistość
💡 Notatka terenowa Baisona:Maksymalne grubości cięcia podawane w broszurach sprzedażowych często odzwierciedlają wyniki badań laboratoryjnych na pojedynczych próbkach w kontrolowanych warunkach. robią nie reprezentować Niezawodność ciągłej produkcji masowej przez 8–12 godzin. Ewaluatorzy muszą skupić się ściśle na stabilne parametry produkcyjne, a nie tymczasowe ograniczenia przekłuwania.
| Metryka / Parametr | Ploter laserowy światłowodowy 6 kW | Ploter laserowy światłowodowy 12 kW |
| Stal węglowa o maksymalnej stabilności (CS) | 0.5 – 20 mm (12–20 mm, opiera się na tlenie, umiarkowana prędkość) | 0.5–30+ mm (Najwyższa prędkość przekłuwania i cięcia tlenem na grubej płytce) |
| Stal nierdzewna Max Stable (SS) | 0.5 – 12 mm (Prędkość azotu 8–12 mm jest ograniczona) | 0.5 – 25 mm (Azot o dużej prędkości i Cięcie powietrzem pod wysokim ciśnieniem (na średnim talerzu) |
| Maksymalna stabilność aluminium (AL) | 0.5 – 8 mm (Wymagana jest wysoka optyczna ochrona antyrefleksyjna) | 0.5 – 16 mm (Znacznie zwiększona zdolność produkcyjna grubych płyt) |
| Cięcie powietrzem pod wysokim ciśnieniem | Obowiązuje do 3 – 4 mm SS / CS / AL | Przełomowy moment! Wysoce skuteczny na 6 – 12 mm SS / CS (Ogromne oszczędności gazu) |
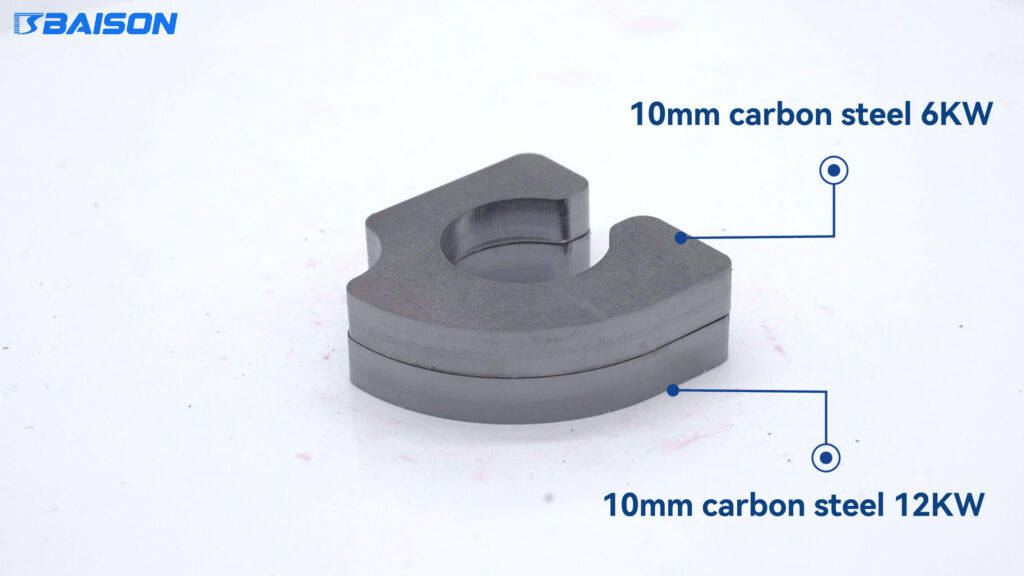
| Obróbka cienkich warstw (1–6 mm) | Prędkość liniowa w pełni spełnia wymagania produkcji masowej | Nieznacznie szybszy, ale rzeczywista przepustowość jest ograniczona przez przyspieszenie serwo i rozpraszanie ciepła |
Dynamika przepustowości: kiedy 12 kW naprawdę się opłaca?
Zamówienia na blachy średniej i grubej grubości (obciążenie pracą >30%)
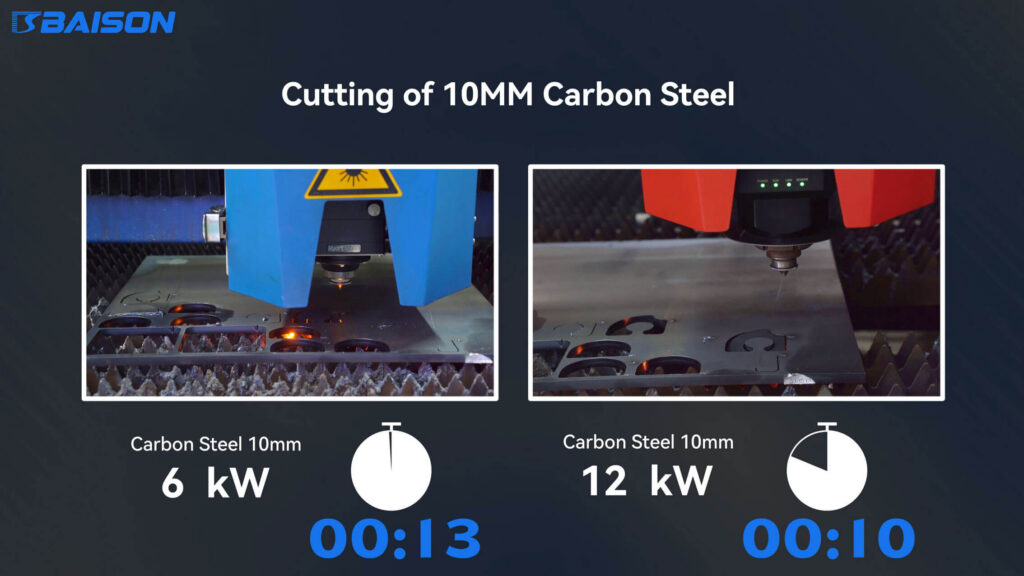
Jeżeli Twoja codzienna produkcja obejmuje ciągłe przetwarzanie >10 mm stali węglowej lub >8 mm stali nierdzewnejLaser o mocy 12 kW zapewnia niezwykły skok prędkości. Czas przekłuwania jest drastycznie skrócony, prędkość posuwu liniowego podwaja się w przypadku kluczowych wskaźników, a całkowita ilość przetwarzanych materiałów na zmianę wzrasta wykładniczo.
Produkcja cienkich arkuszy (obciążenie robocze 3–6 mm)
W przypadku warsztatów produkujących szafy sterownicze, elementy metalowe lub obudowy większość zapasów pozostaje w magazynie. 6 mmW tym zakresie zoptymalizowany system 6 kW tnie przy ekstremalnie wysokich prędkościach liniowychChociaż teoretycznie laser o mocy 12 kW ma na papierze wyższą prędkość, dynamika serwo, rozpraszanie ciepła i ograniczenia wyrzucania żużla średnia rzeczywista przepustowość gotowych części rzadko jest skalowalna wraz z dodatkową mocą.
Całkowity koszt posiadania (TCO) i ekonomika operacyjna
Ocena inwestycji w laser wymaga analizy długoterminowych wydatków operacyjnych (OPEX), a nie tylko początkową cenę zakupu:
Nakłady inwestycyjne i infrastruktura maszynowa (CAPEX)
Maszyna o mocy 12 kW wymaga wyższej początkowej inwestycjiOprócz samego źródła lasera, agregat chłodniczy, kolektory doprowadzające gaz, rama konstrukcyjna maszyny i transformatory elektryczne należy odpowiednio zwiększyć skalę.
Inżynieria rzeczywistości:Systemy optyczne dużej mocy wymagają wytrzymałych, wyżarzanych łóż maszynowychMontaż źródła optycznego o mocy 12 kW na lekkiej obudowie powoduje silne mikrowibracje przy dużym przyspieszeniu, co pogarsza jakość krawędzi i tolerancję wymiarową..
Obciążenie sieci elektrycznej i pobór mocy
- System 6kW:Średnie zużycie paliwa przy pełnym obciążeniu 28–35 kWh.
- System 12kW:Średnie zużycie paliwa przy pełnym obciążeniu 50–62 kWh.
W regionach zamorskich z wysokimi taryfami za energię elektryczną dla przemysłu lub ograniczoną przepustowością sieci, eksploatacja jednostki 12 kW głównie w instalacjach o małej grubości prowadzi do wyższych narzutów energii przypadających na jedną część, co z czasem powoduje kumulację znacznych kosztów użytkowania.
Rewolucja w zakresie gazu pomocniczego: Zaleta cięcia pneumatycznego o mocy 12 kW
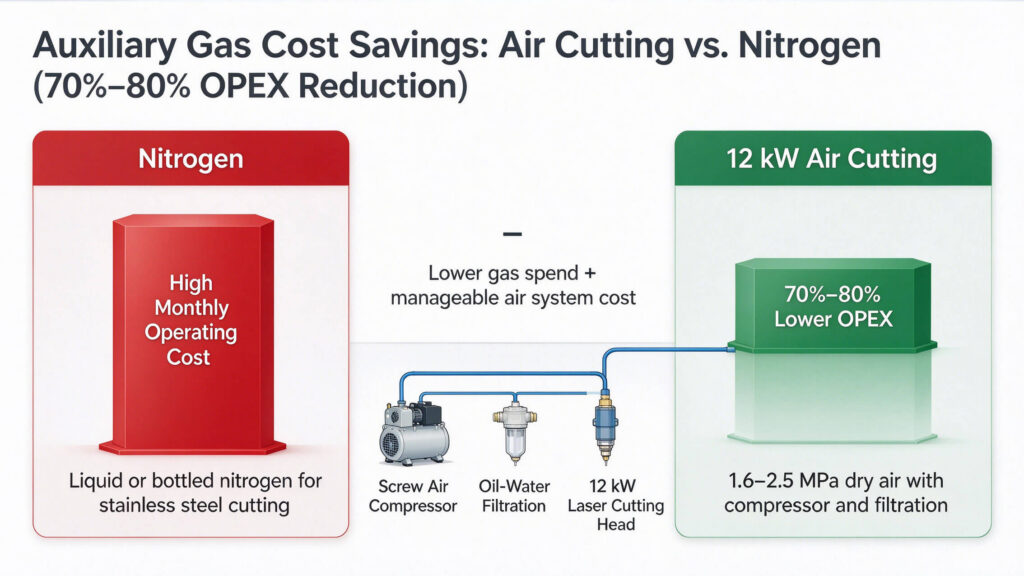
- Wąskie gardło azotu:Zakup kolektorów do ciekłego azotu N2 lub gazu w butlach do obróbki blach ze stali nierdzewnej stanowi poważny, powtarzający się wydatek dla zagranicznych warsztatów produkcyjnych.
- Przełom w cięciu powietrznym:Dzięki gęstości optycznej 12 kW operatorzy mogą wykorzystać sprężone powietrze suche pod wysokim ciśnieniem (1.6–2.5 MPa) do cięcia stali nierdzewnej i stali węglowej o grubości 6–12 mm. Przejście z butlowanego N2 na zintegrowany system sprężarki powietrza wysokociśnieniowego obniża koszty gazu pomocniczego o 70% do 80%, oszczędzając dziesiątki tysięcy dolarów rocznie.
Strategiczne ramy decyzyjne: dopasowanie maszyny do profilu sklepu
Wybierz laser światłowodowy o mocy 6 kW, jeśli:
- Twój zapas materiałów koncentruje się głównie na Blacha o grubości 0.5–10 mm (szafki, obudowy, wsporniki, kanały świetlne).
- Prowadzisz mały lub średni warsztat, w którym liczba zamówień jest zmienna, a obróbka grubych płyt (>16 mm) jest rutynowo zlecana na zewnątrz (podwykonawca).
- Potrzebujesz krótki okres zwrotu kapitału i działają zgodnie ze ścisłymi ograniczeniami transformatorów sieciowych.
- Jest to pierwsza instalacja lasera światłowodowego w Twoim warsztacie, w której priorytetem jest wysoka wszechstronność operacyjna.
Wybierz ploter laserowy światłowodowy o mocy 12 kW, jeśli:
- Ty produkujesz ciężki sprzęt przemysłowy, zbiorniki ciśnieniowe, stal konstrukcyjna lub części ciężkich maszyn z dużym poleganiem na >płytka 10 mm.
- Obecne maszyny o mocy 6 kW stanowią stałe wąskie gardło w produkcji, a wielkość zamówień wymaga ciągłej pracy na wiele zmian (16–24 godzin).
- Dążysz do wyeliminowania kosztownych łańcuchów dostaw ciekłego azotu poprzez przejście na cięcie sprężonym powietrzem pod wysokim ciśnieniem metali o grubości 6–12 mm.
💡 Wskazówka od profesjonalisty (Mit dynamiki maszyn: duża moc i wysoka precyzja)
Wysoka moc lasera gwarantuje precyzję tylko w połączeniu z solidnym, odprężonym łożem maszyny i precyzyjnym mechanizmem serwonapędu. Laser BaisonW systemach dużej mocy zastosowano wzmocnione ramy konstrukcyjne, zaprojektowane tak, aby wytrzymywały dynamiczne siły przyspieszenia, eliminując powszechną w branży pułapkę polegającą na łączeniu źródeł dużej mocy z lekkimi ramami.
Trzy kluczowe pułapki w zamówieniach publicznych, których należy unikać
- Nigdy nie oceniaj źródła lasera w izolacji: Należy zwrócić równą uwagę na sztywność złoża, wydajność dwuobwodowego agregatu chłodniczego i zawory sterujące ciśnieniem gazu.
- Uwzględnij 2–3-letnie trajektorie wzrostu:Sprawdź, czy platforma maszyny pozwala na przyszłą modernizację mocy optycznej, aby zapobiec przedwczesnej wymianie sprzętu.
- Weryfikuj filmy o ciągłej produkcji:Poproś producentów o nieedytowany, 8-godzinny ciągły materiał filmowy z masowej produkcji na grubej płycie, a nie o krótkie, promocyjne fragmenty.
Odblokowywanie ukrytych oszczędności: niestandardowy zwrot z inwestycji i analiza kosztów częściowych
Wybór idealnej mocy lasera światłowodowego nie polega na dążeniu do uzyskania najwyższej mocy, lecz na dopasowanie konfiguracji maszyny do dokładnej geometrii części w zakładzie, rozkładu grubości materiału i regionalnych kosztów gazu/energii.
🔒 Potrzebujesz precyzyjnych danych inżynieryjnych dla swojego warsztatu?
Koszty operacyjne różnią się znacząco w zależności od lokalnych stawek za media i logistyki gazuZespół inżynierów aplikacji Baison Laser zapewnia dostosowane rozwiązania Obliczenia kosztu na część oraz Audyty ROI 6 kW vs 12 kW na podstawie przesłanych plików CAD i miesięcznej wielkości produkcji.
Poproś o niestandardowy audyt zwrotu z inwestycji (ROI) i parametrów cięcia dla modeli 6 kW i 12 kW.
Często Zadawane Pytania (FAQ)
P1: Jakie zapotrzebowanie na sieć elektryczną i moc transformatora ma laser światłowodowy o mocy 12 kW w porównaniu z jednostką o mocy 6 kW?
AStandardowy system lasera światłowodowego o mocy 6 kW wymaga zazwyczaj zainstalowanej mocy transformatora 50–65 kVApodczas gdy system 12 kW wymaga 90–120 kVA ze względu na większe jednostki chłodnicze i wytrzymałe podzespoły elektryczne.
Przed zainstalowaniem maszyn o dużej mocy zakłady zagraniczne muszą sprawdzić lokalne normy mocy sieci elektroenergetycznej. Ciekawi Cię, czy Twój obecny panel elektryczny poradzi sobie z 12 kW mocą bez konieczności kosztownej modernizacji? Skontaktuj się z naszym zespołem wsparcia technicznego, aby sprawdzić zgodność zasilania obiektu.
P2: Czy cięcie sprężonym powietrzem pod wysokim ciśnieniem za pomocą lasera o mocy 12 kW pozostawia warstwę tlenku na krawędziach cięcia stali nierdzewnej?
A:Cięcie powietrzem powoduje lekkie, jasnożółte lub srebrzystoszare zabarwienie krawędzi ze względu na zawartość tlenu w powietrzu atmosferycznym wynoszącą około 21%. Jednakże, nie wytwarza ciężkiego, czarnego żużlu ani luźnego kamieniaW przypadku części konstrukcyjnych, maszyn rolniczych i ciężkich wyrobów krawędzie cięte pneumatycznie można bezpośrednio spawać i malować proszkowo bez konieczności późniejszego gratowania. Chcesz obejrzeć prawdziwe próbki? Zamów bezpłatny zestaw próbek do cięcia powietrznego, który zostanie dostarczony bezpośrednio do Twojego warsztatu.
P3: Czy istniejącą ramę urządzenia laserowego o mocy 6 kW można później zmodernizować, instalując źródło lasera o mocy 12 kW?
AModernizacja zależy wyłącznie od pierwotnej konstrukcji łoża. Tylko łoża maszynowe zaprojektowane z myślą o wytrzymała obróbka cieplna z wyżarzaniem, rurociągi gazowe o dużym przepływie i wzmocniona dynamika portalu może wytrzymać obciążenie termiczne i siły przyspieszenia źródła laserowego o mocy 12 kW.
Modernizacja lekkiej ramy 6 kW ze źródłem 12 kW często skutkuje rezonansem ramy i niską dokładnością cięcia. Baison Laser projektuje ramy maszyn o dużej wytrzymałości z modułowymi ścieżkami modernizacji.
P4: Jakie parametry sprężarki powietrza są wymagane do cięcia powietrzem pod wysokim ciśnieniem za pomocą lasera światłowodowego o mocy 12 kW?
A:Cięcie powietrzem pod wysokim ciśnieniem wymaga dedykowanego przemysłowy system sprężarek śrubowych powietrza zdolny do dostarczania stabilnych ciśnień pomiędzy 1.6–2.5 MPa (230–360 PSI)Aby osiągnąć ten cel, system musi obejmować osuszacz chłodniczy, osuszacz adsorpcyjny i 4-stopniową precyzyjną filtrację. Normy czystości oleju i wody klasy 1 ISO 8573-1, chroniąc wewnętrzne okna ochronne przed zanieczyszczeniami. Nie masz pewności, jaki pakiet sprężarek będzie odpowiedni do cyklu produkcyjnego Twojej firmy? Aby uzyskać kompletne wskazówki dotyczące wymiarowania układu pneumatycznego, należy skonsultować się z inżynierem ds. zastosowań w firmie Baison.
Podsumowanie ostatecznego wyboru
- Wybierz 6kW:Jeśli Twoje obciążenie pracą obejmuje cienkie blachy (<10 mm), wymagające niskich kosztów operacyjnych, mniejszych nakładów kapitałowych i szybkiego zwrotu z inwestycji.
- Modernizacja do 12 kW:Jeśli Twoim głównym źródłem dochodu jest obróbka grubych płyt (>10 mm), wolumen produkcji jest wysoki i chcesz wykorzystać cięcie powietrzem pod wysokim ciśnieniem aby wyeliminować koszty azotu.
Wybór sprzętu nie polega na zakupieniu urządzenia o najwyższej mocy znamionowej, lecz na znalezieniu optymalnego rozwiązania dla wymagań produkcyjnych Twojej fabryki. Jeśli nie masz pewności, czy maszyna o mocy 6 kW czy 12 kW będzie pasować do Twojej hali produkcyjnej, inżynierowie aplikacji Baison Laser chętnie przeprowadzą bezpłatną, spersonalizowaną ocenę doboru, uwzględniając profil grubości materiału i strukturę zamówienia.
Szukasz kompletnych specyfikacji maszyn i cen porównawczych? Przeczytaj nasz kompleksowy Przewodnik zakupowy po maszynach do cięcia laserem światłowodowym 2026.