Dla zakładów obróbki metali i producentów blach zakup lasera światłowodowego jest często jednym z największych nakładów inwestycyjnych (CapEx) w roku. Wybór odpowiedniego sprzętu może radykalnie obniżyć koszt jednostkowy, wyeliminować zależność od siły roboczej i zapewnić wykładniczy wzrost zdolności produkcyjnych.
Jednak proces selekcji i zaopatrzenia jest pełen pułapek technicznych. Wielu właścicieli sklepów i menedżerów ds. zaopatrzenia zbyt mocno polega na maksymalnych parametrach z broszury lub wyidealizowanych demonstracjach próbek fabrycznych. Dopiero po instalacji zdają sobie sprawę, że wpadli w poważne wąskie gardła przepustowości i ukryte koszty operacyjne.
Poniżej znajdują się 7 najczęstszych i najdroższych błędów zakupowych producenci blach muszą pamiętać o zakupie laserów światłowodowych, a także o poradach ekspertów, jak ich unikać i maksymalizować zwrot z inwestycji (ROI).
Głębokie nurkowanie: 7 kosztownych błędów w zakupie laserów światłowodowych
Błąd nr 1: Dążenie do uzyskania ultrawysokiej mocy przy jednoczesnym ignorowaniu przyspieszenia dynamicznego i zasady 70/30
- Nieporozumienie:Wyższa moc lasera automatycznie przekłada się na wyższą rzeczywistą wydajność fabryki i szybszą produkcję części na godzinę.
- RzeczywistośćPrędkość cięcia w linii prostej to tylko jeden ze składników ogólnej wydajności. W przypadku cienkich i średnich blach (od 0.5 mm do 3 mm) całkowity czas cyklu jest zależny od prędkości maszyny. wydajność reakcji dynamicznej—w tym przyspieszenie serwo, reakcję napędu i kontrolę hamowania na zakrętach — a nie czystą moc.
- Koszt:Przeszacowanie mocy powoduje zablokowanie niewykorzystanych zasobów o wartości dziesiątek tysięcy dolarów i trwale zwiększa podstawowe rachunki za energię elektryczną w zakładzie oraz pobór mocy w trybie gotowości, nie zapewniając proporcjonalnych zysków w produkcji.
- Rozwiązanie: Stosować Zasada 70/30 doboru mocy lasera—dopasuj moc lasera ściśle do materiałów rdzeniowych i grubości, które stanowią ponad 70% Twojego dziennego obciążenia pracą, zamiast wydawać za dużo pieniędzy na zamówienia na płyty o grubości 30%, które przetwarzasz tylko raz w miesiącu.
Powiązane artykuły: Nadal nie wiesz, jaka moc będzie odpowiednia? Przeczytaj naszą analizę inżynieryjną: Maszyny do cięcia laserem światłowodowym o mocy 6 kW czy 12 kW: Która najlepiej sprawdzi się w Twoim warsztacie?
Błąd nr 2: traktowanie laboratoryjnych limitów odcięcia jako dziennej zdolności produkcyjnej
- Nieporozumienie:Zakładając, że reklamowana przez producenta „Maksymalna grubość cięcia” oznacza ciągłą, dwuzmianową, dzienną zdolność produkcyjną.
- Rzeczywistość:W kontrolowanych warunkach laboratoryjnych – z ultraczystym gazem, stałą temperaturą/wilgotnością i zupełnie nową optyką – laser o mocy 1.5 kW może teoretycznie przeciąć stal węglową o grubości 12 mm. Jednak w rzeczywistych warunkach warsztatowych nie można utrzymać produkcja w partiach o tej grubości, bez zadziorów i w jakości przemysłowej.
- Koszt: Silny żużel na dolnej krawędzi, częste odkształcenia optyczne spowodowane Efekt soczewkowania termicznego, szybkie zużycie dyszy i ciągłe przestoje operatora spowodowane ręcznymi interwencjami.
- Rozwiązanie: Zawsze oceniaj wydajność sprzętu na podstawie certyfikowanego przez dostawcę Arkusz parametrów klasy produkcyjnej do stabilnej produkcji seryjnej, a nie do laboratoryjnych limitów odcięcia dla pojedynczych próbek.
Błąd nr 3: Skupianie się wyłącznie na marce źródła lasera, ignorując wyżarzanie odprężające stołu maszyny
- Nieporozumienie:Skupienie 100% oceny na marce źródła lasera (np. IPG, Raycus, MAX), ignorując przy tym jakość konstrukcji mechanicznej i wykonania stołu maszyny.
- Rzeczywistość:Lasery światłowodowe dużej mocy wytwarzają ekstremalne przyspieszenie dynamiczne i siły fizyczne podczas ciągłego ruchu z dużą prędkością. Jeśli spawane łoże stalowe nie jest poddane Wyżarzanie odprężające w wysokiej temperaturze W trakcie produkcji, w ciągu 18–36 miesięcy, stopniowo uwalniają się szczątkowe naprężenia strukturalne, powodując mikroodkształcenia ramy.
- Koszt: Nieodwracalna utrata prostopadłości i precyzji przekątnej, dryft pozycjonowania oraz nienormalne zużycie kół zębatych/listew. Po odkształceniu ramy nawet najnowocześniejsze źródło laserowe nie jest w stanie wytworzyć części o akceptowalnej precyzji.
- Rozwiązanie: Przed wpłatą depozytu należy zażądać weryfikacji procesu i raportów z inspekcji dotyczących wyżarzania odprężającego w wysokiej temperaturze. Na przykład, wszystkie maszyny do cięcia o dużej wytrzymałości zaprojektowane przez Laser Baison wykorzystują opatentowane, wysoce specjalistyczne łoża wyżarzane, zaprojektowane tak, aby zachować tolerancję na poziomie mikronów nawet przy ciężkiej, ciągłej pracy 24 godziny na dobę, 7 dni w tygodniu.
Błąd nr 4: Niedoszacowanie kosztów modernizacji infrastruktury obiektu i dodatkowych kosztów operacyjnych
- Nieporozumienie:Przeznaczono budżet wyłącznie na zakup głównej maszyny, ignorując przygotowanie miejsca, modernizację usług elektrycznych i wymagania dotyczące sprzętu pomocniczego.
- Rzeczywistość:Do pełnej wydajności lasera światłowodowego dużej mocy (np. 12 kW lub 20 kW) wymagana jest solidna infrastruktura obiektowa, obejmująca:
- Transformatory obniżające napięcie o dużej pojemności i dedykowane linie energetyczne o dużym natężeniu prądu;
- Przemysłowe agregaty chłodnicze o dużej mocy, dwuobwodowe, z precyzyjną kontrolą temperatury;
- Specjalistyczne układy sprężarek powietrza wysokociśnieniowych (1.6–2.5 MPa) wyposażone w wielostopniowe separatory oleju i wody oraz osuszacze powietrza chłodniczego;
- Wytrzymałe systemy odpylania impulsowego z wieloma wkładami.
- Koszt:Nieoczekiwane wydatki na remont obiektu i poważne koszty przestoju spowodowane opóźnieniami w uruchomieniu z powodu niewystarczającej infrastruktury na miejscu.
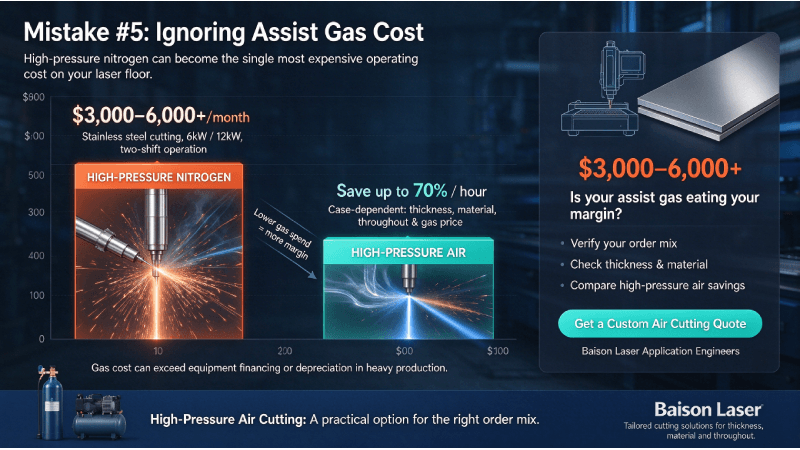
Błąd nr 5: Ignorowanie kosztów gazu pomocniczego i zwrotu z inwestycji w cięcie powietrzem pod wysokim ciśnieniem
- Nieporozumienie:Brak możliwości obliczenia cyklicznych miesięcznych wydatków na azot o wysokiej czystości (N) lub tlen (O₂).
- Rzeczywistość:W środowisku pracy na dwie zmiany o dużej objętości cięcie stali nierdzewnej za pomocą azotu pod wysokim ciśnieniem w systemie o mocy 6 kW lub 12 kW może łatwo kosztować Od 3,000 do 6,000 XNUMX+ dolarów miesięcznie w samym gazie. W całym cyklu życia urządzenia, całkowite koszty zużycia gazu mogą przekroczyć pierwotną cenę zakupu maszyny.
- Koszt:Nieuwzględnione w budżecie, powtarzające się koszty, które obniżają marżę zysku brutto – czasami przekraczając miesięczną ratę leasingową lub amortyzacyjną maszyny.
- Rozwiązanie:Oceń, czy Twój miks produkcyjny kwalifikuje się do Cięcie powietrzem pod wysokim ciśnieniemInżynierowie aplikacji w Laser Baison może analizować dokładne profile grubości materiału w celu skonfigurowania zoptymalizowanych parametrów cięcia powietrzem, co pozwala na redukcję godzinowych wydatków na gaz nawet o 70% w przypadku obróbki płyt o średniej i dużej grubości.
Zastanawiasz się, ile możesz zaoszczędzić, stosując sprężone powietrze na konkretnych częściach? Skontaktuj się z naszym działem sprzedaży technicznej, aby uzyskać spersonalizowane zestawienie kosztów gazu.
Błąd nr 6: Zakup niepotrzebnej złożoności mechanicznej przy niskim wykorzystaniu powierzchni produkcyjnej
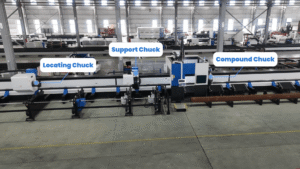
- Nieporozumienie:Zakup skomplikowanych funkcji — takich jak przystawki do cięcia rur z czterema uchwytami lub głowice do cięcia ukośnego 3D — gdy 95% przychodów Twojego warsztatu pochodzi ze standardowego cięcia płaskich arkuszy lub profili 2D.
- Rzeczywistość:Większa złożoność mechaniczna wprowadza więcej potencjalnych punktów awarii, wymaga większych umiejętności operatora oraz komplikuje programowanie oprogramowania i ustawianie optyczne.
- Koszt:Wyższy wskaźnik awarii, dłuższy okres szkolenia operatorów i kapitał zamrożony w funkcjach bezczynności.
- Rozwiązanie:Dostosuj konfigurację maszyny ściśle do bieżącej i krótkoterminowej struktury zamówień. Jeśli w Twojej firmie dominuje obróbka płaskich arkuszy, wybierz dedykowany, wysokowydajny laser płaski zamiast maszyny wieloosiowej, która ogranicza prędkość rdzenia dla funkcji drugorzędnych.
Błąd nr 7: Pomijanie lokalnych umów o poziomie usług (SLA) i dostępności części zamiennych za granicą
- Nieporozumienie:Kupowanie od marki, która nie posiada lokalnego magazynu części zamiennych lub regionalnych centrów technicznych, tylko po to, aby zapewnić sobie niską cenę zakupu z góry.
- Rzeczywistość:Gdy krytyczne komponenty, takie jak mocowania soczewek ochronnych, pierścienie ceramiczne, moduły napędowe głowicy tnącej lub karty sterujące ulegną awarii w krótkim czasie dostawy, oczekiwanie na przesyłkę międzynarodową trwający od 2 do 3 tygodni powoduje zatrzymanie całej linii produkcyjnej.
- Koszt:Utrata kluczowych klientów, surowe kary za opóźnienie w realizacji umowy i trwałe szkody dla reputacji rynkowej.
- Rozwiązanie:Nawiąż współpracę z uznanymi markami, takimi jak Laser Baison, które utrzymują sieci serwisowe o szybkim czasie reakcji i lokalne zapasy części zamiennych na najważniejszych rynkach światowych, aby zapewnić natychmiastowe zdalne wsparcie i szybką interwencję na miejscu.
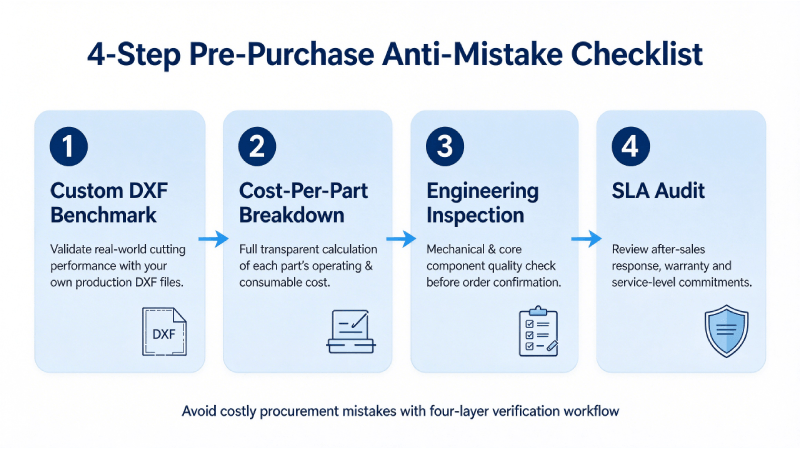
4-etapowy proces weryfikacji przed podpisaniem umowy kupna
Zanim sfinalizujesz jakąkolwiek umowę zakupu maszyny do cięcia laserem światłowodowym, nalegaj, aby Twoje zespoły inżynieryjne i zaopatrzeniowe wykonały następujący 4-etapowy audyt:
- Niestandardowe testy porównawcze DXF:Prześlij do producenta rzeczywiste, złożone rysunki części w formacie DXF/CAD z Twojej fabryki w celu przeprowadzenia testu cięcia i poproś o ciągłą dokumentację wideo w wersji nieprzeciętej.
- Szczegółowe zestawienie kosztów na część:Żądaj szczegółowego zestawienia zużycia energii elektrycznej, zużycia gazu pomocniczego i materiałów eksploatacyjnych (dysze/soczewki ochronne) dla konkretnych części.
- Weryfikacja specyfikacji technicznych:Potwierdź całkowitą masę maszyny, certyfikat wyżarzania łoża (w tym czasy utrzymywania temperatury i krzywe chłodzenia) oraz klasy marki/tolerancji dla zębatek, zębatek, silników serwo i prowadnic liniowych.
- Audyt umowy o poziomie usług (SLA):Sprawdź warunki umowy dotyczące terminów dostaw lokalnych części zamiennych, czasu reakcji technika na miejscu oraz szczegółów gwarancji.
Często Zadawane Pytania (FAQ)
P1: Czy wyżarzanie odprężające w podłożu maszyny jest naprawdę krytyczne dla żywotności lasera światłowodowego?
A: Kluczowy. Spawane stalowe łoża akumulują ogromne naprężenia wewnętrzne podczas produkcji. Bez wyżarzania odprężającego w wysokiej temperaturze (powyżej 600°C), metalowa rama naturalnie odpręży się w ciągu 18 do 36 miesięcy, wprowadzając odkształcenia rzędu mikro- i milimetrów. Powoduje to nieodwracalną utratę powtarzalności, której nie można naprawić za pomocą kalibracji oprogramowania.
P2: Na jaki szczegół najczęściej zwraca się uwagę przy zakupie importowanej maszyny do cięcia laserem światłowodowym?
A:Poza wyżarzaniem w złożu, najbardziej pomijaną cechą jest uszczelnienie szafy elektrycznej i aktywne zarządzanie temperaturą (takich jak niezależne przemysłowe klimatyzatory szafowe). Niewłaściwe uszczelnienie umożliwia przedostawanie się przewodzącego pyłu metalicznego do modułów napędowych i płyt głównych, powodując zwarcia i kosztowne awarie elektroniki.
P3: Jeśli mój budżet na zakupy jest ograniczony, czy powinienem priorytetowo traktować większą moc czy stabilność ramy maszyny?
A: Zawsze priorytetem jest stabilność mechaniczna i jakość łóżka. Większa moc lasera może kompensować prędkość, ale słaba sztywność stołu lub niedokładność napędu trwale rujnują precyzję. Maszyna z odkształcającym się stołem to złom, niezależnie od mocy źródła lasera.
P4: W jaki sposób Baison Laser wspiera międzynarodowych nabywców w zakresie obsługi posprzedażowej i dostawy części?
A:Baison Laser zapewnia Całodobowa, zdalna diagnostyka ekspertów Wsparcie ze strony regionalnych centrów części zamiennych na kluczowych rynkach zagranicznych. Co więcej, każda maszyna przed wysyłką przechodzi rygorystyczne, ciągłe testy pod dużym obciążeniem i jest wyposażona w specjalnie opracowany zestaw zapasowych części zamiennych, aby wyeliminować nieoczekiwane przestoje. Potrzebujesz szczegółowych warunków umowy SLA lub lokalnych punktów kontaktowych w swojej okolicy? Skontaktuj się z naszym globalnym działem obsługi klienta, aby uzyskać pełną dokumentację.
P5: Jak mogę sprawdzić, czy deklarowana przez sprzedawcę prędkość cięcia jest prawdziwa?
A: Nigdy nie polegaj na statycznych wykresach parametrów PDF. Najpewniejszą metodą jest przesłanie plików części DXF do analizy. test transmisji na żywo lub test porównawczy nieedytowanego wideo (test cięcia transmisji na żywo). Należy pamiętać o śledzeniu całkowitego czasu cyklu — od załadunku zamówienia do rozładunku gotowej części — w tym pozycjonowania, przebijania i zwalniania narożników.
Narzędzia do oceny zakupów i zwrotu z inwestycji
Nie masz pewności, czy Twoja produkcja wymaga cięcia pneumatycznego o mocy 6 kW, 12 kW czy wysokociśnieniowego? Prześlij listę materiałów i rozkład grubości, aby otrzymać przejrzysty podział kosztów na część i analizę zwrotu z inwestycji (ROI) przygotowaną przez inżynierów aplikacyjnych Baison Laser.
???? [[Zapytaj o bezpłatny audyt zamówień publicznych i analizę zwrotu z inwestycji]]
Powiązane zasoby dogłębnej analizy
- Przewodnik po wyborze mistrzowskim: Przewodnik kupującego maszynę do cięcia laserem światłowodowym 2026: Specyfikacje, koszty i ocena zwrotu z inwestycji
- Porównanie mocy: Maszyny do cięcia laserem światłowodowym o mocy 6 kW czy 12 kW: Która najlepiej sprawdzi się w Twoim warsztacie?
- Analiza kosztów i cen: Rzeczywiste ceny laserów światłowodowych i zestawienie kosztów operacyjnych (wydanie z 2026 r.)