Gazy te, takie jak azot i tlen, nie są tylko widoczne. Są ważne. Zapobiegając utlenianiu i zapewniając czyste cięcia, gazy wspomagające pomagają osiągnąć nieskazitelne rezultaty. Ich obecność w procesie to jak zaufany pomocnik, który gwarantuje najwyższą jakość. Nie można lekceważyć znaczenia gazów wspomagających.
Czym jest gaz wspomagający w cięciu laserowym?
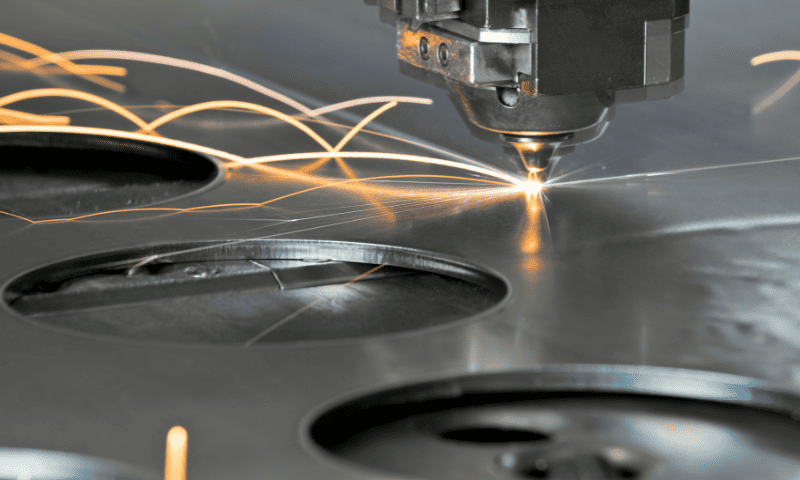
Gaz wspomagający w cięciu laserowym odnosi się do gazu używanego w połączeniu z wiązką laserową podczas procesu cięcia. Odgrywa on kluczową rolę w zwiększaniu wydajności i jakości procesu cięcia laserowego.
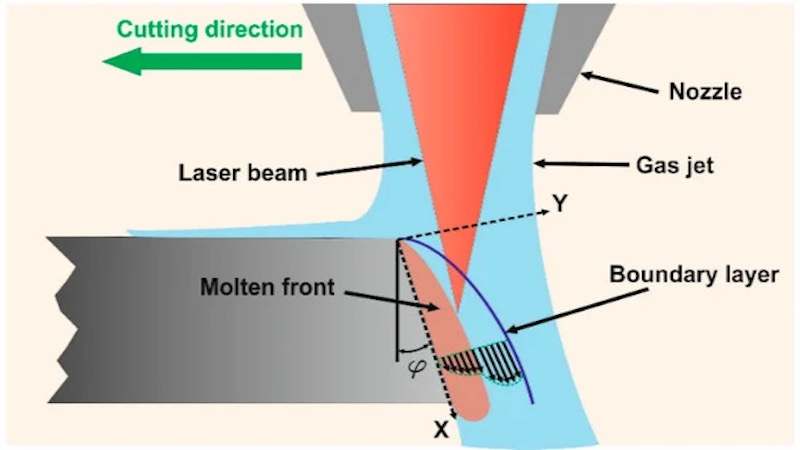
Głównym celem gazu wspomagającego jest usuwanie stopionego materiału i zanieczyszczeń ze strefy cięcia. Pomaga on zdmuchnąć stopiony materiał, zapobiegając jego zakłócaniu procesu cięcia i zmniejszając ryzyko ponownego zestalenia się materiału, co może powodować problemy takie jak tworzenie się żużlu lub kożucha.
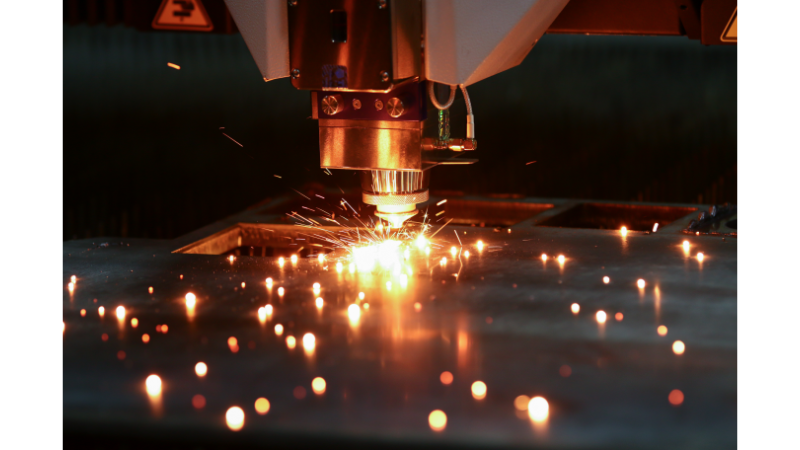
Do powszechnie stosowanych gazów wspomagających w cięciu laserowym należą sprężone powietrze, azot i tlen. Wybór gazu wspomagającego zależy od ciętego materiału i oczekiwanego efektu.
Strumień gazu wspomagającego jest zazwyczaj dostarczany przez dyszę umieszczoną w pobliżu wiązki laserowej. Natężenie przepływu i ciśnienie gazu wspomagającego można regulować w celu optymalizacji procesu cięcia i uzyskania pożądanych rezultatów.
Rodzaje różnych gazów do cięcia laserowego
W cięciu laserowym powszechnie stosuje się kilka rodzajów gazów, z których każdy ma swoje specyficzne właściwości i zastosowanie. Wybór gazu zależy od ciętego materiału i oczekiwanego efektu. Oto niektóre z gazów najczęściej stosowanych w technologii laserowej.
Tlen (O2): Tlen jest często używany do cięcia stali węglowej. Reakcja wiązki laserowej z tlenem powoduje reakcję egzotermiczną, która wspomaga proces cięcia. Cięcie tlenowe jest wysoce reaktywne i zapewnia czystą, wolną od tlenków krawędź cięcia. Jednak w przypadku niektórych materiałów może również powodować utlenianie i szorstkość krawędzi.
Azot (N2): Azot jest powszechnie stosowany do cięcia stali nierdzewnej i laserowego cięcia aluminium. Jest to gaz obojętny, który pomaga zapobiegać utlenianiu podczas procesu cięcia. Azot zapewnia czyste, wolne od tlenków cięcia i zapewnia wysoką jakość krawędzi. Jest również stosowany jako gaz wspomagający do usuwania stopionego materiału i zanieczyszczeń ze strefy cięcia.
Skompresowane powietrze: Sprężone powietrze jest często używane do cięcia materiałów niemetalowych, takich jak drewno, tworzywa sztuczne i akryl. Zapewnia efekt chłodzenia i pomaga usuwać zanieczyszczenia z obszaru cięcia. Sprężone powietrze jest łatwo dostępne i ekonomiczne, co czyni je popularnym wyborem w niektórych zastosowaniach.
Argon (Ar): argon to gaz obojętny powszechnie stosowany w zastosowaniach cięcia laserowego wymagających wysokiej precyzji. Jest często używany do cięcia cienkich materiałów lub gdy wymagane jest czyste, wolne od tlenków cięcie. Argon pomaga zapobiegać utlenianiu i zapewnia wysoką jakość krawędzi.
Hel (On): hel Jest czasami stosowany w cięciu laserowym, szczególnie w zastosowaniach wymagających bardzo dużej gęstości energii lub cięcia grubych materiałów. Hel charakteryzuje się doskonałymi właściwościami przewodzenia ciepła i może pomóc w osiągnięciu większych prędkości cięcia i lepszej jakości cięcia.
Należy pamiętać, że wybór gazu i jego ustawień (przepływ, ciśnienie gazu) może znacząco wpłynąć na proces cięcia i jego jakość. Zaleca się konsultację z producentem urządzenia laserowego lub ekspertami w dziedzinie cięcia laserem światłowodowym, aby określić gaz najbardziej odpowiedni do konkretnego zastosowania.
Znaczenie gazów wspomagających dla wydajności cięcia laserowego
Gaz wspomagający odgrywa kluczową rolę w zastosowaniach cięcia laserowego. Ułatwia cały proces, zapewniając optymalne rezultaty i gładkie wykończenie. Oto dlaczego gazy wspomagające są tak ważne:
Zdmuchiwanie stopionego materiału
Głównym celem gazu wspomagającego jest zdmuchnięcie stopionego materiału z miejsca cięcia. Zapobiega to ponownemu osadzaniu się stopionego materiału, który ponownie krzepnie na powierzchni, co prowadzi do powstania nierównych krawędzi i nierównego wykończenia. Zapewnienie gładkiego wykończenia jest szczególnie ważne podczas pracy z delikatnymi materiałami lub skomplikowanymi wzorami wymagającymi precyzji. Ciśnienie gazu wspomagającego pomaga w osiągnięciu tego celu poprzez zmniejszenie szerokości szczeliny cięcia.
Rozproszenie ciepła
Cięcie laserowe generuje intensywne ciepło, które może powodować deformację lub odkształcenie ciętego materiału. Gazy wspomagające pomagają rozproszyć to ciepło, zapobiegając nadmiernemu nagrzewaniu się i minimalizując ryzyko odkształcenia materiału. Pozwala to na dokładniejsze i bardziej kontrolowane cięcie, szczególnie w przypadku materiałów delikatnych lub wrażliwych na ciepło.
Zapobieganie utlenianiu
Niektóre gazy wspomagające, takie jak azot, zapobiegają utlenianiu podczas cięcia. Utlenianie może prowadzić do tworzenia się niepożądanych tlenków na krawędziach cięcia, co wpływa na jakość i wygląd produktu końcowego. Tworząc środowisko obojętne, gazy wspomagające pomagają utrzymać czyste, wolne od tlenków krawędzie cięcia.
Ulepszone prędkości cięcia
Gazy wspomagające mogą pomóc w zwiększeniu prędkości cięcia poprzez poprawę efektywności interakcji wiązki laserowej z materiałem. Na przykład, tlen reaguje egzotermicznie ze stalą węglową, usprawniając proces cięcia i umożliwiając szybsze cięcie. Prowadzi to do wyższej wydajności i skrócenia czasu produkcji. Strumienie sprężonego gazu mogą ułatwić ten proces.
Ulepszona jakość cięcia
Gazy wspomagające przyczyniają się do uzyskania wysokiej jakości cięć metodą laserowego łączenia materiałów, z gładkimi krawędziami i minimalną ilością zadziorów. Pomagają kontrolować topienie i odparowywanie materiału, zapewniając precyzyjne i czyste cięcia. Wybór odpowiedniego gazu wspomagającego i jego ustawień może znacząco wpłynąć na wydajność cięcia i szerokość szczeliny, zapewniając optymalne rezultaty.
Ogólnie rzecz biorąc, gazy wspomagające są niezbędne do maksymalizacji wydajności i efektywności procesów cięcia laserowego. Wybór odpowiedniego gazu wspomagającego zależy od ciętego materiału i oczekiwanego efektu, a optymalizacja parametrów gazu wspomagającego dla każdego konkretnego zastosowania ma kluczowe znaczenie.
Czynniki wpływające na wybór gazu wspomagającego w cięciu laserowym
Wybór odpowiedniego gazu wspomagającego ma kluczowe znaczenie dla osiągnięcia optymalnych rezultatów w zastosowaniach cięcia laserowego. Przy podejmowaniu decyzji o wyborze gazu wspomagającego należy wziąć pod uwagę kilka czynników. Przyjrzyjmy się tym czynnikom i ich wpływowi na proces wyboru.
Rodzaj materiału
Rodzaj ciętego materiału ma istotny wpływ na wybór gazu wspomagającego. Różne materiały wymagają różnych gazów, aby uzyskać pożądane rezultaty. Na przykład:
- W przypadku metali takich jak stal, tlen często sprawdza się jako gaz wspomagający ze względu na jego zdolność do reagowania z materiałem i usprawniania procesu cięcia.
- Materiały niemetaliczne, takie jak akryl czy drewno, mogą wymagać azotu lub sprężonego powietrza, ponieważ nie reagują dobrze z gazem wspomagającym tlen. Do dostarczania mieszanki gazowej można użyć dysz gazowych lub tnących.
Grubość materiału
Grubość ciętego materiału również wpływa na dobór gazu. Grubsze materiały zazwyczaj wymagają wysokiego ciśnienia gazu wspomagającego i wyższych natężeń przepływu gazu wspomagającego, aby zapewnić wydajne cięcie. Z kolei cieńsze materiały mogą wymagać niższych ciśnień gazu wspomagającego i niższych natężeń przepływu, aby uniknąć uszkodzenia powierzchni.
Wymagania dotyczące jakości cięcia
Pożądana jakość cięcia to kolejny kluczowy czynnik przy wyborze składu gazu wspomagającego. Czynniki takie jak gładkość, precyzja i minimalne strefy wpływu ciepła wpływają na to, który gaz zapewni najlepsze rezultaty w danym zastosowaniu.
Rozważania kosztów
Kwestie kosztów mogą mieć wpływ na decyzję o wykorzystaniu łatwo dostępnego sprężonego powietrza lub wytwarzaniu azotu na miejscu. Chociaż sprężone powietrze jest bardziej ekonomiczne, azot (N₂) oferuje określone korzyści w niektórych scenariuszach, takie jak redukcja utleniania podczas cięcia. Dodatkowo, strumienie gazu, w tym CO₂ i gazu wspomagającego, mogą dodatkowo zoptymalizować wydajność cięcia.
Biorąc pod uwagę takie czynniki, jak rodzaj materiału, grubość, wymagania dotyczące jakości cięcia i koszty, producenci mogą podejmować świadome decyzje dotyczące wyboru gazu wspomagającego w zastosowaniach cięcia laserowego. Zapewnia to optymalną wydajność i efektywność, jednocześnie osiągając pożądane rezultaty dla każdego unikalnego projektu.
Maksymalizacja korzyści z gazów wspomagających podczas cięcia laserowego
Aby zmaksymalizować korzyści płynące ze stosowania gazów wspomagających podczas cięcia laserowego, należy wziąć pod uwagę kilka kluczowych kwestii:
Wybierz odpowiedni gaz wspomagający: Wybór odpowiedniego gazu wspomagającego do ciętego materiału jest kluczowy. Należy wziąć pod uwagę takie czynniki, jak skład materiału, grubość i pożądana jakość cięcia. Różne gazy mają różne właściwości i inaczej reagują z różnymi materiałami. Skonsultuj się ze specjalistami lub producentem urządzenia laserowego, aby określić gaz wspomagający najbardziej odpowiedni do konkretnego zastosowania.
Optymalizacja natężenia przepływu gazu i ciśnienia: Natężenie przepływu i ciśnienie gazu wspomagającego mogą znacząco wpłynąć na proces cięcia. Aby uzyskać pożądane rezultaty, ważne jest zoptymalizowanie tych parametrów. Zbyt niskie natężenie przepływu lub ciśnienie może nie zapewnić skutecznego usuwania zanieczyszczeń, a zbyt wysokie może powodować nadmierne turbulencje lub wydmuchiwanie materiału. Eksperymentuj z różnymi ustawieniami, aby znaleźć optymalną równowagę dla konkretnego zastosowania.
Utrzymuj czysty gaz wspomagający: Upewnij się, że dopływ gazu wspomagającego jest czysty i wolny od zanieczyszczeń. Zanieczyszczony gaz może prowadzić do niskiej jakości cięcia, zatkania dyszy i obniżenia wydajności. Regularnie sprawdzaj i czyść system zasilania gazem, w tym filtry i dysze, aby zapobiec zatykaniu się i zanieczyszczeniom, które mogą wpływać na proces cięcia.
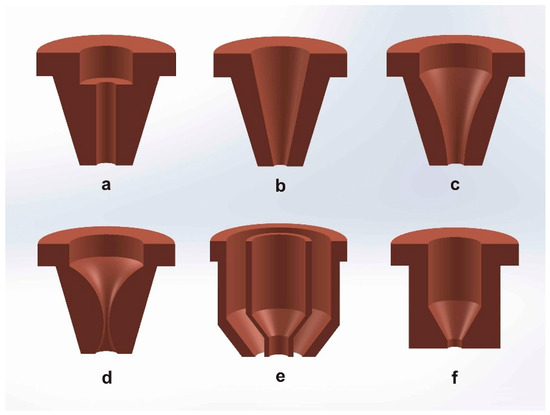
Prawidłowe ustawienie i konserwacja dyszy: Optymalna średnica dyszy pozwala na osiągnięcie maksymalnej prędkości cięcia, dlatego należy upewnić się, że wybierz idealną dyszęUpewnij się, że dysza gazu wspomagającego jest prawidłowo wyrównana z wiązką lasera. Niewłaściwe wyrównanie może prowadzić do nierównomiernego rozprowadzania gazu i pogorszenia jakości cięcia. Regularnie sprawdzaj i czyść dyszę, aby zapobiec zatkaniu lub uszkodzeniom, które mogą wpływać na przepływ gazu wspomagającego.
Eksperymentuj i dopracowuj: Cięcie laserowe to złożony proces, a optymalne ustawienia gazów wspomagających mogą się różnić w zależności od materiału, grubości i pożądanego efektu. Eksperymentuj z różnymi ustawieniami gazu, natężeniami przepływu i ciśnieniami, aby znaleźć optymalne parametry, które zmaksymalizują korzyści z gazów wspomagających w konkretnym zastosowaniu.
Biorąc pod uwagę te czynniki i precyzyjnie dostrajając parametry gazu wspomagającego, można zmaksymalizować korzyści wynikające ze stosowania gazów wspomagających podczas cięcia laserowego, uzyskując czyste i precyzyjne cięcia o zwiększonej wydajności i jakości.
FAQ
Czy mogę użyć sprężonego powietrza zamiast azotu jako gazu wspomagającego?
Sprężone powietrze może być stosowane jako alternatywa dla azotu, jednak może ono skutkować niższą jakością cięcia w porównaniu z azotem ze względu na wyższą czystość tlenu. Ocena indywidualnych potrzeb i opłacalności jest kluczowa przy podejmowaniu decyzji między sprężonym powietrzem a azotem.
Jakie są zalety stosowania azotu jako gazu wspomagającego?
Azot oferuje szereg korzyści, w tym lepszą jakość cięcia, mniejsze utlenianie i lepszą kontrolę procesu. Pozwala również na szybsze cięcie i minimalizuje strefę wpływu ciepła, co przekłada się na lepszą ogólną wydajność.
Czy istnieją jakieś opłacalne alternatywy dla wytwarzania azotu jako gazu wspomagającego?
Chociaż wytwarzanie azotu zapewnia długoterminowe oszczędności, można rozważyć alternatywne opcje, takie jak dostawy hurtowe lub dostawy sprężonego gazu (N₂) w butlach, w zależności od wielkości produkcji i ograniczeń budżetowych. Ocena zalet i wad każdej opcji pomoże w wyborze najbardziej opłacalnego rozwiązania dla Państwa konkretnych potrzeb, uwzględniając czynniki takie jak przepływ i ciśnienie gazu.
Wniosek
Podsumowując, maksymalizacja korzyści płynących z gazów wspomagających w cięciu laserowym ma kluczowe znaczenie dla osiągnięcia optymalnej wydajności i precyzji. Zrozumienie roli gazów wspomagających i uwzględnienie różnych czynników przy ich wyborze pozwoli Ci znacząco usprawnić proces cięcia laserowego.
Cięcie strumieniem powietrza może być stosowane do stali miękkiej, stali nierdzewnej, aluminium i mosiądzu, ale jakość krawędzi podczas cięcia laserowego jest słaba, co można zrekompensować niskimi kosztami operacyjnymi. Pamiętaj, aby przed podjęciem decyzji przeprowadzić szczegółową analizę strumienia gazu i ciśnienia gazu, ponieważ jest to stały koszt, który może zadecydować o powodzeniu lub porażce projektu.
Baison Laser zapewnia najlepsze rozwiązania w zakresie cięcia laserowego
Niewątpliwie bardzo ważne jest, aby zakupić laser, który doskonale współpracuje z gazem pomocniczym. Baison Laser oferuje produkty będące w czołówce rynku, takie jak maszyna do cięcia laserem fiber oraz Maszyna do cięcia laserem CO2Jeśli nie masz pewności co do specyfikacji swojego urządzenia, możesz skorzystać z naszej bezpłatna ocena aplikacji, gdzie nasi eksperci będą Ci towarzyszyć 24 godziny na dobę.