Dlaczego do cięcia laserowego niezbędny jest gaz wspomagający?
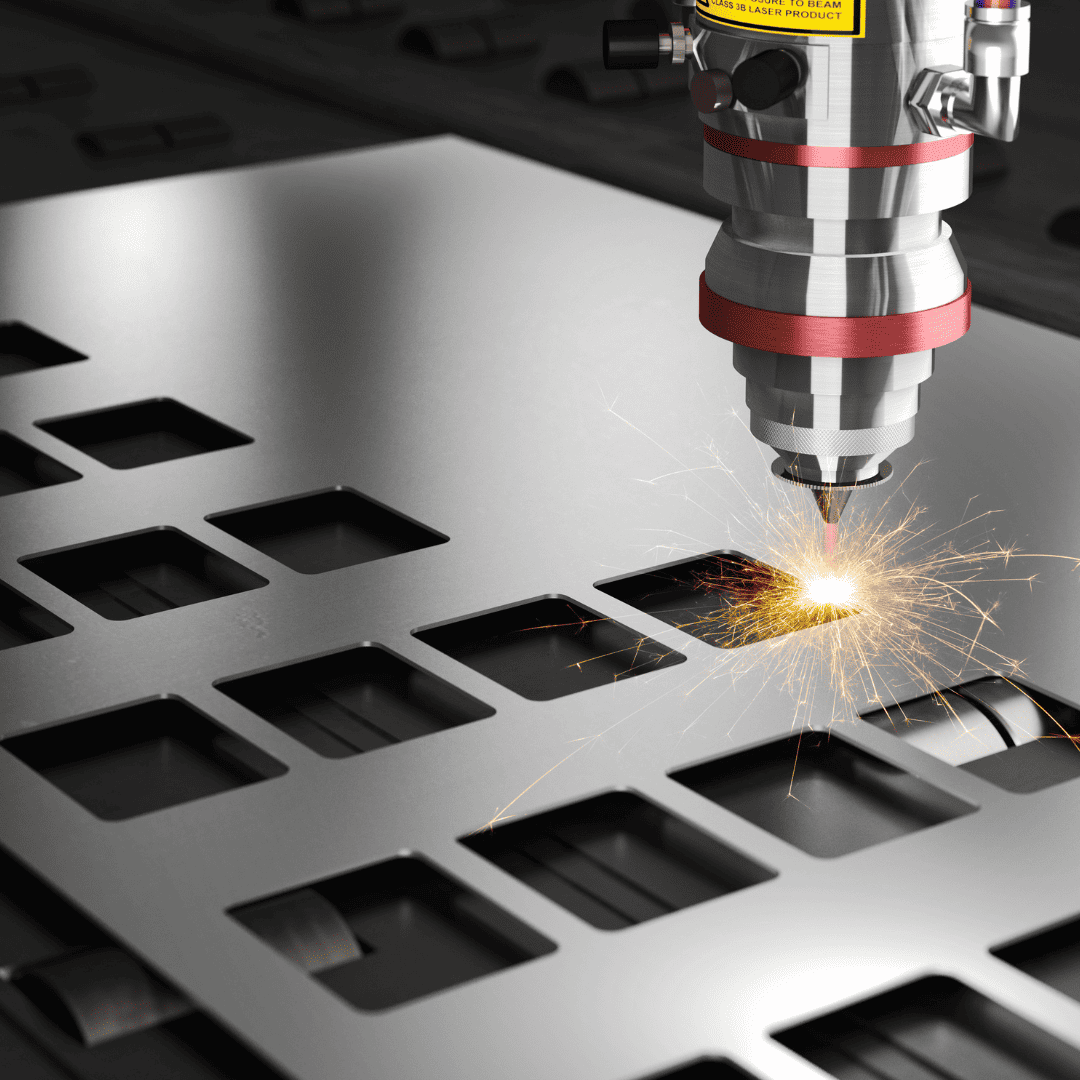
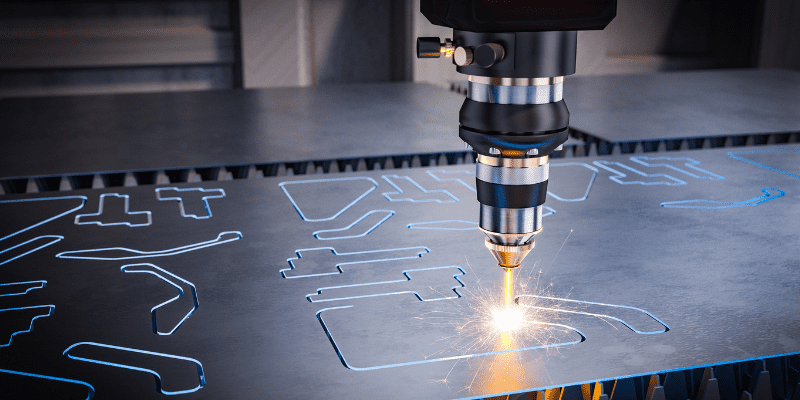
Gaz wspomagający, znany również jako „pomocniczy” lub „osłonowy”, to gaz pod wysokim ciśnieniem, który przepływa z głowicy lasera do przedmiotu obrabianego podczas procesu cięcia laserowego.
Gaz wspomagający zdmuchuje krawędzie stopionego metalu z niedawno przeciętego elementu obrabianego, co skutkuje gładszymi krawędziami. Dodatkowo, gaz ten wypycha cięty element i żużel w dół, oddzielając go od reszty elementu obrabianego, co zapobiega ponownemu zespawaniu materiału w tym samym miejscu. Chłodzi również krawędzie, zmniejszając liczbę stref wpływu ciepła.
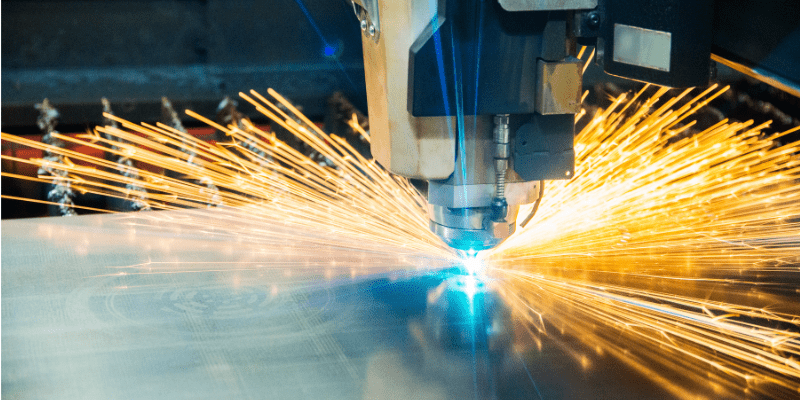
Ponadto chroni soczewkę lasera, dyszę i soczewkę przed odpryskami powstającymi podczas cięcia. Gaz osłonowy chroni laser przed czynnikami zewnętrznymi, takimi jak kurz, zanieczyszczenia i powietrze.
Gaz pomocniczy jest materiałem eksploatacyjnym i zwiększa koszty operacji cięcia laserowego.
Korzyści ze stosowania różnych rodzajów gazów do cięcia laserowego
Jeśli planujesz rozpocząć działalność w zakresie cięcia laserowego lub chcesz dowiedzieć się więcej na temat tego procesu, możesz zapoznać się z czterema poniższymi opcjami gazów wspomagających.
Azot
Azot jest wszechstronny i zapewnia wyższą jakość cięcia. Jest niereaktywny i nie podtrzymuje spalania podczas cięcia laserowego, dlatego proces jest czysto mechaniczny.
Gdy gaz jest reaktywny, po zetknięciu z materiałem ulega reakcji chemicznej. Powoduje to poważne uszkodzenie krawędzi lub jakości szczeliny.
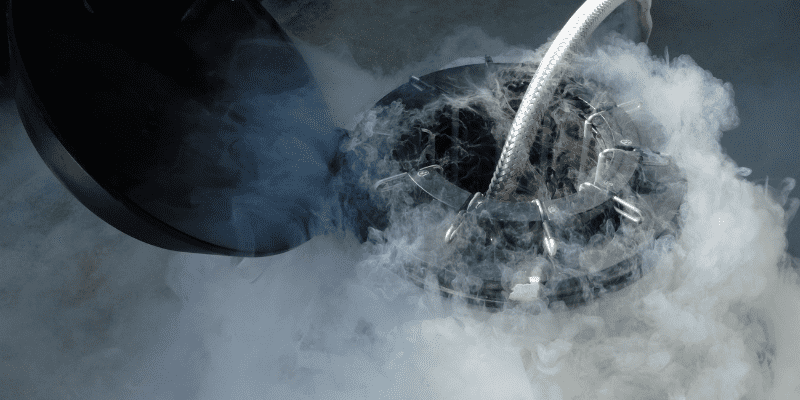
W przeciwieństwie do innych gazów, azot jest bezpośrednio związany z mocą maszyny. Dlatego większa moc zapewnia większą prędkość i pracę.
Azot występuje w cylindrach w postaci ciekłej. Zazwyczaj dolna połowa cylindra jest ciekła, a górna zawiera opary gazu.
Cięcie laserowe wymaga wysokiego ciśnienia. Zazwyczaj azot jest dostarczany pod ciśnieniem 22-30 barów (319-435 psi).
| Ustawienia gazu azotowego | ||
| Grubość materiału | Ciśnienie (bary) | Objętość (m3/godz.) |
| Mniej niż 8 mm | 15 | ~ 50 |
| 12 mm do 15 mm | 15-22 | ~ 120 |
| Do 22 mm | 22-30 | ~ 150 |
Ponieważ azot wymaga wyższego ciśnienia do pracy, może to znacznie zwiększyć prędkość cięcia. Czasami ciśnienie spada z powodu ciągłego użytkowania, ponieważ ciekły azot nie nadąża z jego przemianą w parę w zbiorniku.
Dlatego stosuje się zewnętrzny „odparowywacz azotu”, który przyspiesza konwersję. Należy pamiętać, że nie zwiększa on ciśnienia azotu, a jedynie jego objętość. Ta nadwyżka objętości utrzymuje wysokie ciśnienie i stałą prędkość przepływu.
Azotu można używać do cięcia stali nierdzewnej, mosiądzu i aluminium. Nie tylko zapobiega on reakcji i spalaniu żużla, ale także jest odporny na korozję. Biorąc pod uwagę jego wystarczającą czystość, kryteria czystości azotu są wysokie i bliskie 99.99%.
Wszystkie zalety azotu mają swoją cenę. Jest to najdroższy gaz spośród wszystkich dostępnych opcji. Wraz ze wzrostem grubości materiału rosną również koszty jego użytkowania. Zazwyczaj jego żywotność jest 10-15 razy krótsza niż w przypadku innych gazów.
Azot nie jest odpowiedni, jeśli w Twojej produkcji wytwarzane są głównie części metalowe, ponieważ cięcie w połączeniu z obróbką końcową podniesie całkowity koszt. Stosuj go tylko wtedy, gdy wymagana jest wysoka precyzja i jakość krawędzi.
Tlen
Gaz wspomagający tlen jest również dobrym rozwiązaniem w cięciu laserowym grubszych materiałów, należy jednak zwrócić uwagę na jego właściwości utleniające. Tlen może reagować z metalem bazowym. Jest to reakcja egzotermiczna, która wytwarza nadmiar ciepła podczas cięcia. Tlen wspomaga cięcie poprzez wypalanie krawędzi, ale do pewnego stopnia, zanim spowoduje uszkodzenie materiału.
Nadaje się do materiałów odblaskowych, takich jak stal węglowa i stal miękka. W wyniku utleniania tworzy się warstwa, która zwiększa absorpcję lasera, wspomagając tym samym proces cięcia. Nadaje się również do cieńszych elementów obrabianych.
Wadą jest to, że ta sama warstwa utleniająca przylegająca do przedmiotu obrabianego może utrudniać obróbkę końcową. Późniejsze spawanie elementu staje się problemem, powodując wady spawalnicze w przedmiocie obrabianym.
Tlen działa nieco inaczej niż azot. Wspomaga spalanie (podobnie jak cięcie plazmowe) stopionych krawędzi i odprysków żużla. Cięcie odbywa się częściowo dzięki wspomnianemu utlenianiu.
Wymagana czystość tlenu wynosi 99.97%, co jest kluczowe w procesie cięcia. Im wyższa czystość, tym intensywniejsze spalanie, co wspomaga proces cięcia.
Jednak zwiększenie czystości znacznie podnosi koszt butli tlenowej. Dlatego eksperci zalecają podnoszenie jakości tylko w przypadku bardzo cienkich blach (podatnych na uszkodzenia).
Ogranicza to moc cięcia, ponieważ jej zwiększenie może spowodować nadmierne przypalenie krawędzi tnącej. W rezultacie uzyskuje się słabą jakość cięcia.
Co więcej, ciśnienie i natężenie przepływu tego gazu są niższe. To ostatecznie pozwala znacznie obniżyć koszty operacyjne, czyniąc go znacznie tańszą opcją niż azot.
| Ustawienia gazu tlenowego | ||
| Grubość materiału | Ciśnienie (bary) | Objętość (m3/godz.) |
| Mniej niż 8 mm | 3 i wyżej | ~ 20 |
| Do 22 mm | 10 | ~ 22 |
Skompresowane powietrze
Sprężone powietrze jest proste i wygodne w użyciu do cięcia laserem światłowodowym. Jest również najtańsze i najczęściej używane do cięcia cieńszych blach, choć zdarzają się wyjątki. Zazwyczaj tnie się nim stal ocynkowaną, mosiądz i aluminium.
Choć jest to najtańsze rozwiązanie, przed zakupem systemu należy wziąć pod uwagę kilka czynników. W przeciwieństwie do tlenu i azotu, najpierw należy zainwestować w sprężarki i filtry. Ta początkowa inwestycja może się łatwo zwrócić, jeśli potrzebna jest stabilna produkcja przez długi czas.
Cięcia wykonywane sprężonym powietrzem są w najlepszym razie przeciętne. Wynika to z faktu, że powietrze zawiera 75% azotu i 25% tlenu (w procentach objętościowych), co może utleniać materiał, powodując słabe cięcie.
Może jednak również wspomagać proces cięcia, wykorzystując efekt przepalania tlenu i wysoką prędkość cięcia azotu. W pewnym sensie łączy więc to, co najlepsze z obu światów. Zauważysz jednak również lekki żółtawy odcień nacięć spowodowany obecnością tlenu.
W przypadku dużego procesu postprodukcji, sprężone powietrze nie jest zalecane. Poza tym jest to opłacalne. Wiele małych firm preferuje sprężone powietrze, ponieważ jest łatwo dostępne.
Choć jest to najbardziej opłacalne rozwiązanie, wciąż istnieje poważny problem z tym gazem. Powietrze zawiera wilgoć i kropelki oleju ze sprężarek. Zanieczyszcza to powietrze, uszkadzając soczewkę ochronną, a w najgorszym przypadku głowicę lasera. Aby temu zapobiec, należy zachować szczególną ostrożność i nie dopuścić do żadnych kompromisów w procesie filtracji.
argon
Argon jest najrzadszym ze wszystkich gazów i rzadko jest stosowany w cięciu laserem światłowodowym. Gaz ten ma wyższe ciepło właściwe, co oznacza, że może absorbować ciepło generowane podczas cięcia laserowego. Może to prowadzić do miejscowego wygaszania, czyli szybkiego schładzania w miejscu nacięcia, co może być szkodliwe dla materiału. Dlatego jest on stosowany jedynie jako alternatywa dla metali, które mogą reagować z azotem.
Koszt różnych gazów do cięcia laserowego
Azot
Azot jest najdroższym gazem wspomagającym. Cena różni się w zależności od kraju, ale oto kilka przybliżonych szacunków. Typowy zapas azotu kosztuje 2.5 dolara (w USA) i wystarcza na 20 do 60 minut, w zależności od zadaniaMusisz negocjować ze sprzedawcą i zobaczyć, jakie oferty możesz uzyskać. Upewnij się, że wiesz, ile metrów sześciennych gazu potrzebujesz do wykonania zadania, zanim ustalisz stawki.
Wiele dużych gałęzi przemysłu preferuje generatory azotu do napełniania butli z gazem. To jednorazowa inwestycja, ale opłaca się w dłuższej perspektywie.
Tlen
W przypadku cieńszych materiałów najlepszym i najbardziej ekonomicznym rozwiązaniem jest azot. Azot jest siedmiokrotnie szybszy przy cięciu kawałków o grubości do ⅛ cala. Jednak koszt azotu wzrósłby wykładniczo bez zwiększenia prędkości.
W przypadku większych grubości możliwe jest użycie tlenu, a koszt pracy wynosi około 1 dolara za godzinę. Nie uwzględniliśmy jednak kosztów gratowania i wykańczania.
Skompresowane powietrze
Powietrze jest najbardziej ekonomicznym rozwiązaniem i zawiera pewien procent tlenu i azotu. Powietrze jest łatwo dostępne, więc koszt stanowi energia elektryczna zużywana do zasilania instalacji wodno-kanalizacyjnej.
Aby uzyskać sprężone powietrze, konieczna jest początkowa inwestycja w sprężarkę tłokową lub śrubową.
Do tego zestawu potrzebne będą również osuszacze powietrza, filtry przeciwpyłowe i olejowe. Sprężone powietrze z najmniejszą ilością zanieczyszczeń, takich jak woda i krople oleju, zapewni lepszą jakość cięcia.
Jak wybrać odpowiedni gaz wspomagający dla swoich potrzeb?
Należy wziąć pod uwagę te czynniki przed skonfigurowaniem systemu cięcia laserowego. Nawet niewielki błąd w obliczeniach dotyczących gazu wspomagającego może spowodować duże straty w projekcie.
Wybór materiału
Rodzaj materiału, z którym będziesz pracować, jest najważniejszym aspektem wyboru gazu wspomagającego. W przypadku stali nierdzewnej i aluminium najlepiej sprawdza się azot. Tlen sprawdza się jednak lepiej w przypadku materiałów odblaskowych i utleniających, takich jak stal miękka, stal węglowa i stal ocynkowana.
Sprężone powietrze nadaje się również do stali, aluminium i mosiądzu, ale jego jakość jest niższa. Należy również pamiętać o kosztach obróbki końcowej przy użyciu powietrza.
Grubość
Aby zrozumieć, jak istotną rolę odgrywa grubość w procesie cięcia laserowego, należy zrozumieć podstawową zasadę. Azot jest gazem obojętnym, który nie wspomaga cięcia, ale chroni wiązkę laserową przed zanieczyszczeniami i pyłem. Ponadto chłodzi obszar cięcia i zmniejsza strefę oddziaływania ciepła.
Można to jednak osiągnąć tylko w przypadku cieńszych materiałów, wymagających mniejszej mocy lasera. Wraz ze wzrostem grubości, jakość cięcia azotem maleje.
Wręcz przeciwnie, tlen wspomaga cięcie poprzez spalanie materiału. W ten sposób zwiększa wydajność cięcia lasera, co przekłada się na obróbkę grubszych materiałów.
Jakość wykończenia
Azot, jak dotąd, zapewnia najwyższą jakość cięcia cieńszych materiałów. Jeśli zadanie nie wymaga obróbki końcowej, cięcie azotem jest opłacalne.
Tlen również zapewnia dobrą jakość cięcia, ale pozostawia czarną warstwę oksydy w miejscu cięcia. Może to wymagać pewnych prac obróbkowych.
Sprężonego powietrza można używać wyłącznie do celów produkcyjnych. Jakość cięcia jest niska, ale jednocześnie tania.
Koszty:
Koszt cięcia laserowego zależy od materiału, grubości, gazu wspomagającego i mocy maszyny. Grubość jest również względna. Na przykład, maszyna do cięcia laserowego o mocy 1500 W może mieć trudności z cięciem materiału o grubości 8 mm w porównaniu z maszyną o mocy 3000 W, wykorzystującą tę samą objętość gazu wspomagającego.
Dlatego przed rozpoczęciem projektu komercyjnego konieczna jest rzetelna analiza kosztów gazu pomocniczego. Jednak poza kosztem gazu pomocniczego, nie ma kluczowego kosztu operacyjnego maszyny do cięcia laserowego.
Szybki przegląd
|
Gaz |
Azot |
Tlen |
Skompresowane powietrze |
|
Materiał |
Stal nierdzewna, aluminium, mosiądz |
Stal ocynkowana, stal węglowa, stal miękka. |
Stal, aluminium, mosiądz |
|
Grubość (preferowana) |
3 mm (⅛ cala) |
8 do 22 mm |
1 do 22 mm |
|
Wymagania dotyczące czystości gazu |
Umiarkowany |
istotny |
Umiarkowany |
|
Nacisk |
Wysoki |
Niski |
Niski |
|
Przepływ |
Wysoki |
Umiarkowany |
Umiarkowany |
|
Wyposażenie dodatkowe |
Odparowywacz azotu |
żaden |
Osuszacze, filtry, sprężarki |
|
Jakość wykończenia |
Bezcenne |
Umiarkowany / Wysoki |
Umiarkowany |
|
Koszt za godzinę |
Wysoki |
Umiarkowany |
Niski |
Wskazówki dotyczące obniżania kosztów gazu w operacjach cięcia laserowego
Optymalizacja dostaw gazu
Maszyny laserowe wymagają stałego ciśnienia i przepływu gazów wspomagających, aby utrzymać jakość cięcia. Ponadto, usterki w dopływie gazu mogą prowadzić do niepotrzebnych spadków ciśnienia, co negatywnie wpływa na jakość produkcji.
Długość i średnica rury określają przepustowość gazu wspomagającego. Optymalnie, linia doprowadzająca gaz powinna mieć minimalną liczbę zagięć. Należy zadbać o regularną konserwację, aby uniknąć niepotrzebnych kosztów.
Czystość gazu
Czystość tlenu odgrywa znaczącą rolę w wydajności cięcia maszyny. Eksperci twierdzą, że nawet spadek czystości z 99.97% do 99.95% może mieć negatywny wpływ na proces.
W przypadku sprężonego powietrza, źle filtrowane może zniszczyć soczewkę lasera. Aby obniżyć koszty, należy zwrócić uwagę na czystość gazu.
Czystość azotu jest kluczowa, ale nie wpływa na jakość lasera. Laser nadal jest skuteczny, ale jest bardziej podatny na czynniki zewnętrzne, które mogą negatywnie wpłynąć na jego koszt.
Niedobór odpowiedniej ilości zanieczyszczeń spowoduje słabe cięcie, a to oznacza stratę pieniędzy. Lepsza jakość oznacza niższe koszty.
Zbiorniki i regulatory gazu
Gazy wspomagające do cięcia laserowego są dostarczane w pojemnikach o różnych rozmiarach. Dlatego, aby obniżyć koszty, konieczna jest ocena, który rodzaj zasilania jest najbardziej odpowiedni.
Dla małych firm najlepsze są butle z gazem z możliwością okresowego napełniania. Duże firmy produkcyjne powinny zdecydować się na butle z gazem lub ich urządzenia do generowania gazu. Pozwoli to zaoszczędzić na kosztach logistycznych.
Reduktory, węże i zawory muszą być regularnie konserwowane, aby uniknąć wycieków. Należy również upewnić się, że butle są najwyższej jakości, ponieważ mogą zanieczyszczać gaz.
Ustawienia maszyny
To monitorowanie pracy lasera w czasie rzeczywistym. Jeśli używasz wielu systemów gazowych, musisz wybrać odpowiedni gaz do danego zadania.
Po drugie, ciśnienie dobiera się w zależności od grubości roboczej, materiału i kształtu. Należy upewnić się, że jednostki są prawidłowe, ponieważ mogą być mylące. Prawidłowe ustawienia zapobiegną marnotrawstwu gazu, a tym samym obniżą całkowity koszt.
Istnieje wiele parametrów, na które należy zwrócić uwagę w ustawieniach urządzenia. Jednym z nich jest „Rozmiar dyszy” w głowicy laserowej.
Generalnie, większa dysza oznacza większy przepływ gazu wspomagającego. Może to zwiększyć prędkość cięcia. Może to jednak zwiększyć koszty cięcia. Dlatego należy ją zoptymalizować, aby obniżyć koszty przy jednoczesnym utrzymaniu ciągłości działania.
Wniosek
Po zapoznaniu się z zaletami, możliwościami i charakterystyką każdego gazu wspomagającego, możesz łatwo wybrać właściwy gaz do swojego procesu cięcia laserowego.
Azot jest najlepszym gazem wspomagającym do precyzyjnego cięcia laserowego stali nierdzewnej. Natomiast tlen najlepiej sprawdza się w przypadku materiałów odblaskowych i utleniających, takich jak stal węglowa.
Powietrze może być stosowane do obróbki stali, aluminium i mosiądzu, jednak jakość krawędzi jest słaba, co można zrekompensować niskimi kosztami eksploatacji.
Pamiętaj, aby przed podjęciem decyzji przeprowadzić szczegółową analizę, ponieważ jest to koszt cykliczny, który może zadecydować o powodzeniu lub porażce Twojego projektu.
Nawet jeśli praca będzie Cię kosztowała tylko o dziesięć centów za metr sześcienny więcej niż wynosi cena rynkowa, to i tak prędzej czy później cena wzrośnie i spowoduje duże straty.
Baison Laser zapewnia najlepsze rozwiązania w zakresie laserów światłowodowych
Zakup wydajnej, trwałej i wysokiej jakości maszyny do cięcia laserowego przekłada się na długoterminowe zyski. Nasze maszyny laserowe zapewniają najwyższą jakość, która gwarantuje sukces.
Firma Baison Laser produkuje maszyny w najnowocześniejszym zakładzie, w którym pracują doświadczeni inżynierowie i technicy.
W naszym katalogu znajdują się produkty o dużej wytrzymałości cięcie laserowe, maszyny spawalnicze, znakujące i czyszczące po konkurencyjnych cenach rynkowych.
Jeśli nie masz pewności co do specyfikacji maszyny, zawsze możesz wypróbować nasz bezpłatna ocena aplikacjiObsługujemy klientów na całym świecie i zbudowaliśmy relacje oparte na zaufaniu.
Ale to nie wszystko. Nasi eksperci są dostępni 24/7, aby udzielić Ci spersonalizowanego wsparcia. Na co więc czekasz? Skontaktuj się z nami TERAZ!