Wybór odpowiedniego rodzaju gazu do realizowanego projektu gwarantuje jego efektywniejszą realizację. Dlatego w tym artykule omówimy różne rodzaje gazów pomocniczych odpowiednich do tego celu oraz ogólne zalety i wady cięcia laserowego.
Co to jest cięcie laserowe?
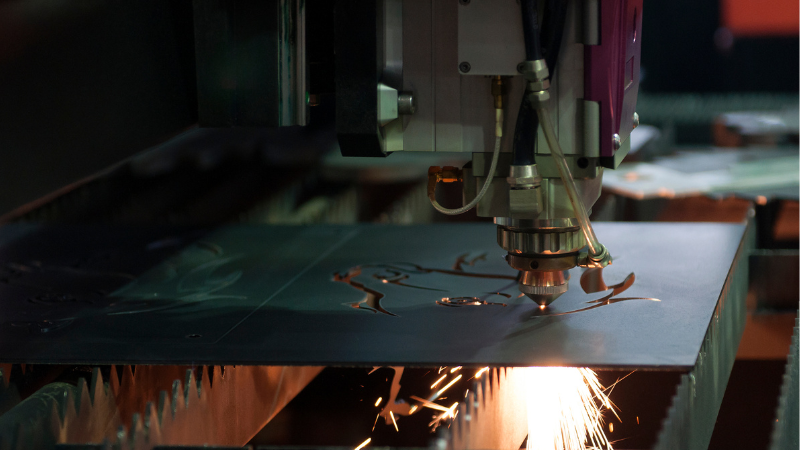
Co to jest cięcie laserowe? Ploter laserowy to narzędzie do prototypowania i produkcji, używane głównie przez inżynierów, projektantów i artystów do cięcia i trawienia płaskich materiałów Według Instructables, urządzenie to wykorzystuje „cienką, skupioną wiązkę laserową do przebijania i cięcia materiałów w celu wycinania wzorów i geometrii określonych przez projektantów”.
Jest ona wykorzystywana głównie w przemyśle wytwórczym, ale coraz częściej wykorzystuje się ją w innych dziedzinach. Jest to szczególnie istotne, biorąc pod uwagę różnorodność materiałów, do których można zastosować cięcie laserowe:
- Przemysł metalowy
- Papier
- Drewno
- Cork
- Akryl
- Pianka
- I wiele więcej
Ogólnie rzecz biorąc, jest niewiele materiałów, których wycinarka laserowa nie jest w stanie przeciąć. Należą do nich poliwęglan, węgiel, PVC, PVB oraz skóra zawierająca chrom. Materiały te mogą się stopić, powodując uszkodzenie samej maszyny tnącej laserowo. Inne mogą uwalniać szkodliwe substancje chemiczne podczas działania lasera.
Jakie są podstawowe zasady cięcia laserowego?
Przecinarka laserowa wykorzystuje optykę i komputerowe sterowanie numeryczne (CNC) do sterowania laserem o dużej mocy w celu wycięcia określonego wzoru w wybranym materiale. Jeśli chodzi o nasze cele, materiałami do cięcia są głównie materiały metalowe.
Wiązka laserowa powstaje w wyniku wyładowań elektrycznych w zamkniętym pojemniku. Czasami zamiast wyładowań elektrycznych stosuje się lampy. Następnie materiały wewnątrz pojemnika są wzmacniane. Odbywa się to za pomocą częściowego lustra, które odbija energię i ponownie ją gromadzi, tworząc światło laserowe.
Następnie przecinarka laserowa skupia światło w określonym miejscu, gdzie jest ono potrzebne, za pomocą jeszcze większej liczby luster/światłowodów. Stamtąd światło lub wiązka może być wykorzystana do wypalania lub topienia różnych materiałów metalowych. Odbywa się to za pomocą gazu (znanego jako gaz pomocniczy), który omówimy szerzej za chwilę.
Laser może zużywać więcej lub mniej mocy, a gaz wspomagający może mieć wyższy lub niższy przepływ. Te różne kombinacje, a także różne rodzaje gazów, będą działać w przypadku różnych materiałów, w tym każdego z omówionych powyżej.
Różne typy maszyn do cięcia laserowego
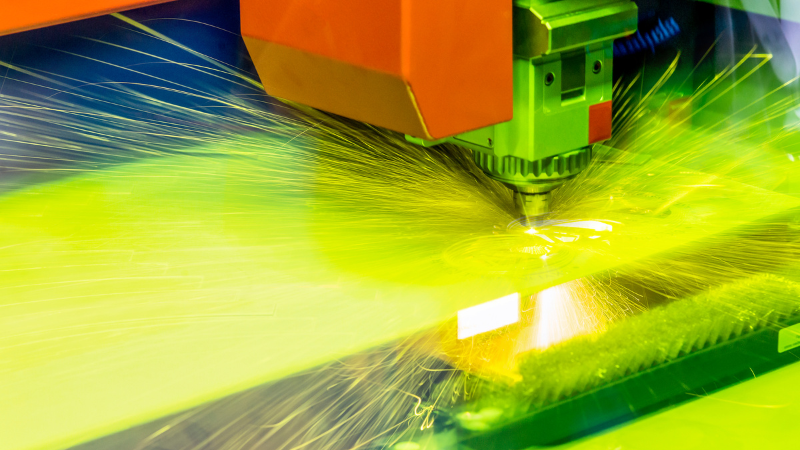
Istnieje kilka różne rodzaje przecinarek laserowych do rozważenia przy wyborze możliwości cięcia metalu. Należą do nich:
- Neodym
- Neodym-ytr-aluminium-granat
- Maszyny do cięcia laserowego CO02
Każda z tych maszyn jest przeznaczona do cięcia różnych typów produktów przy użyciu określonego gazu. Niezależnie od tego, czy chcesz ciąć stal walcowaną, stop aluminium, stal węglową, stal nierdzewną, blachę wysokonapięciową czy jakikolwiek inny rodzaj materiału metalowego, dostępna jest maszyna z mocą lasera, która pomoże Ci w tym procesie.
Neodym i neodym itr-aluminium-granat
Lasery neodymowe i lasery neodymowo-ytrowo-glinowo-granatowe (Nd:YAG) są w zasadzie niemal identyczne. Różnica polega na tym, że neodym jest używany w sytuacjach, w których do wykonania wytaczania z małą liczbą powtórzeń potrzebna jest duża energia. Z kolei laser Nd:YAG jest używany do wytaczania z dużą mocą lub do grawerowania.
CO2
Urządzenia z laserem CO2 nadają się do cięcia, wiercenia i grawerowania. Urządzenia te wykorzystują mieszankę gazów lub fale radiowe, przez które przepływa prąd elektryczny. Proces ten tworzy niewielką plamkę, którą można wykorzystać do bardziej precyzyjnej pracy.
Maszyna do cięcia laserem światłowodowym
Lasery światłowodowe to jedna z opcji, o której również warto wspomnieć. Tego typu lasery nie wykorzystują gazu pomocniczego ani innego gazu obojętnego. Zamiast tego lasery światłowodowe wykorzystują tzw. „stałe medium wzmacniające”. Są one korzystne dla tych, którzy chcą uzyskać jak najmniejszą wiązkę, ponieważ generują wiązkę jeszcze mniejszą niż wiązka CO02.
Maszyny laserowe zasilane wodą
Warto również wspomnieć o mikrostrumieniu laserowym, który w rzeczywistości wykorzystuje cięcie „na mokro”, a nie „na sucho”. Wykorzystuje on połączenie impulsu wiązki laserowej z niskociśnieniowym strumieniem wody, który faktycznie prowadzi wiązkę (zamiast strumienia gazu). Jest to zaleta w sytuacjach, gdy wymagana jest duża prędkość cięcia, cięcie wielokierunkowe lub równoległe szczeliny. Dodatkowo, cięcie chłodzi materiał podczas cięcia.
Czym jest gaz pomocniczy?
Czym jest gaz pomocniczy? Według Law Insider jest to „substancja spalana w spalarni w celu dostarczenia dodatkowego ciepła, aby osiągnąć temperaturę wystarczająco wysoką do wysuszenia i zapalenia odpadów oraz podtrzymania zapłonu odpadów, ale która nigdy nie wchodzi w kontakt z odpadami”.
Inna definicja, również pochodząca z Law Insider, brzmi: „gaz ziemny, propan, butan, destylowany olej opałowy lub inne paliwo wolne od związków toksycznych i zawierające nie więcej niż 0.5% niepalnych cząstek stałych”.
Jeśli chodzi o cięcie laserowe, gazami pomocniczymi są przede wszystkim tlen, azot, powietrze i argon, z których każdy jest wykorzystywany w różny sposób do cięcia różnych rodzajów materiałów.
Korzyści z gazu pomocniczego w cięciu laserowym
- Usuń żużel z drogi szczeliny współosiowej.
- Zmniejsz strefę oddziaływania ciepła na obiekt.
- Zapobiegaj zanieczyszczeniu i przegrzaniu soczewki ochronnej.
- Zabezpiecz materiał bazowy (w zależności od gazu pomocniczego).
- Poprawa wydajności cięcia.
- Poprawa prędkości cięcia.
- Poprawa jakości cięcia.
- Inne korzyści wynikające ze stosowania konkretnych kombinacji gazów i materiałów.
Znaczenie wyboru odpowiedniego gazu pomocniczego do cięcia laserowego
Dlaczego gaz pomocniczy jest taki ważny? Dlaczego nie można używać tego, co jest dostępne w danej chwili? Dlaczego nie używać po prostu tego samego gazu przez cały czas?
Użycie niewłaściwego gazu może co najmniej spowolnić lub obniżyć ogólną wydajność procesu cięcia. Prawdopodobnie jednak spowoduje to więcej problemów. Jeśli nie zwrócisz uwagi na powierzchnię cięcia podczas wyboru spośród różnych dostępnych gazów pomocniczych, napotkasz kilka podstawowych problemów:
- Uszkodzenie soczewki, które może uszkodzić laser i/lub obrabiany przedmiot
- Wahania mocy podczas cięcia, które mogą uszkodzić obrabiany przedmiot lub spowolnić pracę
- Wytnij niespójności, które mogą sprawić, że obrabiany przedmiot będzie wyglądał na niedokończony/niewypolerowany
Wybór odpowiedniego gazu wspomagającego pozwoli Ci poprawić wydajność cięcia. Zapewni Ci to oczekiwaną jakość, zwłaszcza podczas używania produktu końcowego w dowolnym procesie produkcyjnym lub do dowolnego celu.
Typowe gazy pomocnicze stosowane w cięciu laserowym
Istnieją cztery różne rodzaje gazu pomocniczego do cięcia laserowego. Są to:
- Tlen
- Azot
- powietrze
- argon
Tlen
Tlen jest przydatny do obróbki wielu różnych typów materiałów, w tym stali węglowej, stali walcowanej, galwanizowanej blachy stalowej ze stali nierdzewnej, stopów miedzi, miedzi i wielu innych.
Wymaga ciśnienia około 0.3-1 Mpa, ale natężenie przepływu będzie się różnić w zależności od grubości ciętego materiału. Ponadto tlen wymaga czystości 99.95% lub wyższej, co pozwala na lepsze spalanie i zachowanie czystości ciętego stopu.
Tlen może być stosowany w celu zwiększenia ogólnej wydajności cięcia, gdyż wytwarza warstwę tlenku, która poprawia absorpcję widma wiązki i nadaje końcówce cięcia ciemnożółty lub czarny kolor.
Z drugiej strony jest on uważany za gaz podtrzymujący spalanie, istnieje więc możliwość jego spalania i tworzenia żużla.
Azot
Jeśli zależy Ci na bardziej eleganckim wykończeniu, możesz użyć azotu, aby zapobiec powstawaniu warstwy utleniającej. Doskonale nadaje się do stali nierdzewnej, blachy stalowej galwanizowanej, aluminium, stopów aluminium i mosiądzu.
Ogólnie rzecz biorąc, ten rodzaj gazu pomocniczego jest przydatny do bezpośredniego spawania i malowania, a także jest bardzo odporny na korozję. Wymaga on niezwykle czystego azotu, nawet o stężeniu 99.999% i ciśnieniu około 1.5 MPa lub wyższym.
Jeśli chodzi o przepływ, rozbieżności mogą być znaczne, ale zależą od konkretnej grubości ciętego materiału.
Gaz ten może być bardzo drogi i wymaga niezwykle wysokiego poziomu czystości, którego osiągnięcie może być trudne.
powietrze
Powietrze jest dobrym wyborem w przypadku materiałów takich jak aluminium, miedź nierdzewna, blacha stalowa ocynkowana, materiały niemetaliczne i mosiądz. Nie nadaje się jednak do produktów wyższej jakości, do których zazwyczaj zalicza się stal nierdzewną i stopy aluminium.
Ten gaz pomocniczy jest mniej więcej podobny do azotu i ma wyższą jakość niż tlen. Jednak równoważy on również warstwę tlenkową obu gazów, tworząc jedynie niewielką jej ilość na ciętym fragmencie.
Z drugiej strony gaz ten może stwarzać takie same problemy jak tlen, choć w nieco mniejszym stopniu.
argon
Jest to czwarta i ostatnia opcja, jeśli chodzi o gaz pomocniczy, jednak nie jest ona tak powszechnie stosowana. Jest uważany za gaz obojętny i nie utlenia się tak dobrze w kontakcie z innymi materiałami. Jest chemicznie nieaktywny i będzie droższy niż inne opcje.
Materiał ten może również ulec zanieczyszczeniu pyłem, wodą, olejem i innymi zanieczyszczeniami, co czyni go jeszcze bardziej szkodliwym dla gotowego produktu, gdyż może mieć wpływ na działanie lasera i wykonywane cięcie.
Jeśli zamierzasz używać argonu, używaj go głównie w przypadku stopów tytanu.
Nie jest on skuteczny w przypadku większości materiałów, a poza tym jest bardzo drogi, o czym należy pamiętać przed wyborem tego gazu.
Tlen kontra azot: porównanie
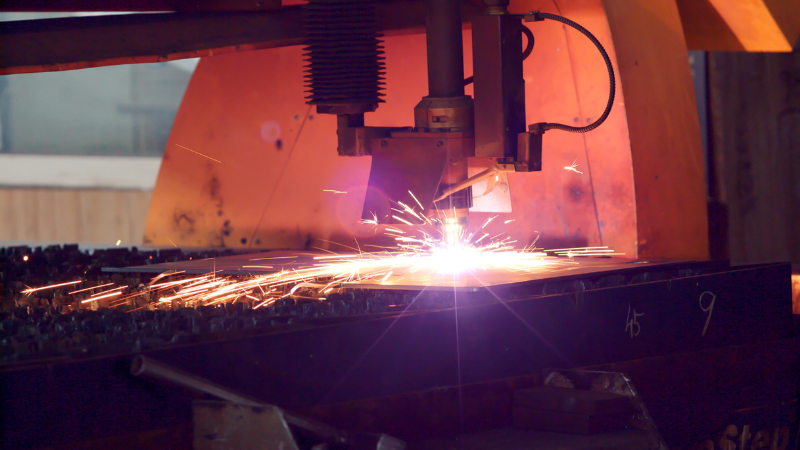
Dwa najpopularniejsze rodzaje gazów tnących to tlen i azot.
Te dwa gazy oferują szeroki zakres zastosowań i mogą być używane do cięcia laserowego wielu różnych materiałów. Niezależnie od tego, czy tniesz stal węglową, czy stal nierdzewną, te dwa gazy zazwyczaj sprawdzają się w tym zadaniu. Mają jednak różne zalety i wady.
Zalety i wady stosowania tlenu jako gazu pomocniczego
Tlen jako gaz pomocniczy ma szereg zalet, które biorą się z różnorodności jego zastosowań.
Tlen umożliwia cięcie różnych materiałów, od stali nierdzewnej, stali walcowanej i blach narzędziowych po stal węglową, stopy miedzi i blachę stalową ocynkowaną galwanicznie. Asortyment materiałów tnących jest szeroki, dlatego można zakupić większe ilości jednego gazu do większości obrabianych elementów.
Tlen jest również dobry do zwiększenia absorpcji widma wiązki w materiałach odblaskowych. Jeśli pracujesz z materiałem odblaskowym, reaguje on z ciepłem reakcji tlenu pochodzącym z tego źródła.
Natomiast wadą jest to, że tlen wymaga wysokiego poziomu czystości i może powodować powrót do żużla.
Zalety i wady stosowania azotu jako gazu pomocniczego
Azot jako gaz pomocniczy to kolejny dobry wybór. Wadą tlenu, który może powodować powrót do żużla i łatwo się spala, jest w tym przypadku jego odwrotność. Przekonasz się, że azot nie powoduje żadnego z tych efektów, co jest zaletą gazu pomocniczego.
Kolejną zaletą azotu jest to, że zapewnia on odporność na korozję po wykonaniu cięcia. Zapewnia również szereg różnych właściwości związanych ze spawaniem bezpośrednim, tworząc wytrzymały i wysokiej jakości element obrabiany.
Kolejną zaletą jest jego wszechstronność. Ten gaz pomocniczy sprawdzi się w przypadku materiałów takich jak stal nierdzewna, blacha stalowa ocynkowana, aluminium, stop aluminium i mosiądz.
Jednak azot jest bardzo drogi i wymaga ekstremalnej czystości, aby osiągnąć sukces. Cięcie laserowe może być również dość czasochłonne.
Porównanie tlenu i azotu dla różnych materiałów i wymagań cięcia
Rozważając te dwie opcje gazu pomocniczego, należy wziąć pod uwagę konkretny materiał i wymagania dotyczące cięcia (omówiono je powyżej). Zapoznaj się z poniższą tabelą, aby lepiej zorientować się, jaki gaz pomocniczy jest odpowiedni dla Twojego projektu.
Czynniki, które należy wziąć pod uwagę przy wyborze gazu pomocniczego
Jeśli chodzi o wybór najlepszy gaz pomocniczy do projektu cięcia laserowego, musisz wziąć pod uwagę kilka różnych czynników. Można je podzielić na trzy kategorie. Mianowicie:
- Czynniki materialne
- Wymagania dotyczące cięcia
- W zakresie ochrony środowiska
Materiał cięty
Materiał, który chcesz przeciąć, jest prawdopodobnie najważniejszym czynnikiem przy wyborze właściwego gazu pomocniczego. Należy wziąć pod uwagę konkretny rodzaj materiału, aby dowiedzieć się, jaki gaz zapewni mu odpowiednie właściwości.
Na przykład stal nierdzewna na ogół lepiej tnie się tlenem lub azotem.
Aluminium można ciąć azotem lub powietrzem.
Stal węglową można ciąć tlenem.
Dla każdego rodzaju metalu, który chcesz ciąć, będzie preferowany rodzaj gazu pomocniczego. Niektóre maszyny mogą również oferować wiele opcji (np. do cięcia stali nierdzewnej).
Grubość materiału to kolejny czynnik, który należy wziąć pod uwagę. Zasadniczo, przy użyciu tego samego rodzaju gazu pomocniczego można ciąć elementy metalowe o różnej grubości. Należy jednak zwiększyć natężenie przepływu, aby dostosować je do grubszych materiałów.
Wymagania dotyczące cięcia
Istnieją również ogólne wymagania związane z konkretnym efektem, którego oczekujesz. Jeśli chcesz, aby Twoja stal nierdzewna była cieta laserowo, powinna być gładka i idealna, powinieneś wziąć to pod uwagę przy wyborze gazu pomocniczego.
Jeśli tniesz laserowo stal węglową i chcesz zrobić to szybko, musisz wziąć to pod uwagę przy wyborze właściwego gazu pomocniczego. Azot jest dobrym wyborem, jeśli zależy Ci na większych prędkościach bez utraty jakości.
Z drugiej strony, powietrze nie jest tak wydajne pod względem cięcia (choć można go używać do różnych materiałów). Jeśli zależy Ci na jakości cięcia laserowego, to nie jest to właściwy wybór.
W zakresie ochrony środowiska
Ochrona środowiska cięcia (a być może i całego środowiska) jest również ważna. Dlatego należy wziąć to pod uwagę przy wyborze gazu pomocniczego, którego chcesz używać z przecinarką laserową.
Ważne jest znalezienie równowagi między wydajnością cięcia, prędkością cięcia i innymi czynnikami, a względami ochrony środowiska. Gaz tnący, taki jak tlen lub powietrze, jest zazwyczaj najbardziej przyjazny dla środowiska. Z drugiej strony, argon i azot mogą być szkodliwe dla środowiska cięcia.
Jednakże jeśli stosujesz odpowiednią wentylację, a zwłaszcza jeśli używasz mniejszych ilości gazów tnących, nadal możesz uzyskać pożądane korzyści bez większego wpływu na środowisko.
Wniosek
Wybór właściwego gazu pomocniczego do procesu cięcia jest kwestią kluczową. Gwarantuje dobrą konserwację i ochronę plotera laserowego, wydajność i prędkość cięcia oraz poprawę powierzchni cięcia, a także pomaga w tworzeniu wysokiej jakości gotowego produktu.
Po przeczytaniu tego artykułu powinieneś lepiej zrozumieć, jakiego rodzaju gazu chcesz używać i jak najlepiej oceniać różne rodzaje gazów tnących.
Zawsze miej pod ręką potrzebne narzędzia dzięki odpowiedniej przecinarce laserowej
Jeśli potrzebujesz maszyny do cięcia laserowego, ale nie masz pewności, która będzie dla Ciebie najlepsza, zapisz się na szkolenie bezpłatna ocena aplikacji at Laser Baison dzisiaj, aby dowiedzieć się więcej.