Szybki przegląd
Zanim przejdziemy do szczegółów, zapoznaj się z krótkim porównaniem nowoczesnej obróbki z wykorzystaniem podajnika arkuszy i tradycyjnych systemów cięcia laserowego.
| Charakterystyka | Maszyna do cięcia laserowego z podawaniem cewek | Tradycyjne cięcie laserowe |
| Produkcja na małą i średnią skalę | Nie pasujący | Odpowiedni |
| Produkcja na dużą skalę | Odpowiedni | Nie pasujący |
| Prędkość produkcji | Wyższy | Opuść |
| Wielkość produkcji | Duży | Mały |
| Materiał zasilający | Automatyczne i ciągłe. | Manualny/Półautomatyczny |
| Produkcja złomu | Mniej niż 13% | Do 25% |
| Grubość materiału | Nadaje się do mniejszej grubości | Nadaje się do grubszych materiałów |
| Oszczędność materiału | Ogromny | żaden |
| Przechowywanie surowców | Łatwo | Duża |
| Początkowy koszt maszyny | Wyższy | Opuść |
| Koszty operacyjne | Podobnie | Podobnie |
| Całkowita oszczędność kosztów | Wyższy | Opuść |
| Praca fizyczna | Nie | Tak |
Dlaczego maszyny do cięcia laserowego z podajnikiem drutu są lepsze od tradycyjnych systemów cięcia?
Nowoczesny dzień cięcie laserowe z podajnika cewkowego Maszyny do wykrawania i wycinania wykorzystują zwoje materiału, które w sposób ciągły dostarczają go do maszyny. Takie zwoje są mocowane do maszyn do cięcia laserowego, gdzie materiał jest podawany zgodnie z zapotrzebowaniem.
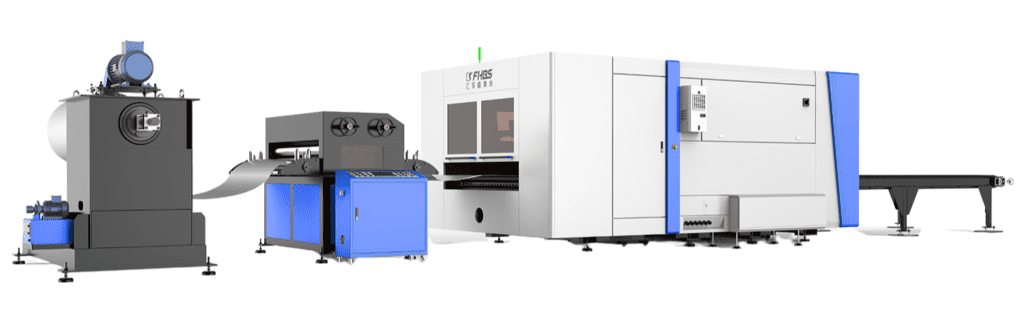
W tradycyjnych procesach arkuszowych, duży, prostokątny element metalowy o określonej długości i szerokości jest podawany z jednego końca do maszyny, z której wytwarzane są różne metalowe części. Zazwyczaj odbywa się to za pomocą automatycznej bramy, ramion robota lub operatora ręcznego.
Jak widać, istnieje wyraźny kontrast w ilości materiału zużywanego przez obie maszyny. Omówmy najważniejsze zalety maszyn laserowych z podawaniem cewkowym nad obróbką blachy.
Automatyzacja
Systemy podawania z kręgów znacznie skracają czas załadunku i rozładunku surowca. Choć w małej skali może to nie mieć większego znaczenia, w produkcji masowej może to przynieść ogromną oszczędność czasu.
Ponieważ proces jest automatyczny, nie ma potrzeby ręcznej zmiany rozmiarów blachy dla różnych elementów metalowych, co zmniejsza liczbę cykli. W niektórych przypadkach cały cykl produkcyjny odbywa się bez ingerencji człowieka, co zmniejsza ryzyko błędu ludzkiego. Operator jest zobowiązany jedynie do nadzorowania całego procesu.
Zoptymalizowane zagnieżdżanie
Zagnieżdżanie odnosi się do układania wzoru i kształtów na materiale. Dzięki automatycznemu podawaniu arkuszy, laserowe zagnieżdżanie arkuszy jest zoptymalizowane. Wcześniej zagnieżdżanie złożonych i dużych elementów było dość trudne ze względu na ograniczenia surowcowe. Maksymalizuje to potencjał zagnieżdżania, który jest niemożliwy w przypadku tradycyjnych metod. laserowe maszyny do cięcia blachy.
Optymalizacja materiału
Poprawa planu zagnieżdżania bezpośrednio wpływa na marnotrawstwo materiału. Szacuje się, że dzięki laserowym maszynom do cięcia z podajnikiem cewkowym można zaoszczędzić od 16% do 33% materiału. To ogromna różnica, biorąc pod uwagę materiały takie jak Stal nierdzewna są dość drogie.
Podczas cięcia długich elementów metalowych, długość surowca może poważnie wpłynąć na wydajność pracy w tradycyjnych maszynach, ale nie stanowi to problemu w przypadku maszyn z podawaniem z kręgu, ponieważ długość arkusza blachy można zwiększać lub zmniejszać w zależności od potrzeb. Dzięki temu, wykorzystanie materiału jest bardzo wysokie.
Mniej złomu
Dzięki wysokiej optymalizacji materiału w procesie zagnieżdżania i układania, ilość generowanych odpadów zostanie nieuchronnie zminimalizowana. Szacunkowo, maszyny do cięcia laserowego z podajnikiem cewkowym Wytwarzają od 3% do 10% mniej złomu niż produkcja blachy. To świetna wiadomość dla Ciebie, jeśli prowadzisz firmę zajmującą się blachą.
Najlepszą praktyką jest cięcie blachy zwojowej na szerokość odpowiadającą szerokości elementu. Usuwanie odpadów odbywa się automatycznie, co dodatkowo skraca czas realizacji.
Oszczędność czasu i kosztów
Każdy producent stara się skrócić czas i obniżyć koszty. Dobra wiadomość jest taka, że maszyny z podajnikiem kręgów koncentrują się na obu tych aspektach.
Można zaoszczędzić na kosztach magazynowania wykrojów z blachy o różnych długościach i szerokościach. Dochodzi do tego dodatkowy koszt podawania wykrojów do wycinarek laserowych. Jak można sobie wyobrazić, transport długich paneli (pięć metrów lub więcej) nie jest łatwy.
Zamiast tego, zwoje metalu są kompaktowe, mają zróżnicowaną długość i są bardzo opłacalne przy ciągłym podawaniu.
Dzięki tym maszynom można również obniżyć koszty i nieefektywność pracy ręcznej.
Stawianie czoła nowym wyzwaniom
Cięcie laserowe stało się lepsze przez lata. Przeszła ona od niszowej produkcji do pełnoprawnej produkcji masowej we współczesnym przemyśle. Cięcie laserowe z kręgów to kolejny krok w tej ewolucji. Udoskonala ono obróbkę blach, złożonych materiałów i skomplikowanych kształtów w krótszym czasie realizacji.
Wady maszyny do cięcia laserowego z podajnikiem kręgów
Aby zachować obiektywizm, warto omówić pewne wady cięcia laserowego z wykorzystaniem cewek. Po pierwsze, system cewek nie nadaje się do produkcji na małą skalę. Nawet w średniej skali nie odniesiesz wielu korzyści, ponieważ koszt wymiany cewki jest wyższy. Ponadto, najlepiej unikać konieczności cięcia elementów o zróżnicowanej grubości i szerokości.
Najlepszy scenariusz dla systemów cięcia i wykrawania z kręgu w produkcji wielkoseryjnej. Po drugie, początkowy koszt systemu z kręgu jest wyższy, dlatego przed inwestycją w tę technologię należy sporządzić raport wykonalności.
Wreszcie, wiele firm jest przyzwyczajonych do obróbki blachy, a ich pracownicy są przeszkoleni w starszych technologiach. W związku z tym przejście na obróbkę blachy z kręgów może być trudne. Jednak zalety przejścia na system z podajnikiem blachy z kręgów przeważają nad wadami.
Łatwe formuły do wydajnego przetwarzania w kręgach
Maszyny z podajnikiem zwojowym to najlepsze rozwiązanie dla oszczędnej produkcji i zwiększenia wydajności. Ponieważ ta technologia jest stosunkowo nowa, możesz potrzebować pewnych obliczeń do efektywnego planowania produkcji. Niezależnie od tego, czy jesteś właścicielem firmy, czy kierownikiem produkcji zatrudnionym do nadzorowania procesu podawania zwojowego, jesteśmy gotowi Ci pomóc.
Ważne terminy do zapamiętania

Średnica wewnętrzna (ID)
ID to po prostu średnica wewnętrzna nawijarki. Najczęściej spotykane są te o średnicy od 500 mm do 610 mm.
Średnica zewnętrzna (OD)
OD odnosi się do średnicy zwoju mierzonej od środka nawijarki. Zależy ona również od wymiarów rozwijarki znajdującej się w maszynie podającej zwoje.
Rodzaj materiału (D) i waga
Typy materiałów dostarczają obszernych informacji o ich naturalnych właściwościach. Do naszych obliczeń wykorzystamy gęstość materiału (D) w kg/m³. Masa odnosi się do całkowitej masy zwoju metalu.
Długość, szerokość i grubość paska
Blacha rozwinięta do obróbki nazywana jest długością taśmy. Nie należy jej mylić z całkowitą długością zwoju, oznaczaną w poniższych obliczeniach literą „L”. Podobnie, szerokość (W) i grubość (T) taśmy są istotnymi informacjami dla naszych obliczeń.
Oblicz długość cewki
· Gdy znana jest średnica wewnętrzna, średnica zewnętrzna i grubość.
1. Zacznij od obliczenia objętości całego zwoju metalu. Podstaw wartości do poniższego wzoru.
„V (mm^3)= (3.14/4)*(Średnica zewnętrzna^2 mm-Średnica wewnętrzna^2 mm)*(Szer. mm)”
2. Mając już wartość objętości, podstaw ją do poniższego równania. Otrzymasz całkowitą długość (L) w metrach.
„L (m)=(V) / (W*T*1000)”
· Gdy znana jest waga, rodzaj materiału, szerokość i grubość.
1. Znacznie łatwiej jest określić długość cewki, znając wagę i rodzaj materiału. Podstaw wartości do tego równania. Wartość końcowa będzie podana w metrach.
„Całkowita długość (L) = (masa (kg))/(D (kg/m^3) * szerokość (m) * T (m))”
Oblicz czas wykonania
Znajomość całkowitego czasu obróbki blachy w zwoju jest niezwykle istotna. Oto jak to zrobić.
1. Najpierw oblicz liczbę zagnieżdżonych części na blasze.
Liczba części (N) = Długość całkowita (L) / Długość części
2. Znajdź domyślny czas cyklu potrzebny do obróbki. Informacje te są dostępne dla operatora maszyny. Jeśli części mają zmienną długość i czas cyklu, użyj wartości średnich. Pozwoli to na uzyskanie rozsądnego oszacowania.
(Czas pracy cewki w minutach) = (N)*(czas cyklu (sekundy))/60
Oblicz wagę zwoju blachy
1. Zacznij od obliczenia objętości cewki.
„V (mm^3)= (3.14/4)*(Średnica zewnętrzna^2 mm-Średnica wewnętrzna^2 mm)*(Szer. mm)”
2. Pomnóż objętość przez gęstość materiału. Pamiętaj o zachowaniu spójności jednostek.
„Masa (kg) = V (mm^3) * D (kg/mm^3)”
Uwagi końcowe
Cięcie laserowe z wykorzystaniem cewek nie jest już ograniczone do konkretnej niszy branżowej, ponieważ technologia ta stale się rozwija. Omówiliśmy wszystkie korzyści, jakich można oczekiwać po przejściu na obróbkę cewkową.
Omówiliśmy również pewne ograniczenia maszyn do produkcji w zwojach i podzieliliśmy się prostymi formułami, które pomogą Ci wydajnie zarządzać produkcją przy użyciu maszyn do produkcji w zwojach.
Dzięki zapoznaniu się z całą tą wiedzą lepiej zrozumiesz proces obróbki cewek, co przełoży się na sukces w tym biznesie.
Zdobądź zaawansowane technologicznie maszyny do cięcia laserem światłowodowym z podajnikiem cewkowym firmy Baison Laser
Nie jest tajemnicą, że produkcja na wysokim poziomie wymaga maszyn najwyższej klasy. Tutaj, w Laser Baison, rozumiemy potrzeby rynku, dlatego produkujemy najwyższej jakości urządzenia laserowe światłowodowe dla wiodących branż.
Nasza firma koncentruje się na rozwoju i badaniach, co pozwala nam na dostosowywanie zamówień do Państwa potrzeb. Oferujemy również usługi instalacyjne i doradztwo naszym szanownym klientom.
Baison Laser gwarantuje, że jakość produktu spełnia międzynarodowe standardy i oferuje naszym klientom najlepsze ceny i gwarancje. Na co więc czekasz? Uzyskaj wycenę już teraz.