Co to jest cięcie laserowe?
Cięcie materiałów przy pomocy intensywnie skoncentrowany strumień wiązek laserowych określa się jako „cięcie laserowe” Jest to technika, która w ostatnich latach zyskała duże zainteresowanie. Technika ta wykorzystuje parowanie i topienie podczas fazy cięcia w celu usunięcia materiału.
Produkcja pliku wiązka światła o dużej gęstości powstaje w wyniku stymulacji materiału laserowego przez wyładowanie elektryczne. Następnie, przy pomocy technologie optyki i komputerowego sterowania numerycznego, wiązki tych laserów są skupiane i kierowane na materiał. Cięcie laserowe istnieje od dziesięcioleci i od czasu jego wprowadzenia zaobserwowano stale rosnący popyt dla tych generatory azotu do cięcia laserowego.
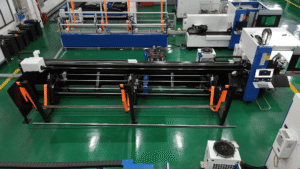
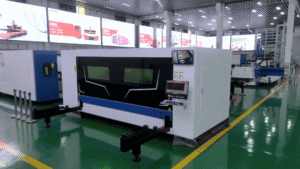
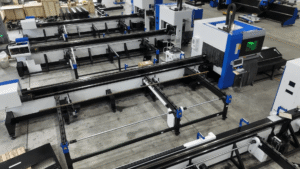
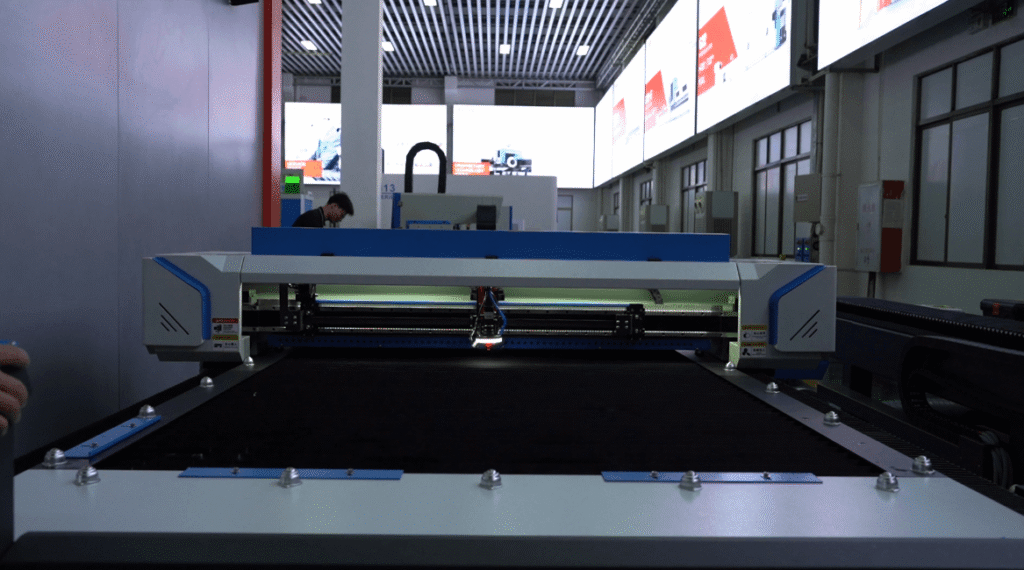
w rzeczywistym przetwarzaniu, Przemysłowe maszyny do cięcia laserowego Baison osiągnąć efektywne odparowywanie i rozdzielanie stopów metali i niemetali poprzez synergię wiązki laserowe o wysokiej gęstości energii oraz gazy pomocnicze (takie jak procesy cięcia wspomaganego tlenem).
Biorąc za przykład konfigurację głównego modelu warsztatu, jego minimalny punkt ogniskowy oraz wyższa jakość wiązki zapewniają wyjątkowo wysokie stężenie energii. W połączeniu z cięciem tlenowym materiałów takich jak stal węglowaszybko wywołuje intensywne reakcja egzotermiczna aby skutecznie zakończyć separację grube talerze.
W przypadku blach o różnej grubości, sprzęt Baison gwarantuje dokładność pozycjonowania na poziomie mikronów oraz przekroje o wysokiej prostopadłości, znacząco redukując późniejsze koszty przetwarzania wtórnego. Jeśli szukasz rozwiązanie laserowe klasy przemysłowej który łączy prędkość z najwyższą precyzją, należy rozważyć ocenę konkretnych parametrów konfiguracji Baison i wydajność cięcia przetestowana fabrycznie aby uzyskać niestandardowe rozwiązanie dostosowane do potrzeb Twojej zdolności produkcyjnej.
Jak działa cięcie laserem tlenowym?
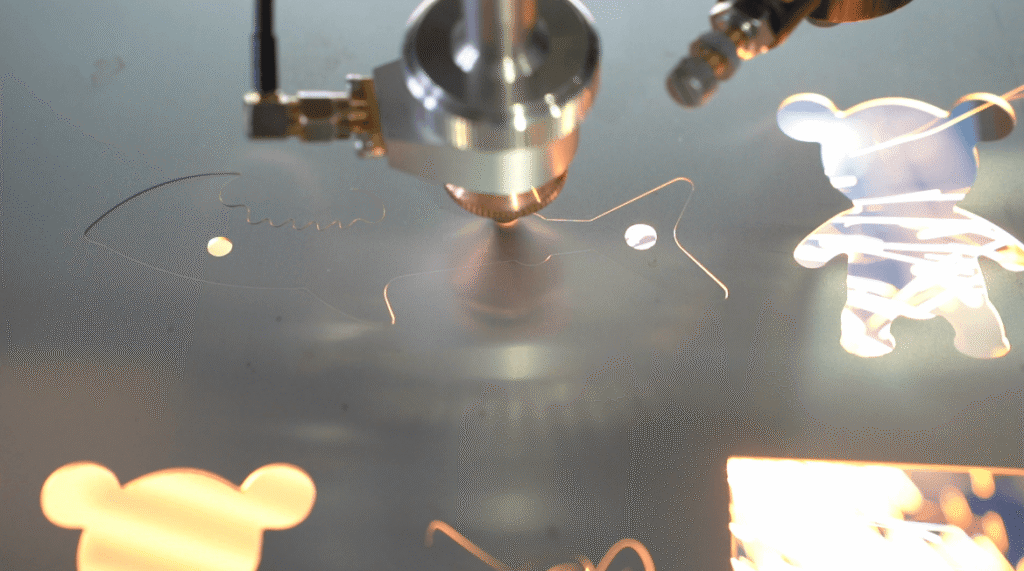
Cięcie tlenem polega na podgrzaniu materiału do punktu, w którym może nastąpić zapłon, a następnie jego spaleniu i odparowaniu. Dodatkowa energia cieplna powstaje w wyniku interakcji metalu z tlenem, co powoduje reakcję egzotermiczną i sprawia, że proces cięcia staje się dużo łatwiejszy.
Ponadto w trakcie tego procesu cięcia laserowego można podnieść ciśnienie tlenu aby przyspieszyć proces usuwania. Pomoże Ci to uzyskać lepsze i bardziej precyzyjne cięcieBardzo ważne jest, aby pamiętać, że grubość materiału określi maksymalna dopuszczalna wartość wywieranego ciśnienia.
Jak działa cięcie laserowe azotem?
Cięcie laserowe azotem polega na wykorzystaniu ciepła w procesie, co pozwala laserowi przecinać metal poprzez jego topienie w trakcie przejścia. Następnie wykorzystywany jest azot, który uwalnia dostępny stopiony metal. Ponieważ gaz jest obojętny, zapobiega zanieczyszczeniu tlenem i zapewnia wykończenie o wysokiej czystości i jakości.
Ponieważ Azot ułatwia wysoce wydajne i efektywne cięcie, znajduje szerokie zastosowanie w zastosowaniach komercyjnych i przemysłowych. Ponadto cięcie azotem jest bardziej korzystne niż cięcie kilkoma innymi technikami, w tym cięcie tlenem w niektórych aspektach.
Dlaczego do cięcia laserowego stosuje się azot?
Głównym powodem szerokiego zastosowania azotu jest jego obojętność. Azot jest powszechnie stosowany w różnych gałęziach przemysłu jako gaz pomocniczy, ponieważ minimalizuje prawdopodobieństwo niekorzystnego utleniania na powierzchni metalu.
Rozpoznano gaz azotowy wypierać tlen z powierzchni materiału skutecznie. Ponadto stał się popularny wśród firm korzystających z instrumenty do cięcia laserowego z tego powodu dokładność, precyzja, wydajność, wysokiej jakości wykończenia.
Podczas wykonywania precyzyjnej obróbki wysokiej klasy materiały takich jak stal nierdzewna i aluminium, Przemysłowe maszyny do cięcia laserowego Baison egzekwować surowe standardy czystości gaz pomocniczy (azot), zazwyczaj wymagające poziomu czystości ≥99.99% (cztery dziewiątki)W rzeczywistej produkcji warsztatowej, jeśli czystość azotu jest niewystarczająca, śladowe ilości tlenu spowodują reakcja mikrotermicznego utleniania na powierzchni metalu pod wpływem promieniowania laserowego o wysokiej temperaturze, co prowadzi do zażółcone, odbarwione powierzchnie cięcia i mikrozadziory.
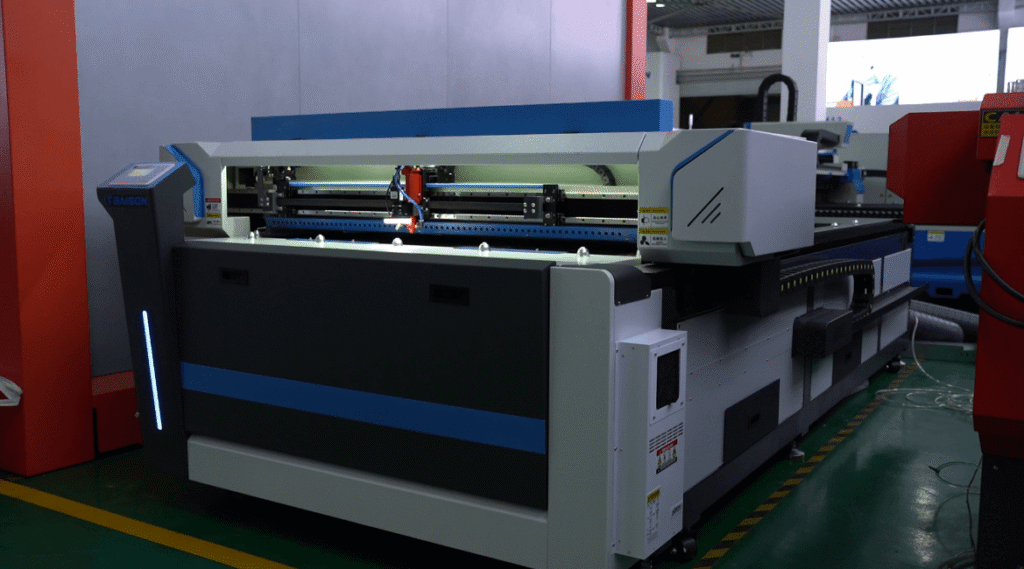
Takie wady jakościowe zmuszają klientów do dodawania ręczne procesy szlifowania lub trawienia przed kolejnym spawaniem lub montażem, co powoduje gwałtowny wzrost liczby skarg klientów i zwrotów części o nieodpowiednim wyglądzie 15% – 25% lub więcej. Tworząc potężna ochronna kurtyna gazowa za pomocą przepływu azotu pod wysokim ciśnieniem w trakcie cięcia, sprzęt Baison całkowicie izoluje stopiony metal od powietrza, zapewniając, że powierzchnia cięcia wykazuje delikatny, jednolity, srebrzysto-szary metaliczny kolor, osiąga przekrój pionowy o jakości lustrzanej, bez utleniania, żółtych krawędzi lub żużlui całkowicie eliminuje koszty postprodukcji oraz problemy z jakością.
Dlaczego do cięcia laserowego używa się tlenu?
Od początku stosowania cięcia laserowego tlen był jego niezbędnym składnikiem. Cięcie tlenowe jest stosowane ze względu na łatwość obsługi i doskonałą jakość krawędzi, jaką zapewnia w przypadku grubych materiałów. Ponadto cięcie tlenowe jest bardziej opłacalne. Głównym powodem jest również niskie zużycie energii. Większość ich zastosowań obejmuje cięcie stali miękkiej i innych metali, których tlenki mają niską temperaturę topnienia.
Podczas wykonywania cięć ciężkich na grubych blachach ze stali węglowej o grubości przekraczającej 6 mm, Przemysłowe maszyny do cięcia laserowego Baison polegają głównie na intensywna reakcja egzotermiczna wspomagana tlenem Aby osiągnąć cięcie z dużą prędkością i głęboką penetracjąW tym procesie ciśnienie tlenu jest zazwyczaj kontrolowany w precyzyjnym zakresie 0.1 MPa do 0.8 MPa, a prędkość posuwu jest dopasowana do optymalnych parametrów w zależności od konkretnej grubości płyty, aby zapewnić prostopadłość szwu ciętego.
W porównaniu z wykorzystaniem azotu pod wysokim ciśnieniem cięcie wspomagane tlenem nie tylko wymaga stosunkowo mniejszej czystości źródła gazu (zwykle ≥% 99.5)ale także znacząco zmniejsza zużycie gazu, oszczędzając klientom od 40% do 60% lub więcej całkowitych kosztów zużycia gazu. Jednakże problemem produkcyjnym w miejscach o dużym obciążeniu jest to, że intensywna reakcja egzotermiczna tlenu ma tendencję do generowania większa strefa wpływu ciepła i odkształcenie termiczneco może zwiększyć późniejsze procesy wyrównywania lub usuwania żużla, jeśli parametry nie zostaną odpowiednio dopasowane.
Dzięki precyzyjnej regulacji ciśnienia powietrza i zoptymalizowanej konfiguracji dysz Baison maksymalizuje tłumienie odkształceń termicznych grubych płyt gwarantując jednocześnie najwyższa wydajność cięcia i wyjątkowo niskie koszty gazurównoważąc w ten sposób efektywność ekonomiczną i wydajność produkcji przemysłowej.
Jakie są zalety cięcia laserowego w porównaniu z innymi metodami cięcia materiałów metalowych?
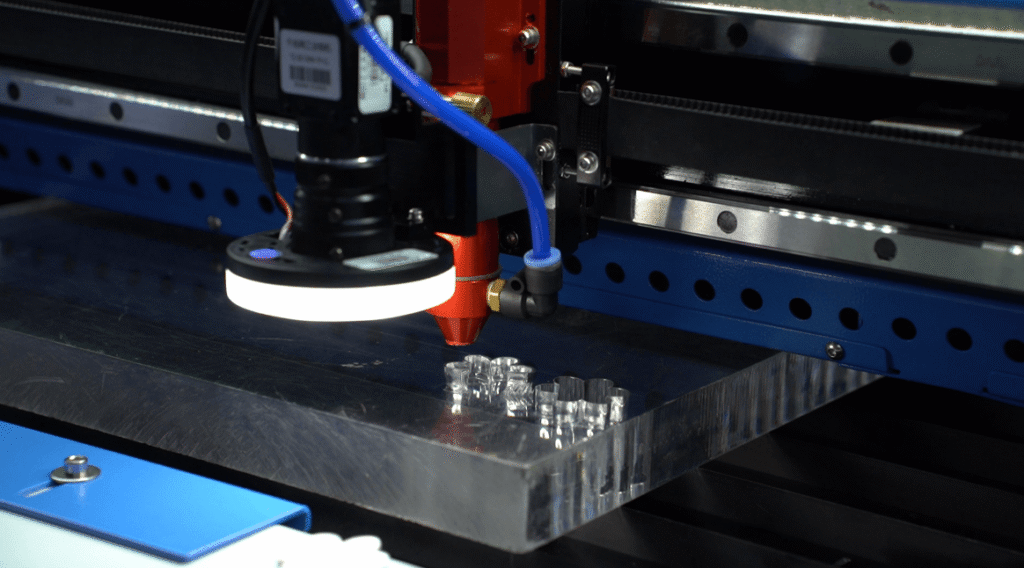
elastyczność że cięcie laserowe przyczyniło się do rozwoju systemu powszechne stosowanie w różnych środowiskach komercyjnych i przemysłowych, w tym w małych firmach. Istnieje wiele dodatkowych procedur cięcia, które wykorzystują różnorodne źródła i podejścia. Jednak wykorzystanie cięcie laserowe jest od dawna powszechny. Dlatego dzisiaj przyjrzymy się kilku zalety cięcia laserowego nad innymi metodami.
Lepsza precyzja i dokładność
Technologia cięcia laserowego jest znacznie lepsza od innych rodzajów technologii cięcia. Ponadto, wykorzystanie technologii CNC w cięciu laserowym pozwala na produkcję komponentów w sposób bardziej precyzyjny. wysoce precyzyjnyZ brak poziomów tolerancji i absolutnie bez odchyleńW rezultacie, jeśli chodzi o cięcie, cięcie laserowe jest o wiele bardziej szczegółowe i dokładne. Ponadto nie ma żużel pozostające po procesie cięcia.
Lepsza wydajność
W porównaniu do bardziej tradycyjnych metod cięcia, prędkość, z jaką sprzęt do cięcia laserowego może przecinać materiały znacznie większyMogą działać średnio między 20 i 60 cali na minutę, który jest bardzo efektywny zakres prędkości. Ponadto maszyna laserowa może działać bez zatrzymywania się w nieskończoność i nie będzie miał żadnych problemów, które mogłyby spowolnić jego działanie. Dlatego zakup sprzętu do cięcia laserowego najwyższa jakość jest doskonała inwestycja dla Twojej firmy.
Łatwa obsługa
Wiele nowoczesnych organizacji i sektorów produkcyjnych wykorzystuje proces cięcia laserowego od kiedy jest prostyW porównaniu z innymi metodami cięcia technologia laserowa nie wymaga od użytkowników dogłębna wiedza całego cięcia sprzęt.Wykorzystywany sprzęt do cięcia laserowego jest stosunkowo prosty i wymaga jedynie podstawowy poziom zrozumienia. Jednakże każda osoba obsługująca maszynę musi być świadoma wszystkich środki zapobiegawcze i możliwe konsekwencje.
Operacyjny Sprzęt laserowy przemysłowy Baison nie wymaga specjalistów z lata doświadczenia. W rzeczywistym prowadzeniu warsztatów i zarządzaniu nimi, nawet zwykli pracownicy bez wcześniejszego przygotowania laserowego może gruntownie opanować podstawowe standardy operacyjne, zasady bezpieczeństwa i dobór parametrów procesu po zaledwie 2 do 4 godzin krótkoterminowego, scentralizowanego szkolenia praktycznegoco pozwala im na szybkie i samodzielne objęcie stanowisk oraz stabilną gwarancję wskaźników kwalifikacji produkcyjnych.
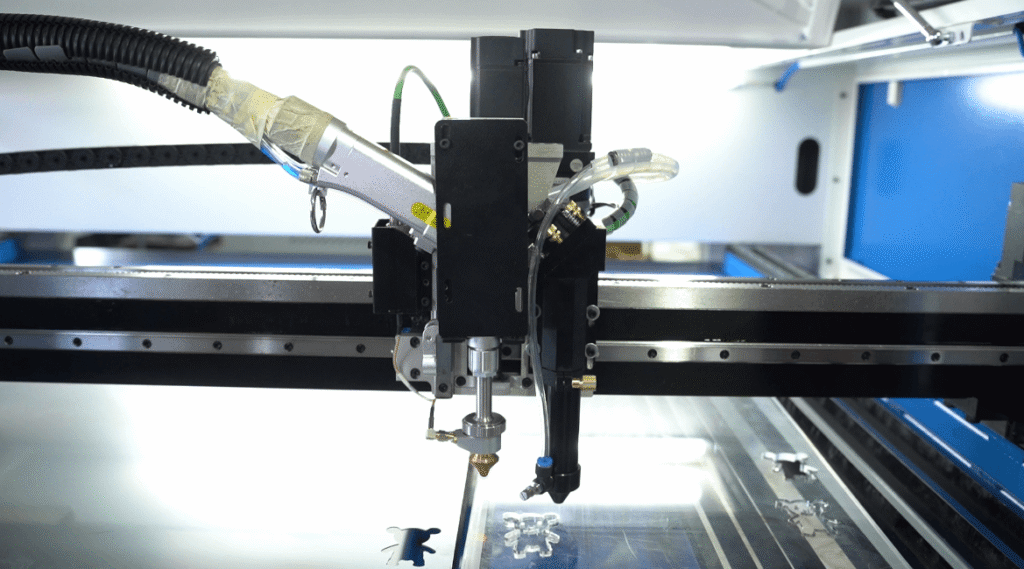
Ta zasadnicza zaleta jest szczególnie istotna w kontekście dzisiejszej globalnej produkcji, zwłaszcza że fabryki za granicą często borykają się z poważne niedobory siły roboczej i wysokie koszty pracyPo zakupie naszego sprzętu przedsiębiorstwa całkowicie uwalniają się od nadmiernego uzależnienia od tradycyjni, wysoko opłacani wykwalifikowani spawacze, co nie tylko znacząco obniża bariery rekrutacyjne i cykle szkoleniowe, ale także bezpośrednio redukuje ogólne koszty pracy operacyjnej na pierwszej linii o około 30% do 50%. Skutecznie łagodzi to niedobory siły roboczej za granicą, jednocześnie znacznie redukując kompleksowe koszty operacyjne oraz poprawa efektywności obrotu warsztatu.
Przystępność
Sprzęt do cięcia laserowego może być trochę drogieale jeśli uwzględnimy koszt pracy i koszty utrzymania maszyn tnących, cięcie laserowe jest znacznie bardziej opłacalną opcjąPonadto w procesie cięcia laserowego stosuje się różne technologie, które mogą zautomatyzować proces, W wyniku czego obniżone koszty związane z pracąCięcie laserowe to metoda, którą należy zastosować, jeśli szukasz narzędzie tnące, które wytrzyma przez dłuższy czas.
Jak użycie tlenu lub azotu wpływa na jakość produktu końcowego?
W ostatnich latach projekty wykorzystujące Proces cięcia tlenem i azotem zauważyłem zauważalny wzrost. Tlen jest wykorzystywany jako gaz wspomagający laser w cięciu staliW przeciwieństwie do tego cięcie azotem jest mechaniczny bo brak reakcji chemicznej jest zaangażowany. Jednak problem pozostaje: w jaki sposób te gazy wspomagają wpływają na jakość materiału? Jest istotna debata o jakości cięcia oraz wykorzystaniu tlenu i azotu jako gazów pomocniczych.
Jednakże czystość jest jednym z najważniejszych czynników wpływających na najwyższą możliwą jakość. Średnia czystość bazowa tlenu przemysłowego wynosi 99.5% i jest nieco niższa. Jednak tlen o czystości powyżej 99.5% zapewni najwyższą jakość i doskonałe cięcie materiałów takich jak: aluminium, mosiądz i wiele innych.
Najnowocześniejsza metoda cięcia laserowego polega na użyciu azotu jako gazu wspomagającego. Azot jest gazem obojętnym, co czyni go bardzo łatwym w użyciu. Ponadto, azot jest łatwy w użyciu, ponieważ nie reaguje ze stopionym materiałem. Dlatego zalecamy stosowanie azotu jako medium tnącego podczas cięcia cieńszych materiałów, takich jak stal nierdzewna. Należy również zwracać uwagę na poziom czystości, ponieważ nawet najmniejsze zanieczyszczenie może spowodować całkowite zażółcenie krawędzi cięcia.
Który gaz powinieneś wybrać do swojego projektu – tlen czy azot – i dlaczego?
Pracując nad projektem wymagającym cięcia laserowego, musisz wiedzieć, jaki gaz wspomagający należy zastosować do tego przedsięwzięcia. Dostępnych jest wiele gazów pomocniczych; jednakże, Tlen i azot Są to dwa najczęściej używane. Oba mają cechy, które je wyróżniają i uczynić je odpowiednimi dla różne materiały i zastosowaniaAby wyjaśnić sytuację, przedstawiliśmy zastosowania azotu i tlenu jako gazów pomocniczych.
Gaz wspomagający tlen
Tlen jest od dziesięcioleci podstawowym gazem wspomagającym cięcie laserowe i nadal stanowi punkt odniesienia. Jest on wykorzystywany w procesie cięcia laserowego stali węglowej i miękkiej. Metoda cięcia tlenowego polega na odparowaniu i stopieniu ciętego materiału. Dlatego cięcie tlenem jest zdecydowanie bardziej preferowane w przypadku metali o grubości 2 i 3 milimetrów.
Ponieważ reakcja pomiędzy Tlen i metal generują więcej energii w postaci ciepłazaleca się stosowanie tlenu do takich materiałów, ponieważ znacznie uprościć cięcie materiału.Tlen może być użyty do przecięcia szeroka gama materiałówale żeby zrobić to prawidłowo, trzeba mieć dogłębne zrozumienie substancji z czym masz do czynienia.
Gaz wspomagający azot
Cięcie azotem jest preferowane w przypadku cięcia materiałów takich jak: stal nierdzewna, aluminium lub stop. Azot jest gazem, który nie reaguje z innymi substancjami; stąd też słynie z możliwości oferowania czyste cięcie. Jednakże, duża moc lasera Aby ta procedura się powiodła, konieczne jest stopienie materiału. Ponadto, zwiększenie ciśnienia azotu spowoduje zwiększyć prędkość cięcia.
Jakie czynniki należy wziąć pod uwagę przy wyborze gazu do laserowego cięcia materiałów metalowych?
Jeśli chodzi o cięcie laserowe, szeroka gama gazy wspomagające są dostępne. Dlatego wybór odpowiedniego gazu tnącego dla Twojej operacji jest najważniejszyWłaściwości i pojemności gazów są różne, a jeden gaz nie może zachowywać się tak samo dla dowolnego materiału. W rezultacie zrozumienie jak wybrać odpowiednie gazy is niezbędny.
zgodność
Maszyny do cięcia laserowego posługiwać się różne gazy, każdy wnoszący wkład unikalna cecha do procesu cięcia. Dlatego konkretny gaz wspomagający może nie być odpowiedni do stosowania szeroka gama materiałówPrzed podjęciem decyzji o wyborze gazu do cięcia laserowego należy upewnić się, że gaz wspomagający jest kompatybilny z materiałem nad którym będziesz pracować. Korzystanie z tej strategii zaoszczędzić Ci mnóstwo czasu i stresu Problemy z niekompatybilnością. Jeśli jednak nadal masz problem z wyborem odpowiedniego gazu wspomagającego, dołączyliśmy Tabela poniżej który wymienia gazy i materiały kompatybilne.
Koszty gazu
Większość osób ma tendencję do pomijania ważnych kwestii, takich jak koszty operacyjne lub wydatki na gazKażdy gaz ma Cena, a właściciel urządzenia laserowego jest odpowiedzialny za jego opłacenie. Należy pamiętać, że każdy rodzaj gazu jest inny, co może spowodować całkowite koszty operacyjne albo zwiększyć, albo zmniejszyć.
Co więcej, moc lasera maszyny będzie miała zarówno pozytywny, jak i negatywny wpływ na całkowity koszt. Na przykład cięcie azotem może być droższe w przeliczeniu na godzinę niż cięcie tlenem, w zależności od użytej maszyny. Z drugiej strony może się okazać, że cięcie tlenem jest bardziej opłacalne w przypadku cięcia bardzo grubej stali niż inne metody.
Szybkość przetwarzania
Prędkość przetwarzania jest najważniejszym czynnikiem branym pod uwagę przy wyborze sprzętu laserowego wykorzystującego gaz wspomagający. Wynika to z faktu, że szybkość cięcia azotu jest wprost proporcjonalna do mocy. Natomiast prędkość cięcia tlenu jest ograniczona przez moc dostarczaną przez urządzenie. W związku z tym, aby wykonać pracę szybko i skutecznie, zaleca się cięcie czegokolwiek azotem.
Należy jednak pamiętać, że azot nie zawsze zapewni dużą prędkość w każdej sytuacji. Azot ma tendencję do zwalniania, gdy używa się grubszych materiałów. Dla porównania, tlen może zwiększyć prędkość, gdy jest stosowany w grubszych materiałach.
Jakość krawędzi
Podczas cięcia dowolnego materiału kluczowa jest dobra jakość krawędzi. Na przykład użytkownicy zaobserwowali, że cięcie azotem zapewnia lepszą jakość krawędzi niż cięcie tlenem. Powłoka proszkowa bardzo dobrze przylega do materiałów, co pozwala uniknąć dalszej obróbki, która mogłaby wygładzić krawędzie. Jednak warstwa tlenku na materiałach ciętych tlenem może wpływać na powłokę proszkową, co skutkuje nieznacznie gorszą jakością krawędzi.
| Gaz wspomagający | Materiał kompatybilny |
| Azot | Stal nierdzewna Miedź Aluminium Mosiądz Stop |
| Tlen | Stal węglowa Stal nierdzewna Miedź Stop Blacha stalowa galwanizowana |
| Skompresowane powietrze | Stal węglowa Aluminium Miedź mosiądz Niemetalowy |
Ogólne wskazówki dotyczące wyboru między tlenem a azotem
do prawidłowego funkcjonowania wymagany jest gaz ogen lub tlen Urządzenia do cięcia laserem CO2 lub światłowodowym. Decydując pomiędzy Tlen i azot, istnieje kilka wytyczne których musisz przestrzegać. Dlatego zebraliśmy kilka wskaźniki do rozważenia przed zakupem gazu wspomagającego.
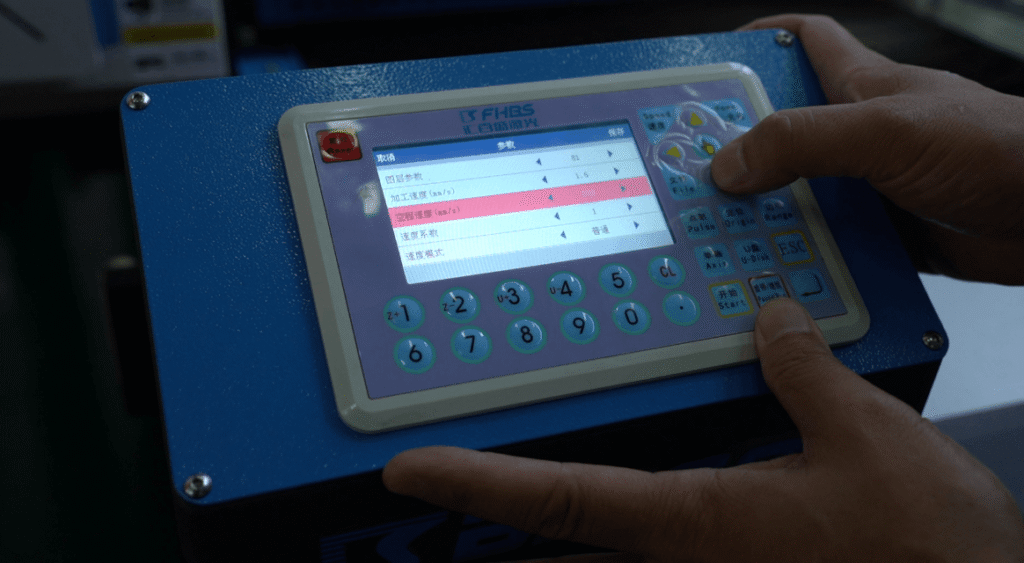
Krok 1: Zrozum swoje wymagania
Musisz w pełni zrozumieć wszystko, co masz wymagania dotyczące cięcia laserowego azotem i tlenem przed dokonaniem jakichkolwiek zakupów. Ponadto, ponieważ każdy z nich jest odpowiedni dla szczególne zastosowanie, musisz mieć pewność, że rozumiesz cel Twojego zakupu.
Krok 2: Sprawdź kompatybilność
Jak wspomniano wcześniej, jest to nie można użyć pojedynczego gazu wspomagającego zdolny do przecięcia wszystkich rodzajów metale i niemetale. Ponadto, ponieważ cechy każdego gazu są unikalne, musisz wiedzieć jak różne materiały oddziałują na siebie z różnymi gazami. Dlatego dodaliśmy stół który wymienia wiele materiałów kompatybilnych z każdym gazem.
Krok 3: Ustal budżet
Przed dokonaniem jakichkolwiek zakupów należy określić swoje całkowity budżet. Będziesz w stanie unikaj przekroczenia budżetu oraz zaoszczędzić pieniądze robiąc to w ten sposób. Ponadto, jeśli rozważasz zakup lasera azotowego lub tlenowego, uwzględnij bieżące koszty operacyjne, koszty utrzymania i inne istotne koszty. Dzięki temu uzyskasz jasne wyobrażenie o tym, ile wyniosą rzeczywiste koszty nabycia.
Krok 4: Wydajność
Spektrum efektywność jest dostępny dla laserów, które wykorzystują Tlen i azot. Azot ma silną tendencję do znacznie szybciej w porównaniu do Oxygen. Dlatego, jeśli chcesz wykonać swoje zadanie w znacznie krótszy czas, możesz rozważyć użycie Cięcie laserowe azotem. Chyba że zatrudniasz grubsze elementy, prędkość azotu zmniejszy się; w tym scenariuszu możesz zastąpić Tlen, który nie ogranicza prędkości, ale wzmacnia to.
Krok 5: Dostępność pamięci masowej
Są chwile, kiedy dokonujemy zakupów nie zastanawiając się, czy to zrobić, czy nie. przedmiot zmieści się w miejscu, które będzie zajmowałDlatego zawsze należy upewnić się, że zmierz, czy posiadasz zaplecze magazynowe lub czy możesz zbuduj trochę przestrzeni. Ponadto lasery dostępne obecnie występują w szeroka gama rozmiarów i kształtów, co pozwala na wybór najbardziej odpowiedni model dla danego obszaru.
FAQ
Do jakich materiałów i grubości nadaje się cięcie tlenowe?
Produkcja ciężka, skupiająca się na grube blachy ze stali węglowej i miękkiej.
Jaka jest podstawowa zasada cięcia tlenowego?
Opiera się na gaz pomocniczy do produkcji intensywna reakcja egzotermicznapowodując, że materiał spalić i odparować.
Jakie są główne zalety cięcia tlenowego?
Niskie zużycie gazu, wyjątkowo niski koszt kompleksowy, wysoka efektywność ekonomiczna dla cięcie grubych płyt.
Czy cięcie tlenowe ma wpływ na późniejszą obróbkę powierzchni?
Tak, na powierzchni utworzy się warstwa tlenku powierzchnia cięcia, które mogą mieć wpływ na przyczepność powłok proszkowych.
Czy cięcie tlenowe obsługuje dostosowywanie parametrów?
W pełni obsługiwane. W przypadku niektórych stali specjalnych parametry procesu muszą być precyzyjnie dobrane do warunków środowiskowych. Kliknij, aby uzyskać rozwiązanie dostosowane do Twoich potrzeb.
Wniosek
Laser azotowy lub tlenowy Będzie fantastyczna opcja dla ciebie, aby pójść z, w zależności od szczególne cele cięcia zadania, które wykonujesz. Działanie każdego podejścia może się nieco różnić, ponieważ cięcie mechaniczne i laserowe zapewnić wyniki, które są w miarę porównywalne do siebie nawzajem. Proszę skontaktuj się z nami więc możemy ci dać więcej informacji jeśli nadal jesteś nie jestem pewien co do tych dwóch gazów wspomagających.