Wiele niedrogich urządzeń do cięcia laserowego robi imponujące wrażenie w salonach wystawowych, ale często psuje się, gdy są używane w rzeczywistych warsztatach za granicą, gdzie panują wysokie temperatury i duże zapylenie. Baison EC3 jest zaprojektowany tak, aby sprostać trudnym warunkom fabrycznym, skutecznie ograniczając ukryte koszty operacyjne, takie jak nieoczekiwane przestoje, dodatkowe przeróbki i przedwczesne konserwacje.
W globalnym przemyśle obróbki metali, ocena systemu cięcia laserowego wymaga spojrzenia poza szczytowe specyfikacje techniczne dostępne w salonach. W przypadku małych i średnich zakładów blacharskich w Ameryce Północnej, Europie, na Bliskim Wschodzie i w Azji Południowo-Wschodniej, marże zysku są często po cichu obniżane przez… przestoje, przeróbki i częste prace konserwacyjne występujące w rzeczywistych środowiskach fabrycznych, w których panują wysokie temperatury, zapylenie i wahania napięcia.
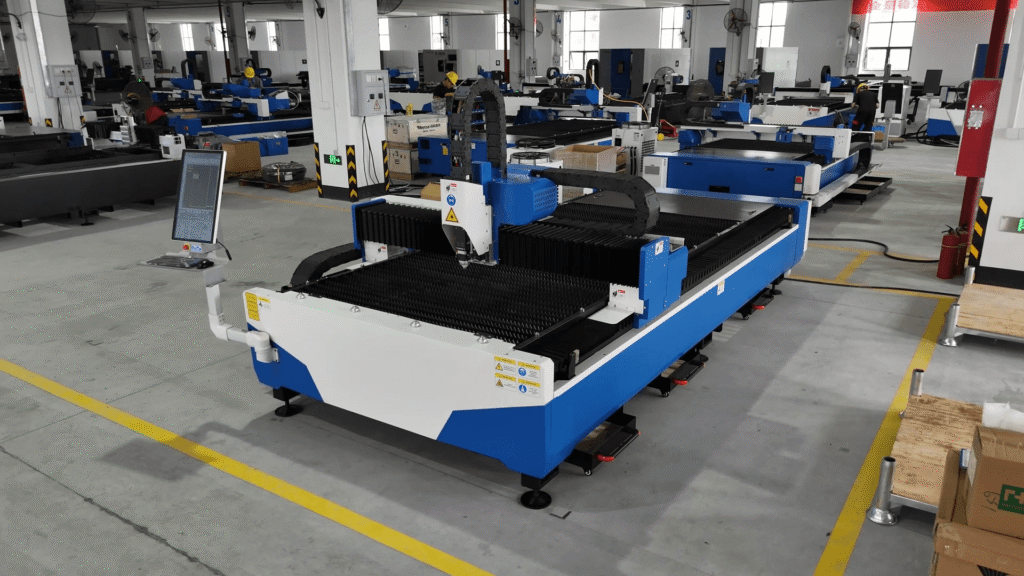
Zaprojektowane specjalnie do lekkiej i średniej obróbki metali, Baison Jednostołowa maszyna do cięcia laserem światłowodowym EC3 Opiera się na solidnej konstrukcji maszyny, kompleksowej ochronie elektrycznej i przyjaznej dla operatora konstrukcji, a nie na odizolowanych chwytach marketingowych. Pomaga fabrykom kontrolować trzy główne ukryte koszty: szlifowanie/przeróbka, nieplanowane przestoje i przedwczesne starzenie się sprzętu.
Księga ukrytych kosztów: jak zwykły sprzęt po cichu uszczupla zyski netto
Zakup maszyny do cięcia laserowego wymaga obliczenia całkowity koszt posiadania (TCO) przez cały cykl życia, a nie tylko porównując ceny z góry. Wiele fabryk inwestujących w tanie lasery światłowodowe lub przestarzałe systemy plazmowe wpada w trzy pułapki finansowe:
1.Wtórne mielenie pochłania od 15% do 25% dodatkowych kosztów przetwarzania:
Podczas obróbki stali węglowej lub nierdzewnej o średniej i dużej grubości, tradycyjny sprzęt tnący często pozostawia żużel i zadziory wzdłuż krawędzi cięcia. Aby spełnić późniejsze standardy spawania i montażu, konieczne jest ręczne szlifowanie. Ze względu na wysokie koszty pracy za granicą, szlifowanie bezpośrednio obniża ogólną wydajność. zwiększenie kosztów przetwarzania poszczególnych części o 15% do 25%.
2.Nieplanowany przestój powoduje poważne ryzyko niewykonania dostawy:
Wiele modeli podstawowych działa prawidłowo w warunkach salonowych, ale zawodzi w gorących, zakurzonych halach produkcyjnych z powodu braku pyłoszczelności, kontroli temperatury i zabezpieczeń elektrycznych. W przypadku awarii podzespołów optycznych lub elektrycznych problem wykracza poza koszty części zamiennych –cała linia produkcyjna zostaje zatrzymana, co grozi wysokimi karami finansowymi za opóźnione zamówienia.
3.Dokładność łoża zwiększa liczbę złomów w ciągu 6 do 12 miesięcy:
Niektóre urządzenia budżetowe wykorzystują uproszczone łoża spawane, pozbawione pełnej obróbki cieplnej odprężającej. Po długotrwałym ruchu posuwisto-zwrotnym z dużą prędkością łoże maszyny ulega uszkodzeniu. nieodwracalna deformacjaTolerancje cięcia stopniowo się zwiększają, otwory okrągłe stają się owalne, a ilość odpadów stale rośnie.
Projekt na poziomie systemu Baison EC3: Zaprojektowany z myślą o rzeczywistych warunkach fabrycznych
Maszyna EC3 została zaprojektowana do standardowych arkuszy blach, z którymi najczęściej pracują małe i średnie warsztaty zagraniczne. Obszar roboczy 3000×1500mm, bezproblemowo dopasowujące się do standardowych arkuszy ze stali węglowej, stali nierdzewnej i aluminium — zarówno do obudów szaf elektrycznych, jak i metalowych ram meblowych.
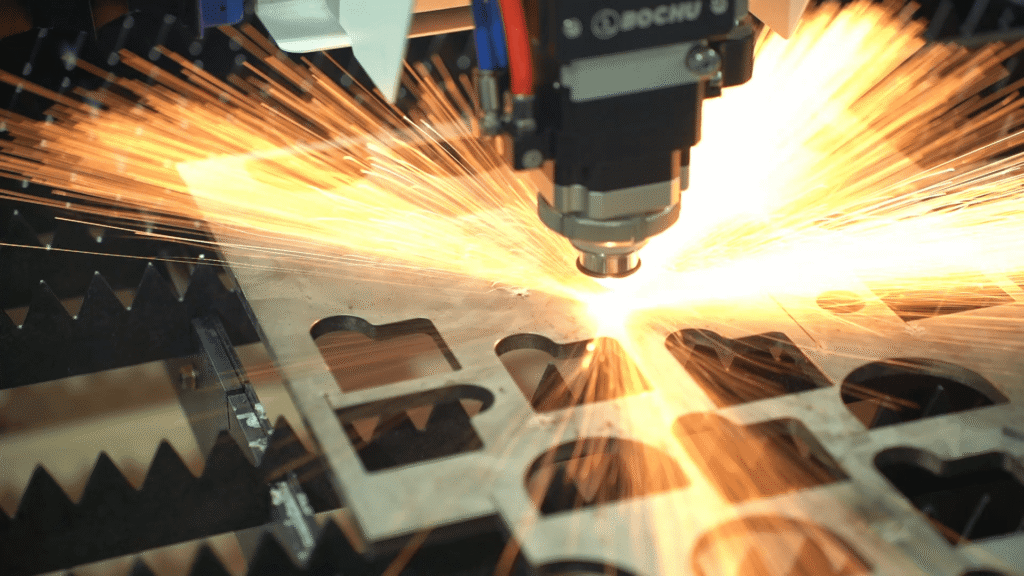
W rzeczywistej pracy fabrycznej nie opiera się ona wyłącznie na skumulowanych prędkościach szczytowych, lecz poprzez solidna reakcja dynamiczna i wysoka precyzja pozycjonowania (powtarzalność ±0.03 mm), zapewnia tworzenie złożonych wzorów otworów i krawędzi w jednym przejściu podczas cięcia wsadowego.
Oznacza to, że pracownicy usuwają elementy o czystszych krawędziach bezpośrednio z maszyny, całkowicie pomijając żmudne szlifowanie wtórne i korekty ustawienia otworów, umożliwiając liniom produkcyjnym osiągnięcie maksymalnej wydajności i stabilności.
1. System łóżka całkowicie odciążony, aby zapobiec utracie dokładności w dłuższej perspektywie
- Łóżko zbudowano przy użyciu zautomatyzowanych procesów spawania z żebrami wzmacniającymi w kształcie litery „丰”poddawane wieloetapowemu starzeniu wibracyjnemu, wyżarzaniu w wysokiej temperaturze i precyzyjnej obróbce mechanicznej w celu całkowitego uwolnienia wewnętrznych naprężeń spawalniczych i zminimalizowania ryzyka odkształceń podczas długotrwałej pracy z dużą prędkością.
- Bramka wykorzystuje zintegrowany proces wytłaczania aluminium klasy lotniczej, oferujące niską wagę własną i doskonałą reakcję dynamiczną, w połączeniu z zębatkami o precyzji 6 klasy i prowadnicami liniowymi klasy H.
- Podstawy szyn prowadzących i stojaków wykonane są z grubych, pełnoszerokich płyt stalowych precyzyjnie obrabiane przez frezarkę bramową.
- Wyposażony w automatyczny system smarowania szyn z pomiarem czasu i ilości oraz wannę do odzysku oleju odpadowego, redukując obciążenie pracą związaną z ręczną konserwacją. Prowadnice posiadają funkcję miech pyłoszczelny aby zapobiec przedostawaniu się pyłu metalicznego i gorących zanieczyszczeń do podzespołów skrzyni biegów, co spowalnia zużycie.
2. Elektronika o stałej temperaturze zintegrowana z tyłu: niezbędna konstrukcja do zakurzonych i gorących warsztatów
- W przeciwieństwie do wielu modeli, w których obudowy elektryczne są umieszczane w pobliżu strefy cięcia, EC3 umieszcza całą swoją szafę sterowniczą z tyłuizolując go fizycznie od iskier powstających podczas cięcia, dymu i stref rozprysku odłamków.
- Szafa sterownicza standardowo wyposażona jest w niezależną klimatyzację przemysłową, utrzymując stabilną temperaturę i wilgotność otoczenia dla podzespołów elektrycznych. Ta konstrukcja jest wyjątkowo korzystna dla fabryk w regionach o silnym upale i dużym zapyleniu (takich jak Bliski Wschód i Azja Południowo-Wschodnia). ograniczenie awarii elektrycznych spowodowanych gromadzeniem się ciepła i wnikaniem kurzu, a jednocześnie ograniczenie prawdopodobieństwa nieplanowanych przestojów.
- Separacja układu prądów silnych i słabychw połączeniu z komponentami Schneider Electric, zabezpieczeniami kolejności faz, rezystorami hamowania i zespołami filtrującymi alarmy ciśnienia powietrza zapewniają doskonałą odporność na wahania napięcia na miejscu oraz zanieczyszczenia sprężonego powietrza.
3. Szczegóły dotyczące ergonomii i bezpieczeństwa w celu obniżenia progów i ryzyka dla operatora
- Bok stołu roboczego wyposażony jest w uniwersalne pomocnicze rolki ładujące, umożliwiając jednemu operatorowi obsługę załadunku materiału, przy jednoczesnej minimalizacji zarysowań powierzchni i ilości złomu.
- Modułowe, wymienne stoły robocze regałowe umożliwiają lokalną wymianę uszkodzonych sekcji regału bez konieczności wymiany całego stołu, co obniża koszty części zamiennych.
- Z kurtynami świetlnymi bezpieczeństwa, szklanymi oknami chroniącymi przed promieniowaniem laserowym i kurtynami bezpieczeństwa natychmiast uruchamiają zatrzymanie i alarm, jeśli personel przekroczy granice, pomagając fabrykom spełniać wymogi zagranicznych audytów bezpieczeństwa.
4. Możliwości procesu: wszechstronne opcje obróbki cienkich i średnich płyt
- Maszyna, napędzana laserami światłowodowymi najwyższej klasy, obsługuje stal węglową, stal nierdzewną, stopy aluminium, blachy ocynkowane i inne materiały, kompatybilna z procesy cięcia tlenem, azotem i suchym sprężonym powietrzem.
- Uwaga dotycząca granic: Cięcie powietrzne pomaga obniżyć koszty zakupu gazu, ale jakość cięcia w dużym stopniu zależy od poziomu suszenia/filtrowania powietrza oraz grubości blachy; grube blachy cięte powietrzem mogą mieć zadziory na dnie. Ze względu na regionalne różnice w cenach energii elektrycznej i gazu, koszty operacyjne stanowią jedynie punkt odniesienia.
???? Zapytaj o niestandardowe rozwiązania do cięcia EC3 i arkusz rzeczywistych parametrów testu Do Ciekawi Cię, ile możesz zaoszczędzić na konkretnej grubości materiału? Podaj nam swoją dzienną ilość cięć, a obliczymy Twój dokładny potencjał zwrotu z inwestycji (ROI).
Studia przypadków oparte na scenach: transformacje biznesowe w małych i średnich sklepach za granicą
Studium przypadku 1: Producent szaf elektrycznych w Ho Chi Minh City, Wietnam (wzrost wydajności, zwrot z inwestycji w ciągu ~8 miesięcy)
Wyzwanie: Klient produkował głównie skrzynki rozdzielcze ze stali nierdzewnej i ocynkowanej, wykorzystując starsze, niskiej klasy przecinarki plazmowe i tradycyjne prasy dziurkujące. Duże zadziory i duże tolerancje otworów wymagały ręcznego szlifowania i ponownego rozwiercania każdej szafki przed montażem. Dzienna produkcja oscylowała wokół 50 sztuk, co utrudniało pozyskiwanie zamówień międzynarodowych o wysokiej marży.
Rozwiązanie i wyniki: Po wprowadzeniu jednego EC3 3000W:
- Krawędzie cięcia są czysteeliminując masowe ręczne procedury szlifowania i obniżenie kosztów pracy o około 65%.
- Wykorzystując cięcie CNC i podnoszenie metodą „żabi skok”, prędkość cięcia wzrosła prawie 3-krotnie, zwiększając dzienną produkcję szaf elektrycznych od 50 jednostek do około 140 jednostek.
- Pomyślnie zabezpieczono wiele lokalnych kontraktów na dystrybucję skrzynek nieruchomości komercyjnych, zwrot inwestycji w sprzęt w ciągu około 8 miesięcy.
Studium przypadku 2: Eksporter mebli metalowych i sprzętu szkolnego w Stambule, Turcja (zwiększona stabilność w wysokich temperaturach, koszty sprężonego gazu)
Wyzwanie: Koncentrowaliśmy się na eksporcie metalowych nóg do krzeseł jadalnych i stalowych ram biurek na rynki europejskie. Lokalne warsztaty letnie zmagały się z wysokimi temperaturami i silnym zapyleniem, co powodowało częste awarie starego sprzętu. Jednocześnie długotrwałe uzależnienie od cięcia azotem o wysokiej czystości wywierało silną presję na koszty gazu.
Rozwiązanie i wyniki: Po uaktualnieniu do EC3:
- Umieszczona z tyłu szafa elektryczna o stałej temperaturze znacznie poprawiła ogólną stabilność operacyjną maszyny w warunkach wysokiej temperatury.
- W fabryce zintegrowano system osuszania i filtracji sprężarki powietrza, aby efektywnie wykorzystywać procesy cięcia sprężonym powietrzem, utrzymując koszty gazu pod ścisłą kontrolą.
- Pomogła zwiększona stabilność sprzętu i lepsza spójność produktu z powodzeniem zwiększyć europejskie zamówienia eksportowe.
Porównanie całkowitego kosztu posiadania (TCO)
| Wymiar ewaluacji | Baison EC3 3000W | Maszyna zmontowana w ramach budżetu wspólnego rynku | Europejskie importowane modele high-end |
| Technologia przetwarzania łóżek | Spawanie automatyczne + wieloetapowe starzenie wibracyjne + wyżarzanie w wysokiej temperaturze, tłumiąc długotrwałe odkształcenia | Proste spawanie, brak pełnego odprężania, podatność na odchylenia od dokładności | Solidne, wysokiej jakości łóżko, stabilna praca, wygórowana cena zakupu |
| Projektowanie sterowania elektrycznego | Umieszczony z tyłu, z dala od strefy cięcia, standardowa szafa o stałej temperaturze prądu przemiennego, pełny zestaw zabezpieczeń elektrycznych | Elektronika blisko strefy cięcia, brak zabezpieczenia termicznego, podatność na uszkodzenia spowodowane kurzem i ciepłem | Kompleksowa kontrola i ochrona temperatury, drogie części zamienne OEM i robocizna serwisowa |
| Konfiguracja przyjazna dla konserwacji | Automatyczne smarowanie + odzysk oleju odpadowego; modułowy stół regałowy; uniwersalne rolki ładujące | Podstawowa konfiguracja, brak ochrony i wygodnej konserwacji | Kompleksowa, ale słaba wymienność części i wysokie koszty utrzymania |
| Konfiguracja bezpieczeństwa warsztatu | Kurtyny świetlne bezpieczeństwa, szkło ochronne laserowe i kurtyny ochronne | Zredukowane lub brakujące konfiguracje bezpieczeństwa | Pełny zestaw konfiguracji bezpieczeństwa CE |
| Powtarzalność Precyzja | ±0.03 mm klasy przemysłowej | ±0.1 mm ~ 0.2 mm, tolerancje zwiększają się podczas długotrwałego użytkowania | ±0.02 mm, klasa ultraprecyzyjna |
| Kompleksowy zwrot z inwestycji | Umiarkowany początkowy wkład, skupiony na zapobieganiu stratom wynikającym z przestojów długoterminowych/przeróbek, szacowany zwrot z inwestycji (ROI) w ciągu 6–9 miesięcy | Niska początkowa cena zakupu, wysokie ukryte przestoje i straty w postaci złomu | Ogromna początkowa inwestycja, wydłużony okres zwrotu |
Uwaga dotycząca granic: Okresy zwrotu służą wyłącznie celom ewaluacyjnym i zależą od stawek wynajmu fabryki, rocznej produkcji, lokalnych cen mediów/gazu oraz logistyki części zamiennych transportowanych drogą morską. Nie stanowią one gwarancji inwestycji.
Najczęściej zadawane pytania (FAQ)
1.Jakie typy fabryk są najbardziej odpowiednie dla EC3?
Idealnie nadaje się do małych i średnich zakładów blacharskich, zajmujących się obróbką płyt o małym lub średnim natężeniu: zakładów blacharskich, zakładów produkujących obudowy elektryczne, meble metalowe, sprzęt szkolny i oznakowanie. Jest zoptymalizowany pod kątem płyt. w zakresie 3000×1500 mmDo częstej obróbki blach o dużych gabarytach, przekraczających 3 metry, lub ciężkiej stali konstrukcyjnej, zaleca się modele wielkoformatowe. Nie masz pewności, czy Twój główny materiał mieści się w optymalnym przedziale? Prześlij swoje specyfikacje naszemu zespołowi inżynierów w celu przeprowadzenia szybkiego audytu zgodności.
2. Czy możliwe jest dostarczenie zasilaczy do warsztatów zagranicznych?
Wyposażenie standardowe obejmuje: trójfazowy 380V/50HzNapięcia i częstotliwości przemysłowe różnią się w zależności od kraju; przed złożeniem zamówienia można sprawdzić warunki zasilania w miejscu instalacji, aby dokonać oceny dostosowania.
3. Jakie są najczęstsze pułapki przy zakupie tego typu sprzętu?
Porównując ceny samego papieru, ignorując procesy obróbki cieplnej stołu, elektroniczną konstrukcję termiczną/pyłoszczelną i pełną ochronę elektryczną. Sprzęt w niskiej cenie prezentuje atrakcyjne parametry wystawowe, ale w prawdziwych, gorących i zakurzonych warsztatach… późniejsze przestoje, złomowanie i koszty konserwacji szybko pochłoną budżet zaoszczędzony w dniu zakupu.
4. W jaki sposób realizowane są szkolenia dotyczące instalacji, uruchomienia i obsługi za granicą?
Baison utrzymuje kompleksowy system obsługi za granicą, wspierając klientów poprzez profesjonalny zespół inżynierów zagranicznych lub zdalną pomoc techniczną w zakresie instalacji i uruchomienia. Zapewniamy również systematyczne szkolenia z obsługi i rutynowej konserwacji, aby pomóc nowym lokalnym operatorom szybko wdrożyć się w nowe zadania. minimalizowanie ryzyka przestoju spowodowanego nieprawidłową obsługą.
5. W jaki sposób zagwarantowany jest serwis posprzedażowy i dostępność części zamiennych za granicą?
Baison zarządza globalną siecią Ponad 200 punktów serwisowych i ponad 150 inżynierów obsługi posprzedażowej, zapewniając szybką reakcję, zdalne rozwiązywanie problemów i szkolenia techniczne. Ponieważ regionalna temperatura, wilgotność i warunki gazowe wpływają na wydajność przetwarzania, Skontaktuj się z nami i odbierz spersonalizowany przewodnik optymalizacji procesów dostosowany do Twojego lokalnego klimatu.
Wniosek
W przypadku małych i średnich zagranicznych warsztatów blacharskich wartość sprzętu nie jest dyktowana przez szczytowe parametry urządzenia w hali produkcyjnej, ale przez to, czy wytrzyma on ciepło, kurz i wahania napięcia po wdrożeniu na rzeczywistej hali produkcyjnej — co pozwala utrzymać pod kontrolą ukryte koszty przestojów, przeróbek i konserwacji.
EC3 zapewnia równowagę między początkową inwestycją a długoterminową stabilnością operacyjną dzięki solidnemu wykonaniu stołu, elektronice o stałej temperaturze z tyłu, kompleksowej ochronie elektrycznej i konstrukcji przyjaznej dla operatora, co czyni go praktyczną opcją dla rozwijających się warsztatów blacharskich.
Jeśli chcesz ocenić, czy ten sprzęt jest odpowiedni do konkretnych materiałów arkuszowych, grubości i warunków warsztatowych, Skontaktuj się z zespołem technicznym Baison już dziś aby zabezpieczyć rozwiązanie dostosowane do Twoich potrzeb oraz raport z oceny próbek.