Co to jest cięcie laserowe?
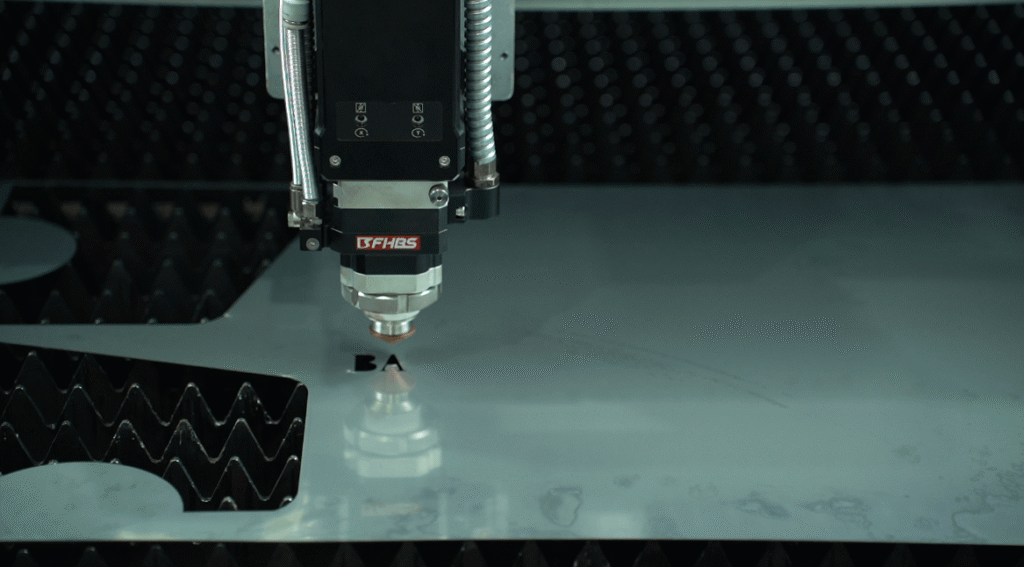
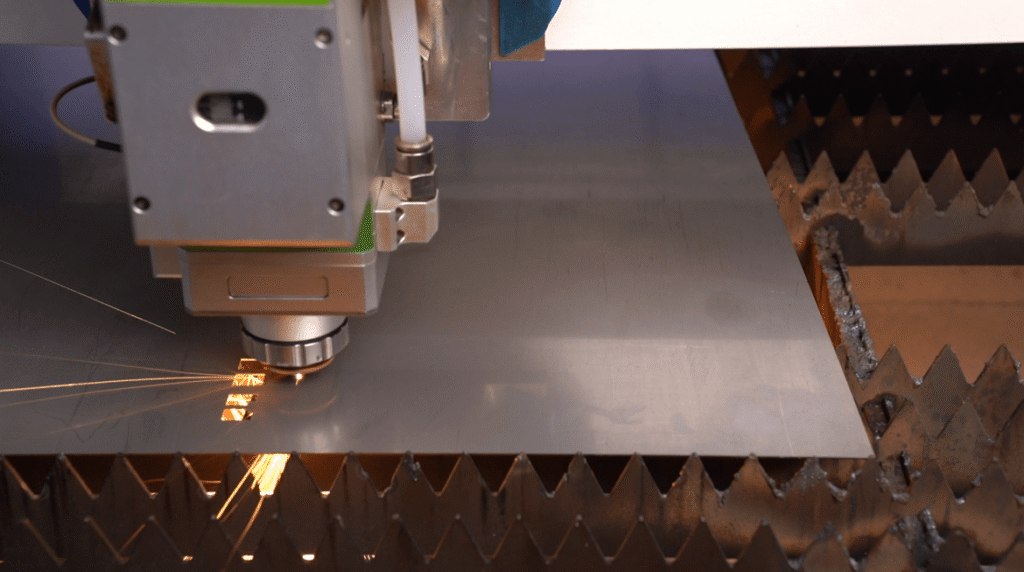
Cięcie laserowe jest proces produkcji która wykorzystuje laser do cięcia materiałów, zazwyczaj poprzez ich topienie. Cięcie laserowe polega na kierowaniu strumienia wyjściowego wiązka laserowa dużej mocy na ciętym materiale. Skupiona wiązka lasera topi się lub odparowuje materiał, powodując jego oderwanie od otaczającego obszaru. Wiązka jest prowadzona wzdłuż żądanej ścieżki za pomocą lustra i soczewki.
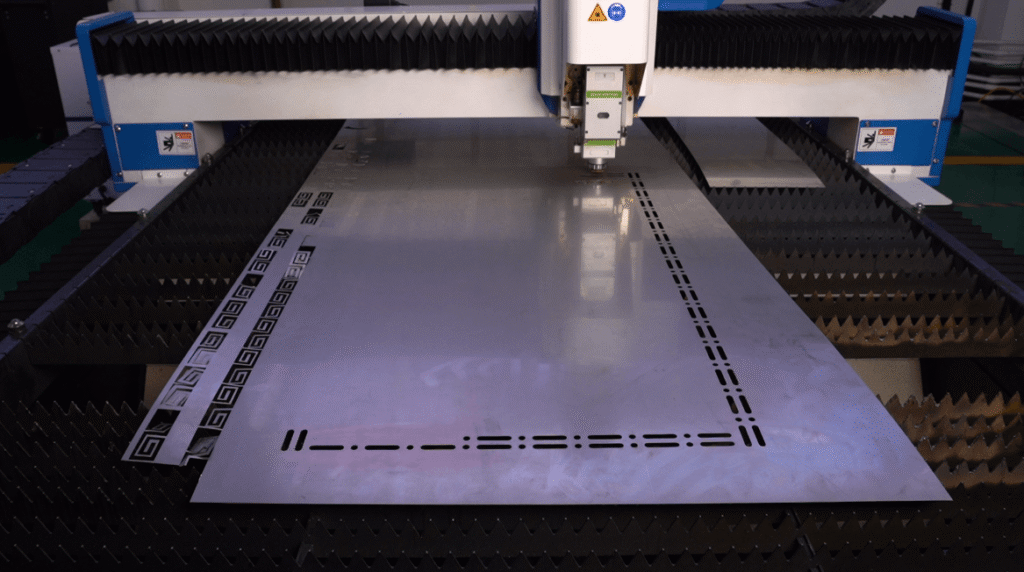
W testach fabrycznych firma Baison wykonała skomplikowaną ścieżkę cięcia 148,793.43 mm po prostu 25.33 minut, skracając czas przetwarzania poprzez 35.6% w porównaniu do standardowych maszyn.
W połączeniu ze standardem wtórny system filtracji gazu oraz niezależna, klimatyzowana szafa elektryczna, maszyna całkowicie eliminuje punkty bólu przepalenie soczewki spowodowane zanieczyszczeniami gazowymi oraz wahania elektryczne podczas pracy pod dużym obciążeniem.
Co więcej, aby osiągnąć idealną równowagę pomiędzy koszty gazu i wydajność krawędzi bez żużlu za pomocą cięcie antyoksydacyjne azotem a cięcie wspomagane tlenem w różnych grubościach blach, Baison stworzył kompleksową ofertę najnowocześniejszy zestaw danych porównawczych dla różnych stal nierdzewna i stal węglowa gatunki, w pełni dostępne do celów referencyjnych w postaci próbek próbnych cięć.
Zastosowania cięcia laserowego
Cięcie laserowe umożliwia topienie i kształtowanie metali, od stali miękkiej po stal nierdzewną, a także metali nieżelaznych. Ta technika cięcia najlepiej sprawdza się w przypadku materiałów nieodblaskowych. Lasery światłowodowe można jednak stosować w przypadku metali odblaskowych, takich jak srebro i aluminium. Przecinarki laserowe są szeroko stosowane w… motoryzacyjny oraz przemysł lotniczyDzięki programowaniu i automatyzacji system ten pozwala na masową produkcję części metalowych.
Lasery oferują szybkie cięcie przy jednoczesnym zachowaniu jakości i precyzji. Ten proces cięcia jest zatem odpowiedni dla przemysłu medycznego, gdzie szybkość i ścisłe tolerancje wymiarowe mają kluczowe znaczenie. Jest on wykorzystywany przy produkcji różnego sprzętu medycznego, a nawet komponentów implantów chirurgicznych.
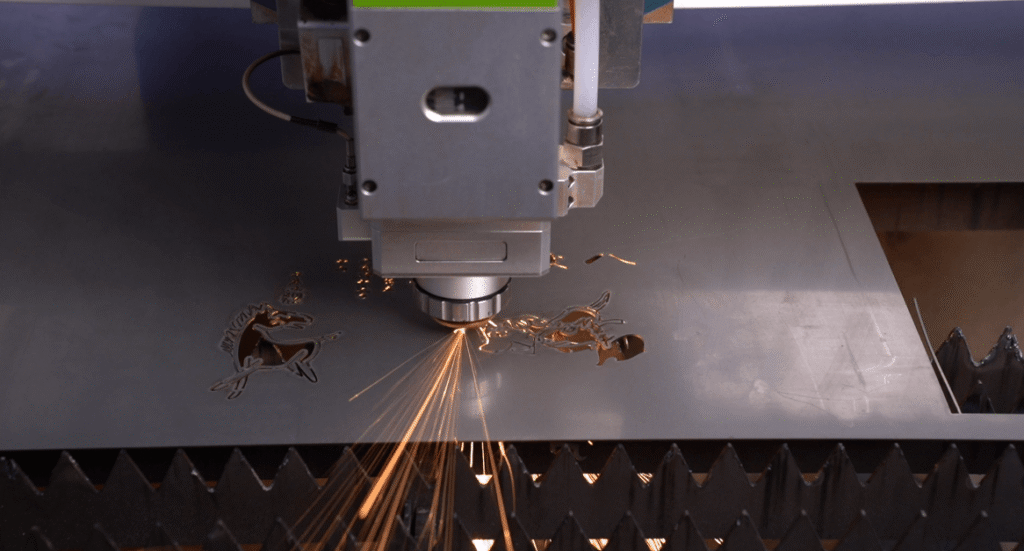
Lasery zrewolucjonizowały świat grawerowania i znakowania. Dzięki ich wyjątkowej precyzji, szczegółowe grawerowanie, które w innym przypadku zajęłoby wiele godzin, można teraz wykonać szybko. Technologia ta jest zatem doskonałym wyborem do produkcji metalowych szyldów, biżuterii czy logotypów.
Krzem jest kluczowym elementem w różnych urządzeniach elektronicznych, półprzewodnikach półprzewodnikowych i wielu innych. Lasery są jedną z głównych metod cięcia tego niezbędnego materiału.
In produkcja przemysłowa i obróbka blach, dokładnie rozumiejąc różnice w zastosowaniach między Obróbka elektroerozyjna (EDM) oraz cięcie laserowe jest kluczem do zwiększenia wydajności produkcji: EDM jest skierowany głównie na mikrokształtowanie metali o bardzo wysokiej twardości or głębokie otwory w złożonych formach, podczas gdy przemysłowe cięcie laserem światłowodowym o mocy kilowatów i dziesięciu kilowatów skupiony na precyzyjne cięcie z dużą prędkością arkuszy blachy o średnich i dużych rozmiarach.
w przeciwieństwie do ultraszybkie/UV mikro-nano lasery stosowane w przypadku płytek krzemowych półprzewodnikowych lub mikrorzeźbionej biżuterii, przemysłowe cięcie laserowe włókien wykorzystuje dźwignie wysoka gęstość energii na poziomie kilowatów oraz lepsza reakcja dynamiczna aby zademonstrować niezrównane prędkości cięcia i jakość krawędzi bez zadziorów w typowym obróbka płyt średnio-grubych, Takie jak 12 mm stal węglowa (wspomagana tlenem) oraz 20 mm stal nierdzewna (antyoksydacyjna azotem pod wysokim ciśnieniem).
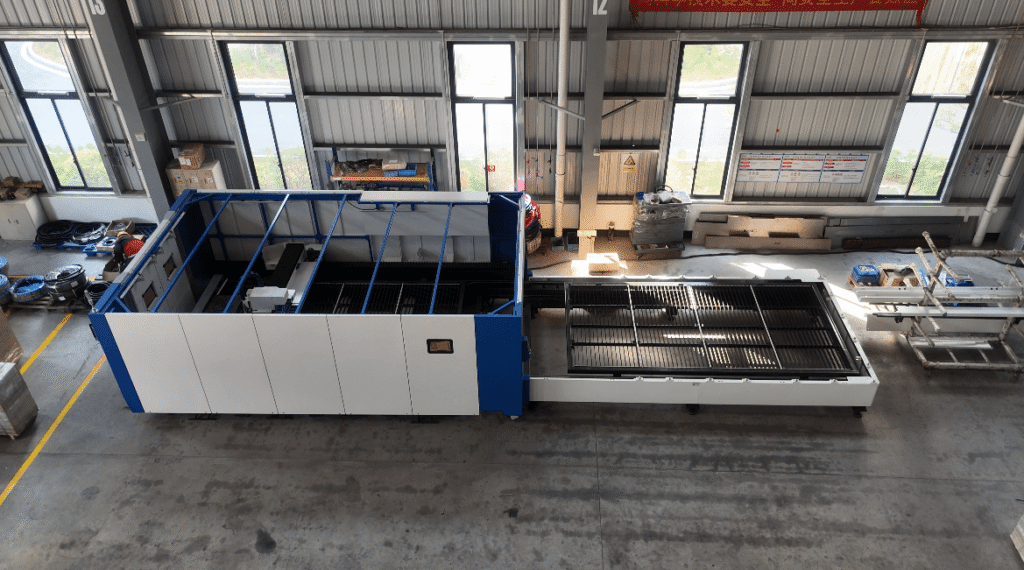
Biorąc Sprzęt laserowy światłowodowy dużej mocy firmy Baison na przykład łącząc brama aluminiowa klasy lotniczej w Dynamiczne przyspieszenie 1.5G—wraz ze standardem wtórny system filtracji gazu oraz niezależna, klimatyzowana szafa elektryczna—zapewnia stabilną wydajność podczas ciągłe operacje z dużym obciążeniem, w pełni wzmacniając kluczowe sektory produkcyjne, takie jak obudowy z blachy, ciężkie maszyny, części samochodowe i konstrukcje stalowe.
Czym jest cięcie EDM?
Znana również jako obróbka iskrowa, Obróbka wyładowań elektrycznych (EDM) to technika obróbki metali polegająca na wykorzystaniu wyładowań elektrycznych do cięcia materiałów.
Elektrodrążarka drutowa składa się z dwóch elektrod: elektrody narzędziowej i przedmiotu obrabianego. Elektroda jest wykonana z mosiądzu, miedzi, grafitu lub innych materiałów przewodzących. Wewnątrz maszyny, elektroda drutowa ma ładunek elektryczny skierowany w stronę przeciwną do przedmiotu obrabianego. Iskry powstają, gdy elektroda zbliża się do przedmiotu obrabianego, a ciepło topi materiał.
Płyn dielektryczny, czyli chłodziwo, to kolejny kluczowy element procesu elektroerozyjnej obróbki drutowej. Działa on jako środek płuczący i usuwa zanieczyszczenia powstałe w wyniku erozji z obszaru iskiernika.
Zastosowania obróbki elektroerozyjnej drutu
Obróbka elektroerozyjna drutem jest opłacalna w przypadku produkcji małoseryjnej. To czyni ją doskonałym wyborem do produkcji prototypów. Ta technologia cięcia jest również wykorzystywana w przemyśle lotniczym, motoryzacyjnym i elektronicznym, gdy wymagana jest niewielka liczba części.
Dzięki systemom EDM można tworzyć niezwykle szczegółowe produkty o misternych wzorach. Jubilerzy wykorzystują ten proces obróbki do tworzenia misternych elementów.
Obróbka elektroerozyjna drutem jest odpowiednia do cięcia grubszych materiałów i cieńszych blach. Niezależnie od tego, czy tniemy grubą stal, czy stosunkowo miękką miedź, ta precyzyjna technika zapewni nieskazitelne wykończenie powierzchni.
In kompleksowa obróbka form przemysłowych i metali o wysokiej twardości, głębokie zrozumienie podziału pracy między Obróbka elektroerozyjna (EDM) oraz cięcie laserowe jest niezbędna:
Opierając się na zasadzie erozja wyładowania impulsu elektrycznego, EDM to nieograniczony twardością materiałuWykonuje cięcie bez wpływu siły mechanicznej za pomocą drut mosiężny (prędkość posuwu drutu, wysoka precyzja obróbki elektroerozyjnej) or drut molibdenowy (szybkossąca, ekonomiczna elektrodrążarka drutowa). Nie tylko może łatwo sobie poradzić stopy ultragrube powyżej 200 mm oraz mikrowąskie szczeliny, ale osiąga również lustrzane wykończenie bez zadziorów z chropowatością powierzchni tak niską jak Ra 0.2–0.4 µm.
W porównaniu do ekstremalna prędkość cięcia laserem światłowodowym o dużej mocy na blachach o średniej i dużej grubości, EDM demonstruje niezastąpiona wartość procesu w formowaniu złożone jamy 3D oraz wysoce precyzyjne części konturowe z trudnych materiałów, takich jak hartowana stal narzędziowa i węglik spiekany.
Porównanie cięcia laserowego i cięcia drutem EDM
Biorąc pod uwagę te podstawowe koncepcje jako tło, porównaj te dwie techniki precyzyjnego cięcia teraz bardziej kompleksowo.
Proces działania
Przecinarki laserowe wykorzystują silnie skupioną wiązkę światła. Te lasery o dużej mocy wytwarzają ciepło, topiąc niepożądany materiał obrabianego przedmiotu.
Natomiast elektrodrążarki drutowe wykorzystują supercienki, naładowany elektrycznie drut do usuwania materiału i nadawania mu pożądanego kształtu. Proces ten odbywa się bezkontaktowo, ale ładunek elektryczny na drucie jest na tyle wysoki, że wytwarza iskry topiące cięty materiał.
Materiał
Technologia laserowa najlepiej nadaje się do cięcia cieńszych materiałów. Dotyczy wielu metali, w tym stali nierdzewnej, aluminium, złota i srebra. Proces ten umożliwia również cięcie silikonu, drewna, tworzyw sztucznych i akrylu.
System drutowej obróbki elektroerozyjnej wykorzystuje energię elektryczną do cięcia materiałów. Z tego powodu ta technologia cięcia jest ograniczona do metali i stopów, ponieważ obrabiany element musi być przewodzący. Drutowe elektrodrążarki elektroerozyjne to idealne rozwiązanie do cięcia grubych metali.
Tolerancje
Wycinarka laserowa może osiągnąć tolerancję do 0.001 cala lub 0.05 milimetra podczas cięcia cieńszych materiałów. Dokładność cięcia jest niższa w przypadku grubszych elementów.
W porównaniu z innymi metodami cięcia, proces EDM jest niezwykle precyzyjny. Osiąga dokładność rzędu 0.0001 cala. System drutowy EDM jest preferowany w przypadku projektów wymagających ścisłych tolerancji.
In precyzyjna obróbka metali, EDM i cięcie laserowe wykazywać odrębne charakterystyki techniczne i granice zastosowań w zakresie tolerancji i kontroli precyzji:
Elektrodrążarka drutowa z wolnym podawaniem opiera się na zasadzie bezsiłaowego wyładowania iskrowego, aby osiągnąć niezwykle wysoką precyzję do ± 0.0025 mm w obróbce form precyzyjnych i cienkich płyt, z wyjątkowo małą strefa wpływu ciepła (HAZ) wzdłuż szczeliny; jednak podczas obróbki blach o bardzo dużej grubości (>20 mm) istnieje podatność na pogorszenie prostopadłości spowodowane przerwami wyładowczymi i ugięciem drutu.
W przeciwieństwie, cięcie laserem światłowodowym o dużej mocy niezawodnie utrzymuje tolerancje inżynieryjne w ramach ± 0.05 mm podczas cięcia cienkich i średnich arkuszy (<3 mm), skutecznie tłumiąc strefę HAZ i odkształcenia termiczne poprzez szybkie chłodzenie za pomocą gaz wysokociśnieniowy (azot/powietrze) oraz algorytmy odpowiedzi o wysokiej dynamice.
Pod rygorystyczną kontrolą jakości fabrycznej przy użyciu Współrzędnościowe maszyny pomiarowe (CMM), EDM skupia się na formy o ultra wysokiej precyzji na poziomie mikronów, podczas gdy cięcie laserem światłowodowym — dzięki wysokiej wydajności i stałej kontroli tolerancji — pozostaje głównym wyborem przemysłowa obróbka blach i płyt.
Szybkość cięcia
Wycinarki laserowe są dość szybkie. Ten proces cięcia pozwala na uzyskanie dużych ilości bez utraty jakości, co czyni go lepszym wyborem w przypadku produkcji masowej.
System drutowy EDM jest znacznie wolniejszy, dlatego nie nadaje się do produkcji masowej.
FAQ
P1: Dla jakich branż najlepiej nadaje się elektroerozyjna obróbka elektroerozyjna i cięcie laserowe?
A: EDM jest idealny dla precyzyjne formy o wysokiej twardości oraz ultradrobne mikrootwory; cięcie laserowe nadaje się do wykrawania wsadowego obudowy blaszane, części samochodowe, komponenty ciężkich maszyn.
P2: Jak wybrać pomiędzy obróbką elektroerozyjną a cięciem laserowym?
A: Wybierz EDM, jeśli chcesz tolerancje na poziomie mikronów oraz ultragrube elementy obrabiane; wybierz lasery światłowodowe dla wysoka sprawność, niski koszt, szybkie cięcie cienkich i średnich blach.
P3: Jakie są najczęstsze błędy przy wyborze pomiędzy obróbką elektroerozyjną a cięciem laserowym?
A: Błędne użycie EDM dla blacha wielkogabarytowa lub wykorzystując lasery światłowodowe ultradrobne mikrootwory, co powoduje gwałtowny wzrost kosztów produkcji.
P4: Jakie korzyści finansowe oferuje cięcie laserowe w porównaniu z elektroerozją?
A: Cięcie laserowe eliminuje materiały eksploatacyjne, takie jak drut elektrodowy oraz płyn dielektryczny, działa kilka razy szybcieji znacznie zmniejsza koszty przetwarzania na część.
P5: Jak zapewnić idealne rezultaty cięcia różnych materiałów metalowych?
A: Materiały standardowe można przetwarzać bezpośrednio, korzystając z wstępnie ustawionych parametrów, ale parametry procesu dla niektóre stale specjalne wymagają precyzyjnego dostrojenia w zależności od warunków pracy, [Kliknij, aby uzyskać rozwiązanie niestandardowe].
Inne metody cięcia
Inne powszechnie stosowane metody rozszczepiania materiałów to cięcie strumieniem wody i cięcie plazmowe. Każdy z tych procesów ma swoje zalety i zastosowania.
Cięcie plazmowe Wykorzystuje ciepło z wysokotemperaturowego łuku plazmowego do topienia przewodzącego elektryczność przedmiotu obrabianego. Proces ten pozwala uzyskać tolerancje rzędu 0.03 cala.
Z kolei strumienie wody umożliwiają cięcie metali i niemetali za pomocą strumienia wody pod wysokim ciśnieniem, zawierającego materiał ścierny w postaci granatu.
Usługi cięcia laserowego firmy Baison Laser
Jeśli chcesz przenieść swoją firmę i jakość produkcji na wyższy poziom, system cięcia laserowego będzie doskonałym uzupełnieniem Twojej organizacji. Laser Baison jest idealnym partnerem, który pomoże Ci zmaksymalizować produktywność.
Jesteśmy kompleksową firmą, która zaspokoi wszystkie Twoje potrzeby w zakresie cięcia laserowego. Nasz profesjonalny zespół jest do Twojej dyspozycji i poprowadzi Cię przez każdy etap – od szczegółowego poradnika technicznego po instalację i konserwację systemu laserowego. Skontaktuj się z nami już dziś, aby dowiedzieć się więcej o naszych rozwiązaniach w zakresie cięcia laserowego.