Zadziory są uważane za jeden z poważnych problemów cięcie laserowe niezależnie od branży, czy to produkcja części samochodowych, sprzętu mechanicznego, podzespołów elektronicznych czy precyzyjnego sprzętu. Większość techników poszukuje sposobów zmniejszyć niedoskonałości, takie jak zadziory.
Jednakże dobrą wiadomością jest to, że tych niedoskonałości można uniknąć z odpowiednią kombinacją i obsługą. Chociaż nie ma jednego rozwiązania na zadziory, operatorzy mogą stosować różne metody, redukcja zadziorów podczas cięcia laserowego, W wyniku czego wysokiej jakości czyste cięcia jednocześnie oszczędzanie czasu, wysiłku i zasobów.
Czym jest zadzior w cięciu laserowym?
Cięcie laserowe elementów metalowych czasami pozostawiają niedoskonałości takie jak grzbiety lub wypukłości, Powszechnie zwany „zadziory”. Te niedoskonałości zwykle ujawniają się w wyniku działania narzędzia tnącego wchodzi lub wychodzi z arkusza metalu.
Prawie każdy technik, niezależnie od branży, spotyka się z tym zjawiskiem, które skutkuje dodatkowa praca. Wiele czynników, w tym metoda obróbki, użyte materiały i poziom umiejętności operatora, przyczyniają się do takiej deformacji materiału.
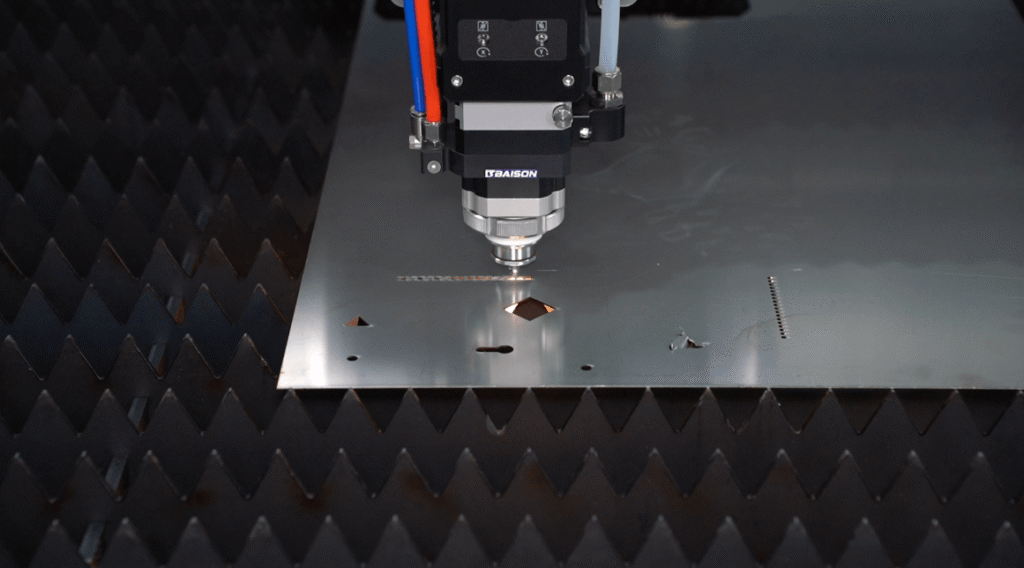
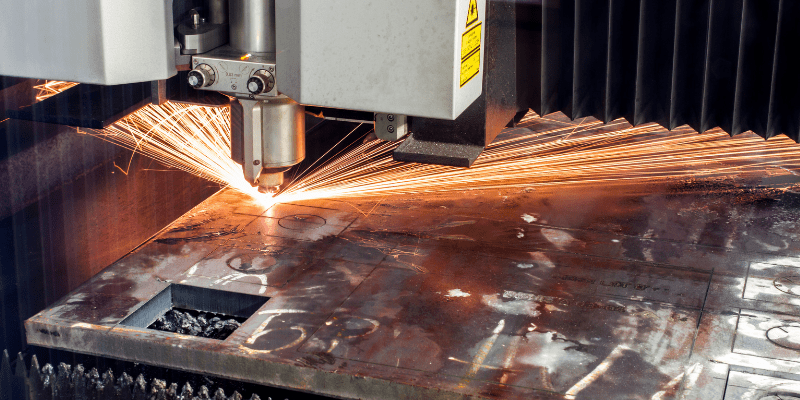
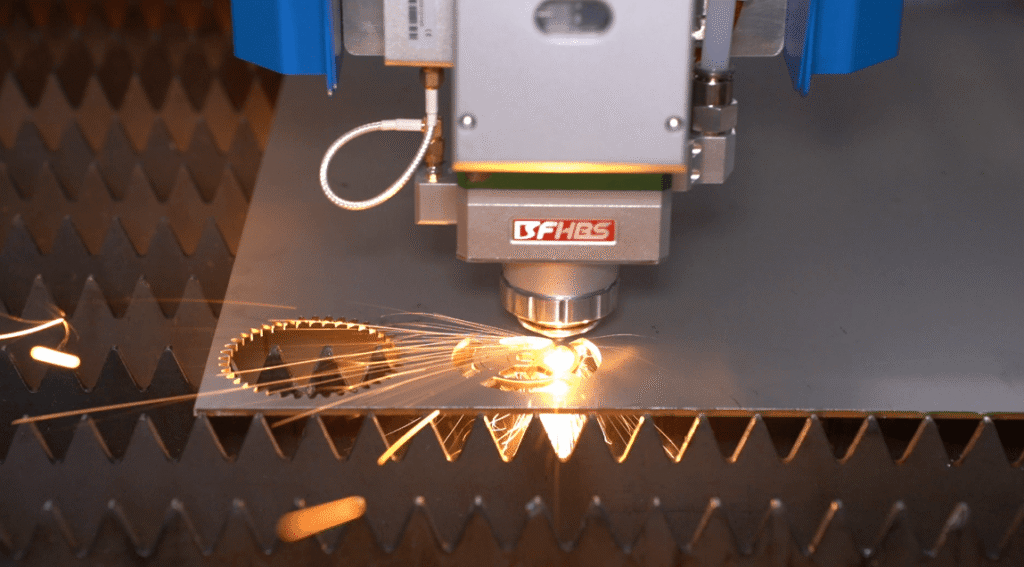
W cięciu laserem światłowodowym obserwowanie wzorów iskier w celu dostosowania prędkości oraz precyzyjne kontrolowanie ostrości są podstawowymi zasadami usuwania zadziorówPrędkość cięcia musi być zsynchronizowana z pozycją ogniska: cięcie stali węglowej tlenem wymaga „pozytywne nastawienie” aby zwiększyć spalanie, podczas gdy cięcie stali nierdzewnej azotem wymaga „negatywne skupienie”.
Jeżeli ognisko ulegnie przesunięciu lub moc lasera osłabnie, żużel nie będzie mógł zostać całkowicie oddzielony, co spowoduje twardy żużel na spodzie przedmiotu obrabianegoAby temu zaradzić, Baison wdraża stała kontrola temperatury na głowicy tnącej w celu tłumienia dryftu termicznego, w połączeniu z wbudowaną bazą danych procesów, która umożliwia operatorom bezproblemowe dostrajanie ustawień na podstawie kąta iskry wstecznej, co radykalnie zapobiega przywieraniu żużla i eliminując potrzebę ręcznego usuwania zadziorów po obróbce.
Oto kilka powszechnych rodzajów zadziorów i sposób ich powstawania:
1. Frez tnący
Gdy podczas cięcia spadnie kawałek materiału, co spowoduje łza który pozostawia za sobą zadzior ścięty.
2, Poissona Burr
Po przyłożeniu narzędzia skrawającego do przedmiotu obrabianego, napięcie w dół powoduje, że jego boki wybrzuszyć, zgiąć, skręcić lub wydłużyć, pozostawiając Zadzior Poissona na krawędzi przedmiotu obrabianego.
3. Zadzior wysuwany (zadzior wyjściowy)
Znany również jako an Wyjście Burr lub Zadzior do przewracaniajak sama nazwa wskazuje, dzieje się tak, gdy narzędzie jest podniesiony z przedmiotu obrabianego na końcu cięcia.
4. Łza Burr
Blachy metalowe czasami ulegają zniszczeniu podczas procesu cięcia, odrywające się wióry materiału, tworząc Łza Burr.
5. Zadzior termiczny (żużel lub żużel)
Promień tnący lasera generuje wyjątkowo wysoka energia, czasami doprowadzając metalowy przedmiot obrabiany do jego temperatura topnienia. Czasami stopiony metal krzepnie na obrabianym przedmiocie zanim gaz wspomagający je usunie, tworząc Żarna termiczne.
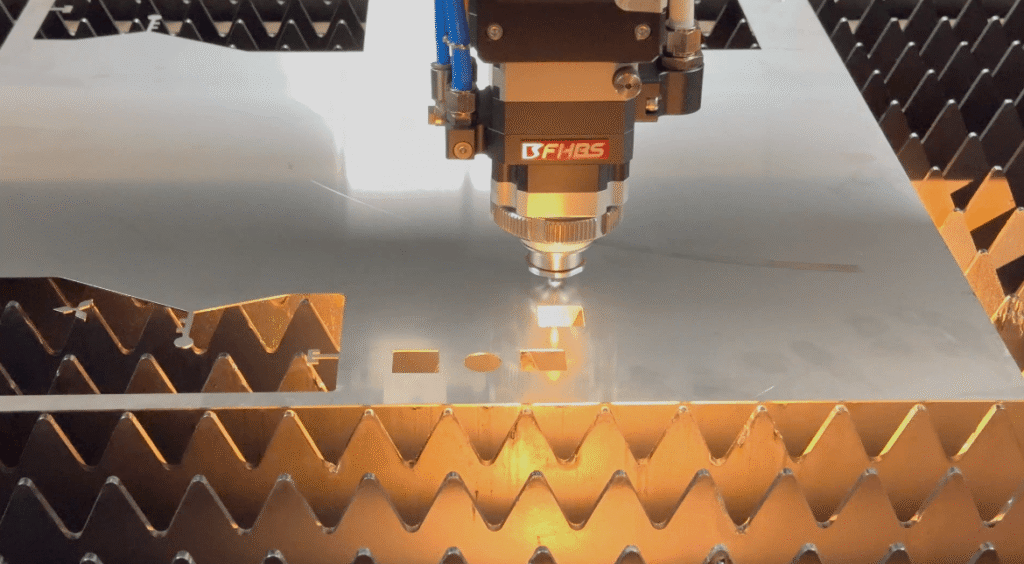
W obróbce blachy zadziory powstające podczas cięcia laserowego są zasadniczo nieusunięty żużel metalowy lub żużelOperatorzy często spotykają się z trzy rodzaje żużlu które stanowią kluczowe wyzwania w zakresie usuwania zadziorów po obróbce : Pierwszy, drobny, pomarszczony żużel na dnie stali nierdzewnej spowodowanej przez niewystarczające ciśnienie gazu ; drugi, szorstki żużel z nadmiernego spalania podczas cięcia stali węglowej zbyt wolno z tlenem ; i po trzecie, uparta, nieodcięta żużla wynikające z natury osłabienie mocy lasera lub nieprawidłowe parametry.
Zrozumienie przyczyn powstawania zadziorów termicznych jest niezbędne zapobieganie przywieraniu żużla u źródła, znacząco poprawiając dokładność przetwarzania, eliminacja intensywnych kosztów pracy i czasu związane z późniejszym usuwaniem zadziorów.
Dlaczego ważne jest, aby cięcie laserowe przebiegało bez zadziorów?
Powstawanie zadziorów to powszechne zjawisko z którymi borykają się technicy w różnych branżach. Ponieważ zadziory wymagają dodatkowej pracy w gratowanie obrabianych przedmiotów, co pochłania dodatkowy czas, wysiłek i zasoby, cięcie bez zadziorów jest zawsze pożądane.
W obróbce blachy uzyskanie cięcia laserowego bez zadziorów bezpośrednio eliminuje zmarnowane godziny pracy w postprodukcji i rozwiązuje problemy związane ze skargami klientów. Weźmy na przykład klienta z fabryki blachy w Foshan. cięcie płyt aluminiowych o grubości 6 mm na przykład: w przeszłości, ze względu na silne przywieranie żużlu, fabryka musiała przypisać dwóch pracowników specjalnie do ręcznego usuwania zadziorów za pomocą szlifierek kątowych.
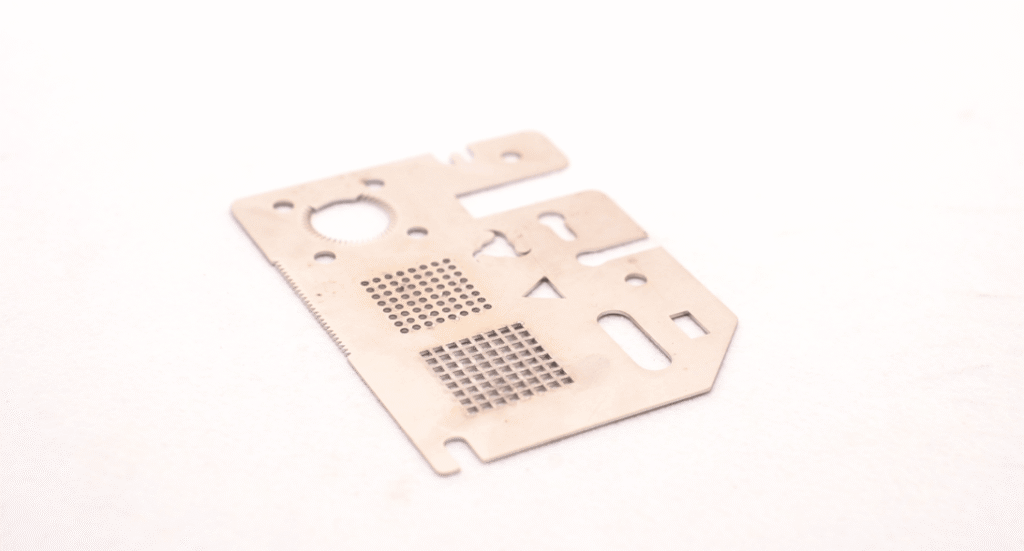
To nie tylko marnował dziesiątki tysięcy juanów miesięcznie na tarczach roboczych i szlifierskich, ale także często zakłócona dokładność wymiarowa podczas wtórnego mielenia. Po przejściu na Zoptymalizowana pod kątem ścieżki gazowej, wysoce precyzyjna maszyna do cięcia laserowego firmy Baison, części są wykończone prosto z stołu roboczego, To całkowicie eliminuje czasochłonny i pracochłonny proces usuwania zadziorówumożliwiając płynne przejście obrabianych elementów do kolejnego etapu spawania robotem, znacząco obniżając koszty operacyjne i całkowicie eliminując ryzyko odrzucenia zamówienia z powodu wad.
Oto kilka powodów, dla których operatorzy i firmy powinni zadbać o brak zadziorów podczas cięcia laserowego.
Pomaga pokonać konkurencję
Cięcie laserowe jest kluczowe w produkcji różnorodnych komponentów i akcesoriów w wysoce konkurencyjnych branżach, takich jak motoryzacja, elektronika i sprzęt. Ponieważ zadziory obniżają jakość obrabianych przedmiotów, cięcia laserowe bez zadziorów są niezbędne, aby wyprzedzić konkurencję.
Ulepsza procesy
Cięcie laserowe jest zazwyczaj częścią bardziej rozbudowanego procesu w fabrykach produkcyjnych. Gratowanie w celu usunięcia zadziorów często powoduje opóźnienia i zakłócenia do przepływu takich operacji. Dlatego cięcie laserowe bez zadziorów może usprawnić procesy produkcyjne by eliminując potrzebę prac korekcyjnych związanych z zadziorami.
Obniża koszty operacyjne
Współczesne firmy borykają się z wysokimi kosztami operacyjnymi. Zadziory zazwyczaj wymagają dodatkowej pracy i marnować niepotrzebnie czas, pracę, energię i inne zasoby. Cięcie laserowe bez zadziorów pozwala uniknąć dodatkowej pracy i obniżyć koszty operacyjne, umożliwiając przedsiębiorstwom rozwój.
Poprawia dokładność i precyzję
Zadziory prowadzą do zmniejszona dokładność wymiarów, położenia, kształtu i chropowatość powierzchni, czasami nie spełniając specyfikacji. Cięcie bez zadziorów zapewnia dokładność obrabianych elementów przestrzegając przy tym rysunków technicznych i specyfikacji.
Poprawia jakość
Zadziory obniżyć jakość powierzchni elementów obrabianych. Mogą również zakłócać montaż lub ruch podzespołów, co czyni je bardziej podatnymi na zmęczenie i skracając ich żywotność. Unikanie zadziorów może znacząco poprawić jakość części i podzespołów będących w produkcji.
Promuje bezpieczeństwo
Powstawanie zadziorów może czasami narażać operatorów laserów na ryzykoPonadto zadziory pozostawione na obrabianych przedmiotach mogą szkodliwe dla użytkowników końcowych, Dlatego cięcie laserowe bez zadziorów zapobiega szkodom dla pracowników produkcji i użytkowników końcowych.
Metody redukcji zadziorów podczas cięcia laserowego
Na powstawanie zadziorów podczas cięcia laserowego wpływają różne czynniki. Choć może się to wydawać bardzo skomplikowanym procesem, technicy mogą skutecznie zredukuj zadziory, wprowadzając istotne zmiany w swojej technice i krytycznych elementów procesu cięcia laserowego.
Wykorzystanie gazu pomocniczego do cięcia
Zanieczyszczony gaz może czasami prowadzić do powstawania zadziorów podczas cięcia laserowegoJakość gazu w butlach zazwyczaj spada po dwóch uzupełnieniach. Ponadto, używanie gazu w butlach powoduje również większe straty po wielokrotnym uzupełnieniu.
Azot jest preferowanymoże być stosowany jako gaz zmniejszający palność Natychmiast utlenia stopione metale, zapobiegając powstawaniu zadziorów. Regulacja ciśnienia gazu pomocniczegoponownie do Zaleca się również 12–15 kg, umożliwiając azotowi wydmuchiwanie stopionych metali przed ich zestaleniem w termęl zadziory.
W cięciu laserem światłowodowym, uniwersalne podejście do parametrów gazu jest często głównym winowajcą osadzania się żużlu. Podczas obróbki stali nierdzewnej lub stopów aluminium o różnej grubości na popularnych urządzeniach o mocy od 1000 W do 3000 W, nieprawidłowa regulacja ciśnienia gazu nie tylko nie usuwa zadziorów, ale także powoduje marnowanie gazu.
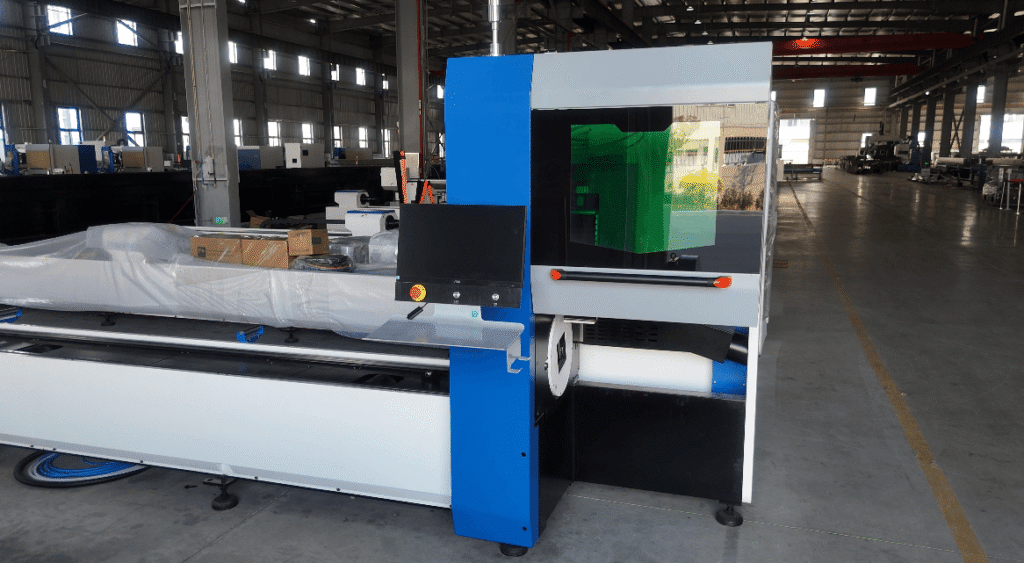
Prawdziwie profesjonalne warsztaty już istnieją wycofano gazy butlowe o niskiej czystości, przełączając się zamiast tego na zbiorniki z ciekłym azotem pod wysokim ciśnieniem lub systemy sprężarek powietrza pod wysokim ciśnieniemW połączeniu z wbudowaną inteligentną ścieżką gazową Baison i bazą danych ekspertów, ciśnienie gazu jest precyzyjnie kontrolowane, aby natychmiast wydmuchać stopiony żużel zanim stwardnieje, co zasadniczo rozwiązuje problem usuwania zadziorów i zapewnienie gładkiej powierzchni cięcia.
Wykorzystanie optymalnych parametrów cięcia
Zrozumienie, w jaki sposób sprzęt,, gaz, parametry kombajn do cięcia ma kluczowe znaczenie w cięciu laserowym. Parametry te określają, jak dobrze wiązka laserowa, gaz i obrabiany przedmiot spotykają się, a także czy proces cięcia jest możliwy spowoduje powstanie zadziorów.
W miarę jak maszyny zaczynają pracować w intensywnych procesach produkcyjnych, parametry zmieniają się ułamkowo, co prowadzi do zestawu poniżej optymalnegodzwonki, co prowadzi do wzrostu niedoskonałości. Zmęczenie maszyn również odgrywa istotną rolę w formacji zadziory, dając operatorom i kierownikom tym więcej powodów do planowania pracy bez przeciążania operatorów i maszyn, zapewnienie terminowej konserwacji maszyn do cięcia laserowego.
| Parametr | OPIS |
| Skupienie wiązki laserowej | Jeżeli wiązka laserowa maszyny tnącej jest przesunięty lub nieostry, może to prowadzić do powstawania zadziorów podczas cięcia laserowego. Dlatego rutynowe debugowanie maszyn do cięcia laserowego gdzie sprawdzana i odpowiednio regulowana jest ostrość, można uzyskać cięcia bez zadziorów. Czasami położenie belki może wydawać się odchyloneRozwiązaniem tutaj jest wyreguluj górne i dolne położenie zgodnie z przesuniętą pozycją belki. |
| Moc wyjściowa maszyny | Korzystanie z niższa niż optymalna moc wyjściowa Niewłaściwa praca maszyny tnącej może prowadzić do niedoskonałości. Zacznij od sprawdzenia, czy maszyna tnąca laserowo działa optymalnie. szczególnie wartość wyjściowa. Ustawienie maszyny do pracy z optymalna moc wyjściowa dzięki terminowej konserwacji jest kluczowa dla redukcji zadziorów. |
| Prędkość cięcia drutem | Zadziory mogą pojawić się, jeśli maszyna do cięcia laserowego prędkość cięcia drutem jest wolniejsza niż optymalna. Rutynowo sprawdź prędkość cięcia drutu maszyny i dostosuj go do optymalnego poziomu, aby uniknąć zadziorów. |
| Czystość gazu pomocniczego | Gaz pomocniczy również może mieć zanieczyszczenia, Sprawdź jakość gazu pomocniczego aby przepływ gazu mógł być skuteczny ewakuacja stopionego materiału zanim zamienią się w zadziory. |
| Stabilność maszyny | Współczesne zakłady produkcyjne tętnią życiem. Kiedy maszyna do cięcia laserowego działa zbyt długo bez większego odpoczynku, może to prowadzić do powstawania niedoskonałości. Konserwacja zmęczenie maszyny w umyśle i zapewnienie maszynom chwili odpoczynku może pomóc w uzyskaniu cięcia laserowego bez zadziorów. Zapewnienie maszynom odpowiedniego odpoczynku może oszczędzaj cenne zasoby wydawane na gratowaniechoć na pierwszy rzut oka może się to wydawać stratą czasu. |
W cięciu laserem światłowodowym wyjście poza niejasne opisy i opanowanie podstawowych parametrów jest kluczem do uzyskania efektu usuwania zadziorów. Weźmy na przykład obróbkę stali węglowej o grubości 3 mm i stali nierdzewnej o grubości 2 mm; branżowa maksyma brzmi: „w przypadku stali węglowej należy szukać spalania, a w przypadku stali nierdzewnej dążyć do ujemnego skupienia”. Cięcie stali węglowej wymaga „pozytywne skupienie” w połączeniu z czystym tlenem aby zwiększyć spalanie, podczas gdy cięcie stali nierdzewnej wymaga ścisłej „negatywne skupienie” wnika głęboko w talerz wraz z azotem pod wysokim ciśnieniem.
Jeżeli ostrość przesuwa się lub cięcie nie powiedzie się z powodu osłabienia mocy, żużla nie można całkowicie oddzielić, co prowadzi do gromadzenia się dużej ilości żużlu na dnie obrabianego przedmiotu. Z pomocą Wbudowana baza danych procesów na poziomie eksperckim firmy Baisonoperatorzy mogą dzwonić pod numer optymalna prędkość i współczynnik ostrości za pomocą jednego kliknięcia—zapobiegając przywieraniu żużla u źródła i całkowicie uwalniając pracowników od konieczności usuwania zadziorów po procesie.
Znalezienie optymalnego punktu prędkości cięcia
Wolniejsze cięcie nie zawsze daje efekt cięcia bez zadziorów. Niektórzy operatorzy błędnie uważają, że spowolnienie cięcia pomaga zmniejszyć zadziory. Jednak wprowadza niepotrzebne ciepło do szczeliny, podnosząc temperaturę do ekstremalnych poziomów i zakłócenie przepływu gazu na skutek parowania.
Te zakłócenia często powodują wyciek gazu przepływ jest nieskuteczny w odprowadzaniu stopionego metalu, co prowadzi do niedoskonałości, takich jak zadziory. Dlatego operatorzy muszą znaleźć punkt optymalny w prędkości posuwuW związku z tym zaleca się cięcie nieco szybciej, przy jednoczesnym zapewnieniu dokładności cięcia, tak aby przepływ gazu odpowiednio usuwał stopiony materiał zanim zestali się w zadziory.
Istnieje jednak druga strona medalu. Technicy zajmujący się cięciem laserowym muszą czasami pracować pod presją czasu, aby sprostać napiętym celom, co powoduje, że próba wykonania cięć zbyt szybko. W ten sposób nie tylko narażają się na ryzyko odniesienia obrażeń, ale także zwiększa prawdopodobieństwo wystąpienia niedoskonałości, takich jak zadzioryDlatego operatorzy muszą zrozumieć znaczenie wykorzystując optymalną prędkość aby wykonywać cięcia laserowe bez zadziorów.
W cięciu laserem światłowodowym obserwując wzorce iskier, aby dostosować prędkość i precyzyjnie kontrolować głębokość ostrości są kluczem do precyzyjnego usuwania zadziorów. Prędkość cięcia musi być zsynchronizowana z głębokością ostrzenia: cięcie stali węglowej tlenem wymaga „pozytywne skupienie” w celu zwiększenia spalaniapodczas gdy cięcie stali nierdzewnej azotem wymaga „negatywne skupienie” na głębokim cięciu.
Nadmiernie wysokie prędkości spowodują niepełną penetracjępowodując powstawanie żużlu w otworach wewnętrznych i odrzucenie części, podczas gdy zbyt niska prędkość spowoduje powstanie szorstkiego żużla z powodu nadmiernego dopływu ciepła. Doświadczeni operatorzy użyj testu drabiny szybkości aby osiągnąć optymalną równowagę między szybkością a skupieniem, umożliwiając żużlowi natychmiast porwany przez strumień powietrza w idealnym momencie, całkowicie eliminując tym samym konieczność późniejszego usuwania zadziorów.
FAQ
P1: W jakich branżach maszyny Baison sprawdzają się pod kątem obróbki bez zadziorów?
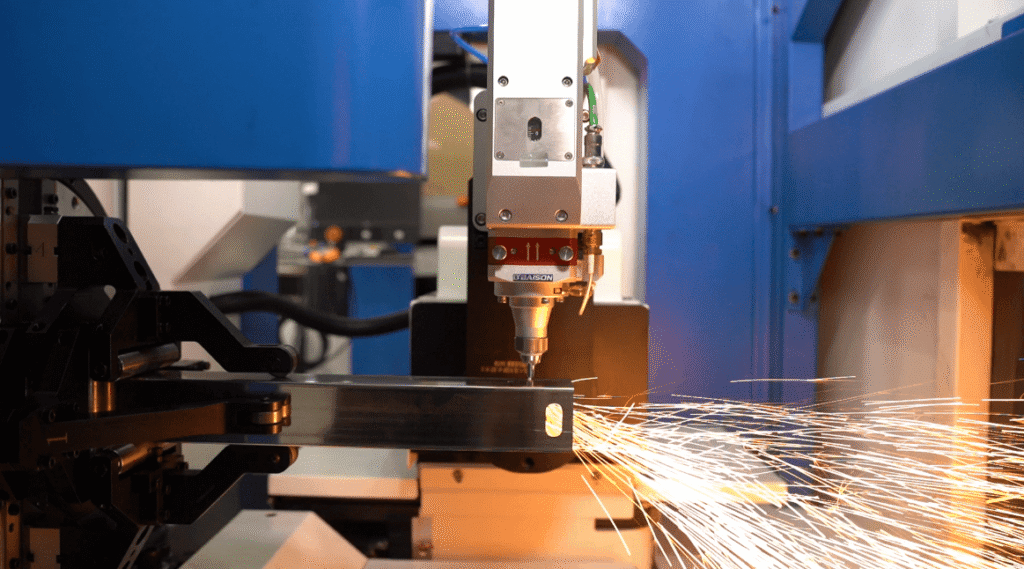
A: Nadaje się do blacha, szafki, naczynia kuchenne i części samochodowe, dostarczanie gotowych części bez ręcznego szlifowania.
P2: Czy maszyny Baison obsługują niestandardowe parametry usuwania zadziorów?
O: Tak.Jedno kliknięcie dostosowujące gaz, ostrość i prędkość poprzez wbudowaną bazę danych dla różnych materiałów.
P3: Jaki jest najczęstszy błąd popełniany podczas strojenia w celu usunięcia zadziorów?
A: Używanie parametry uniwersalne or przekroczenie prędkości podczas ignorowania wzorce iskier, tłumienie mocy i dryft ogniskowania.
P4: W jaki sposób cięcie laserowe bez zadziorów obniża koszty operacyjne?
O: To eliminuje ręczną pracę szlifierską i koszty tarcz, zapobiegając zwrotom z powodu wad.
P5: Jakie są kluczowe czynniki przy stosowaniu gazów wspomagających do usuwania zadziorów?
A: Użyj sprężarki ciekłego azotu lub powietrza pod wysokim ciśnieniem zamiast cylindrów o niskiej czystości natychmiast zdmuchnąć żużel.
Wniosek
Zadziory to niedoskonałości, które tworzą się podczas procesu cięcia laserowego, co skutkuje potrzeba gratowania, prowadzący do marnowanie czasu, pracy i innych zasobów. Jeśli nie zostaną skorygowane, zadziory wpływają na precyzję i jakość obrabianych przedmiotów i komponentów używanych do produkcji. Chociaż częste występowanie zadziorów sprawia wrażenie, że jest to naturalna część cięcia laserowego, istnieją operatorzy mogą podjąć wiele kroków, aby znacząco zmniejszyć ilość zadziorów.
Korzystanie z gaz pomocniczy z mniejszą ilością zanieczyszczeń, Dostosowując maszyny do cięcia laserowego do optymalne parametry dzięki rutynowej konserwacji, dopracowywanie technik cięcia operatorów to kilka kluczowych metod cięcia laserowego bez zadziorów, dzięki którym technicy mogą udoskonalić swoje umiejętności i produkować precyzyjniejsze, gładsze i bezpieczniejsze przedmioty obrabiane i komponenty w sposób wydajny.
Pomoc ekspertów jest na wyciągnięcie ręki!
Masz więcej pytań lub potrzebujesz wyceny, fachowej pomocy i doradztwa? Skontaktuj się z nami, opisując swoje potrzeby, a eksperci Baison skontaktują się z Tobą, oferując profesjonalne doradztwo i konkurencyjną cenę. zacytować teraz.