Globalna produkcja samochodów szybko zmienia kierunek na lekkie, elektryczne i wysoce bezpieczne konstrukcjeProducenci OEM narzucają surowe standardy jakości dostawcom pierwszego i drugiego poziomuW elementach konstrukcyjnych podwozia, belkach drzwiowych chroniących przed uderzeniami, układach wydechowych i ramach siedzeń w dużym stopniu wykorzystano rury profilowe ze stali o wysokiej wytrzymałości, stali nierdzewnej i aluminium, aby osiągnąć cele redukcji masy..
Jednakże zakłady produkujące rury samochodowe na dużą skalę borykają się z poważnym spadkiem marży zysku:
- Błąd kumulacyjny wieloetapowy: Konwencjonalne procesy opierają się na fragmentarycznych procesach – piłowaniu, wykrawaniu, wierceniu i gratowaniu. Wielokrotne ręczne zaciskanie i przenoszenie elementów powoduje kumulację tolerancji, co z kolei obniża dokładność spawania robotem.
- Zniekształcenia i zadziory w rurach cienkościennych: Cięcie mechaniczne z dużą prędkością powoduje, że cienkościenne rury profilowe trzeszczą, uginają się i wibrują. Powoduje to powstawanie dużych zadziorów i zarysowań powierzchni, co wymusza kosztowne, ręczne szlifowanie wtórne.
- Kosztowny przestój związany ze zmianą: Zmiana specyfikacji rur wymaga ręcznej regulacji w ciągu 15 minut na partię.
- Wysokie wskaźniki złomu: Konwencjonalne piły mechaniczne pozostawiają ponad 150 mm na tubę surowca, marnując dziesiątki tysięcy dolarów rocznie.
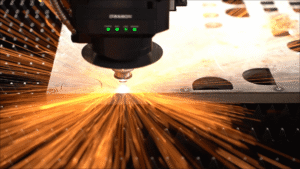
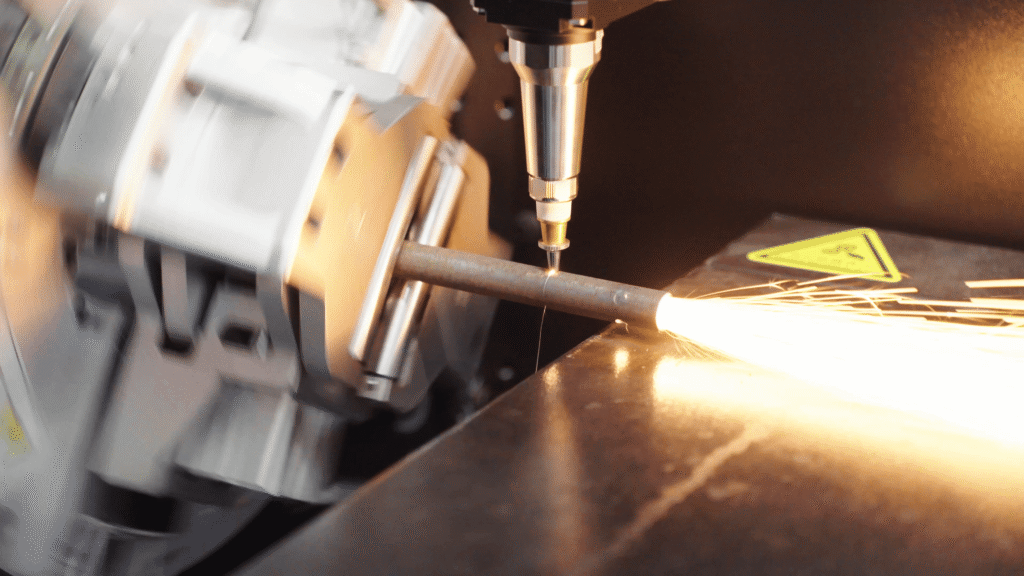
Bezkontaktowe cięcie laserem termicznym eliminuje naprężenia mechaniczne, umożliwiając cięcie, przebijanie, nacinanie, fazowanie i skomplikowane konturowanie na jednej zautomatyzowanej maszynie.
Benchmarki zastosowań motoryzacyjnych
| Komponent samochodowy | Typ i specyfikacja rurki | Baison Laser Engineering Precision | Wpływ na ROI |
| Podwozia, ramy pomocnicze i wahacze | Profile duże ze stali o wysokiej wytrzymałości | Przecinające się linie, pozycjonowanie otworów, szczeliny montażowe | ± 0.03 mm powtarzalna dokładność pozycjonowania zapewnia bezproblemowy montaż ramy pomocniczej. |
| Belki przeciwuderzeniowe i odbojniki drzwiowe | Rury owalne/prostokątne o wysokiej wytrzymałości, hartowane | Cięcie w locie o dużej mocy z minimalną strefą wpływu ciepła (HAZ) | Zwiększa absorpcję energii zderzenia strukturalnego bez mikropęknięć. |
| Układy wydechowe i ramy siedzeń | Rury cienkościenne ze stali nierdzewnej i aluminium (10–120 mm) | Beztlenowe, bezzadziorowe, pionowe krawędzie tnące | Bezpośrednie zautomatyzowane spawanie metodą TIG/MAG bez ręcznego polerowania; redukcja masy ramy. |
Konfiguracja techniczna Baison Laser K12C 5. generacji
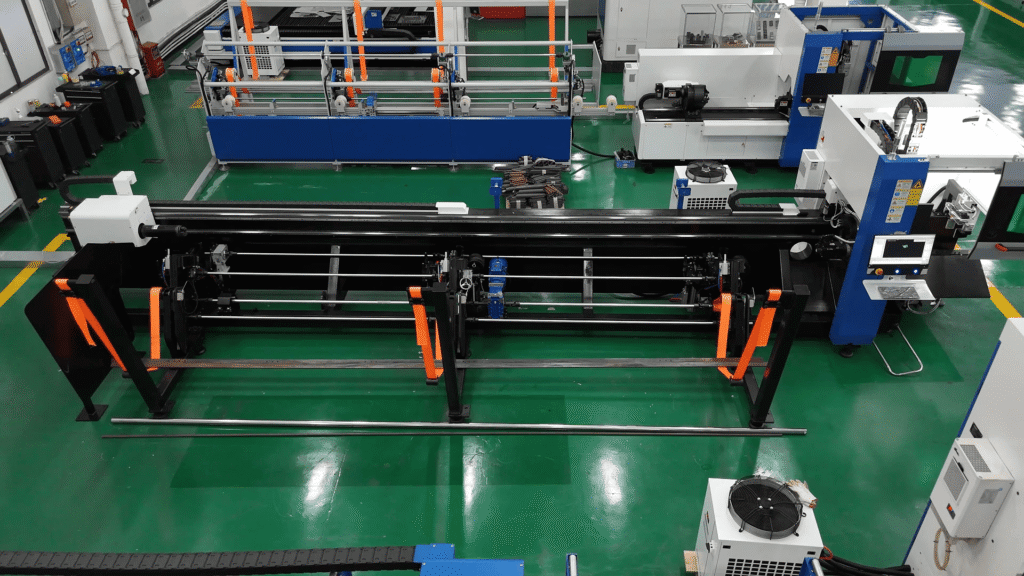
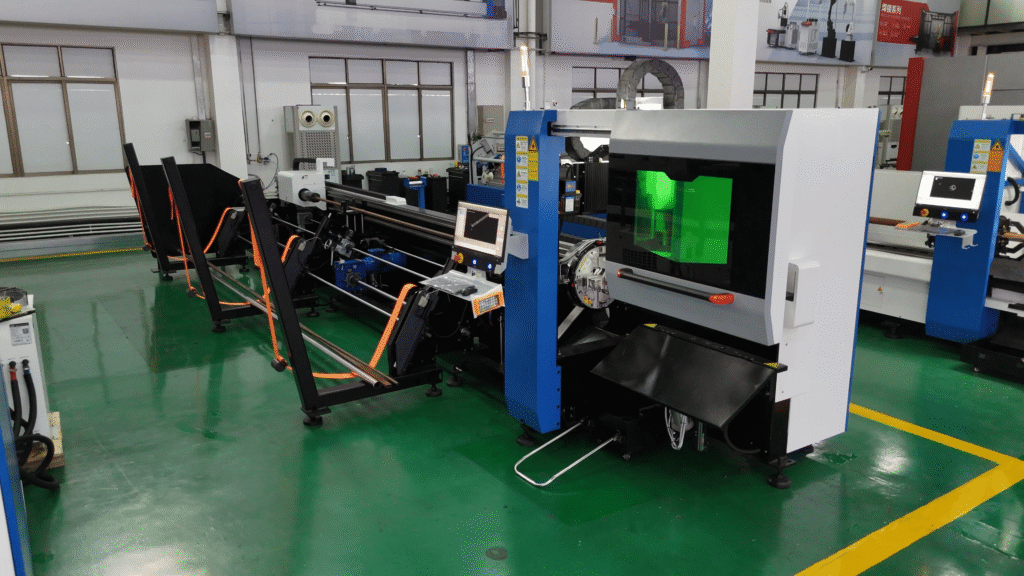
Laser Baison K12C Maszyna do cięcia laserowego małych rur o dużej prędkości 5. generacji został stworzony specjalnie w celu rozwiązania problemów związanych z produkcją samochodów na dużą skalę poprzez ukierunkowane innowacje przemysłowe:
1. 3-punktowy dynamiczny system antywibracyjny i antybigowy
Sztywność rur cienkościennych znacznie spada przy dużych prędkościach obrotowych. K12C integruje 3-punktowy dynamiczny system bezpieczeństwa utrzymywanie blokady bazowej na poziomie 180 rpm:
- 3 zestawy zacisków uzupełniających: Dynamiczne dopasowywanie zacisków bocznych w czasie rzeczywistym.
- 3 zestawy wsparcia następczego: Aktywne podnoszenie pneumatyczne w celu przeciwdziałania uginaniu się rury pod wpływem ciężaru własnego.
- 2 zestawy kół o zmiennej średnicy: Aktywna stabilizacja zapobiegająca promieniowemu bicowaniu rur cienkościennych o małej średnicy.
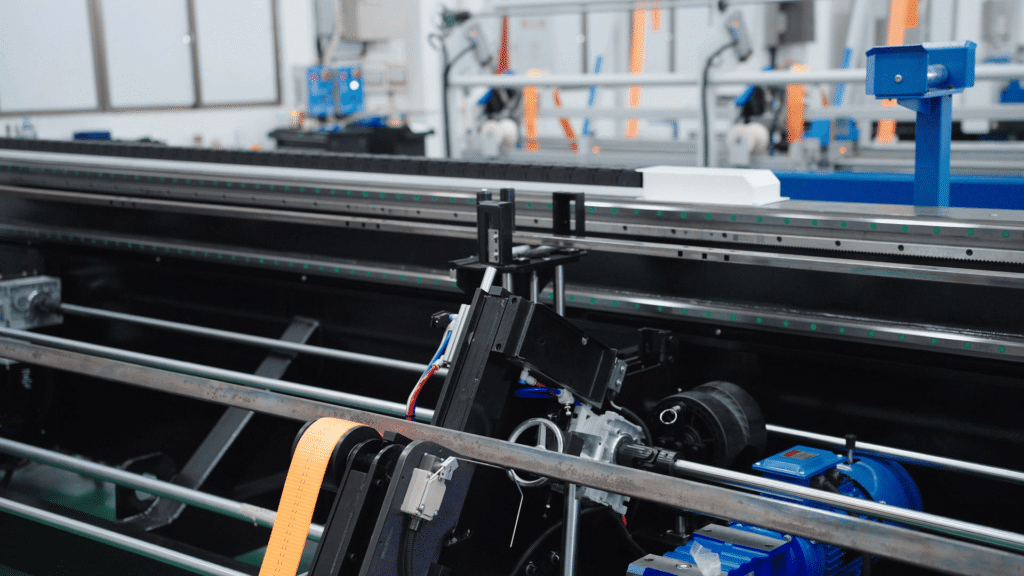
2. 30-sekundowa zmiana operatora
W przypadku konwencjonalnych maszyn konieczne jest ręczne luzowanie i dokręcanie kilkudziesięciu wsporników, co zajmuje do 15 minut. K12C charakteryzuje się Koło ręczne do regulacji układu synchronizowanego. Obrót jedno pojedyncze koło ręczne synchronicznie dostosowuje szerokość wszystkich wsporników podporowych 30 sekund.
3. 12-sekundowe automatyczne ładowanie pakietów
Opcjonalny, w pełni zautomatyzowany stojak załadowczy wstępnie wyrównuje przychodzące surowe rury, podczas gdy poprzednia rura jest przetwarzanaCzas cyklu automatycznego zaciskania zostaje skrócony do 12 sekundeliminując czas przestoju głowicy tnącej.
4. 3-trybowe cięcie i optymalizacja materiału
- Tryb pojedynczego uchwytu: Ultraszybki ruch ścieżki dla krótkich rur samochodowych.
- Tryb Overstroke: Głowica laserowa przekracza zakres ruchu uchwytu, co zmniejsza ilość odpadów na końcu 65 mm podtrzymując jednocześnie ceowniki/kątowniki stalowe o grubości 5#–8#.
- Tryb podwójnego uchwytu z zerowym ogonem (opcjonalnie): Osiąga niemal zerowe marnotrawstwo materiałów na obu końcach rury.
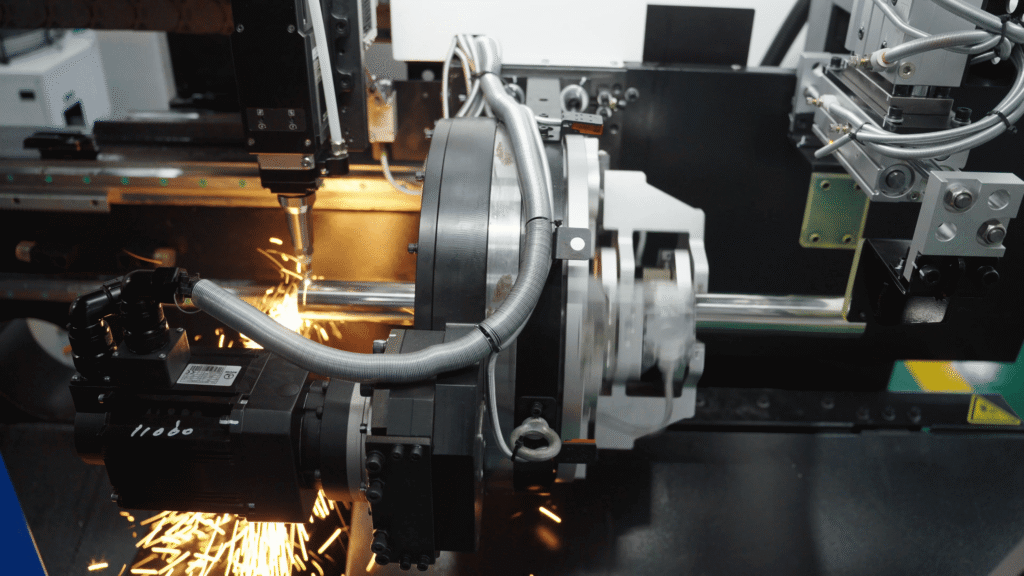
5. Zsynchronizowana taca kontrolna
Zapobiega wpadaniu do leja zasypowego gotowych, cienkościennych rur wydechowych i widocznych elementów wykończeniowych, chroniąc integralność wykończenia powierzchni.
Dane z testów fabrycznych Baison K12C i benchmark ROI
Warunki testu porównawczego: 1,000 sztuk/dzień rur samochodowych ze stali nierdzewnej (25 mm razy 1,000 mm długości), 8-godzinna zmiana dzienna.
| Pozycja porównawcza | Tradycyjny sprzęt do cięcia rur | K12C 5. generacji, laserowa przecinarka do rur o dużej prędkości | Codzienne bezpośrednie oszczędności / poprawa świadczeń |
|---|---|---|---|
| Czas zmiany (4 zmiany/dzień) | 15 min × 4 = 60 min | 0.5 min × 4 = 2 min | 96% redukcja przestojów związanych ze zmianą produktu |
| Czas przestoju podawania (1000 elementów) | 20 sek./szt. = 5.5 godziny | 12 sek./szt. = 3.3 godziny | O 40% krótszy czas oczekiwania(Dodatkowe 2.2 godziny na samo cięcie) |
| Odpady resztkowe | 150 mm pozostałości na rurę150 m odpadów dziennie (≈70 kg) | 65 mm pozostałości na rurę (z trybem cięcia pomijającego) 65 m odpadów dziennie (≈30 kg) | Znacznie lepsze wykorzystanie materiałów, O 56% mniej odpadów resztkowych |
| Całkowita korzyść produkcyjna | Zdecentralizowane procesy; wysokie koszty ręcznego szlifowania i wykańczania | Wielofunkcyjne urządzenie typu „wszystko w jednym” o wydajności bliskiej 100% | Oczekiwany zwrot z inwestycji w sprzęt inwestycja w ciągu 6–10 miesięcy |
Uwaga: Operacje zagraniczne, w których występują wysokie koszty pracy i wydatki na surowce, podlegają ogólnemu Redukcja kosztów jednostkowych do 30%.
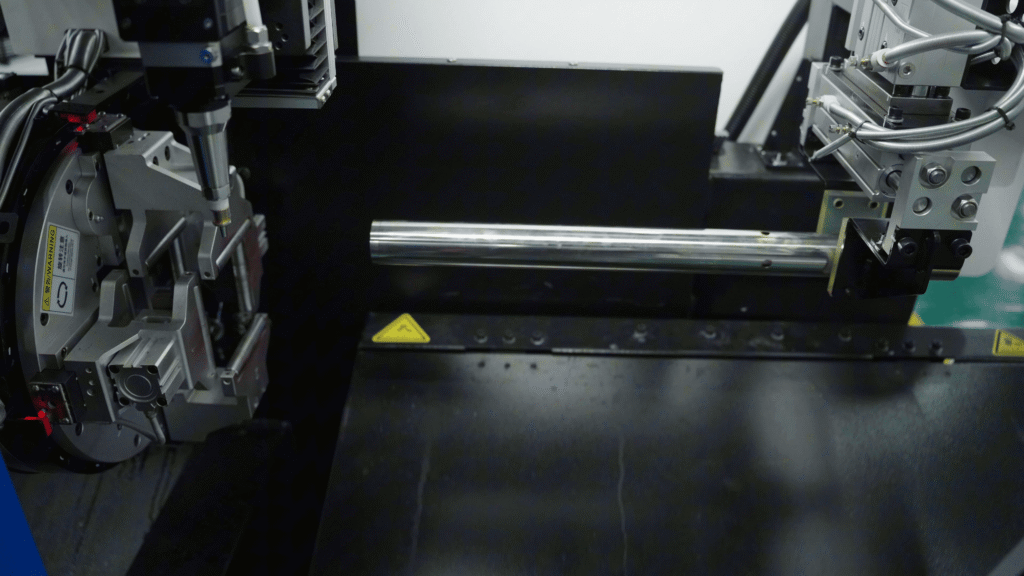
⚡ Wyzwanie inżynieryjne: Zero odpadów końcowych w stopach o wysokiej wartości
Jak Twoja linia produkcyjna może osiągnąć prawdziwą <1 mm ultrakrótki ogonek na specjalistycznych, bardzo wytrzymałych profilach samochodowych bez ryzyka kolizji?
Opatentowana technologia firmy Baison Laser Architektura podwójnego uchwytu z synchronizacją Overstroke zapewnia maksymalną wydajność arkuszy i rur w warunkach rygorystycznego audytu Tier 1. [Skontaktuj się z inżynierami ds. zastosowań laserowych Baison] aby uruchomić dostosowany model kosztów produkcji i poprosić o dynamiczną demonstrację wideo naszych szybkich uchwytów antywibracyjnych w działaniu.
Najczęściej zadawane pytania (FAQ)
P1: Jakie profile rur i gatunki materiałów można przetwarzać na urządzeniu Baison K12C?
A: Maszyna obsługuje stal nierdzewną, stal węglową, stal stopową, stop aluminium i stopy miedzi. Obsługiwane profile obejmują: rury okrągłe (10–120 mm), rury kwadratowe (10×10 do 120×120 mm), rury prostokątne, rury owalne, rury w kształcie litery D oraz stalowe ceowniki/kątowniki o przekroju 5#–8#.
P2: W jaki sposób technologia Zero-Tailing firmy Baison pozwala ograniczyć koszty surowców?
A: Standardowe konfiguracje uchwytów pozostawiają około 150 mm niewykorzystanego złomu na 6-metrową rurę surową. Dzięki zastosowaniu zsynchronizowanej logiki podwójnego uchwytu, złom końcowy jest kompresowany do 0. mmW przypadku zakładu przetwarzającego 100 000 rur rocznie, bezpośrednie odzyskiwanie materiałów pozwala na uzyskanie znacznych oszczędności kosztów rocznych.
P3: Czy w przypadku produkcji krótkoseryjnej wymagana jest specjalistyczna wiedza techniczna w zakresie zmian operatorów?
A: Nie. Wyposażony w Zsynchronizowane koło zamachowe układu sprzężenia zwrotnego i intuicyjny System CNC FSCUToperatorzy po prostu regulują jednym pokrętłem, aby automatycznie wyrównać wszystkie szerokości podpór załadunkowych poniżej 30 sekund bez specjalistycznych narzędzi.
P4: Jak wyeliminować drgania przy dużej prędkości w przypadku rur o cienkich ściankach i małej średnicy?
A: Drgania powstają w wyniku odkształceń konstrukcyjnych podczas wysokich prędkości obrotowych. Baison K12C rozwiązuje ten problem dzięki Śledzenie ograniczeń 3-kierunkowych—łączenie bocznych zacisków śledzących, dolnych podpór śledzących i kół o zmiennej średnicy w celu dynamicznego blokowania linii środkowych rur do 180 rpm.[Skontaktuj się z inżynierami Baison] aby zapoznać się ze szczegółami dotyczącymi sterowania zaciskiem i bezpłatnymi próbnymi testami cięcia.
P5: Jaką globalną infrastrukturę serwisową i pomocniczą oferuje Baison Laser?
A: Baison zapewnia Całodobowa globalna reakcja inżynieryjna online, dożywotnie wsparcie techniczne, regularna zdalna diagnostyka i gwarantowana dostawa oryginalnych części zamiennych, co zapewnia bezproblemową eksploatację za granicą.
Zmaksymalizuj zwrot z inwestycji w produkcję rur samochodowych
W nowoczesnym przemyśle motoryzacyjnym zdobywanie kontraktów na dostawy pierwszego rzędu wymaga precyzji, szybkich cykli dostaw i rygorystycznej kontroli kosztówSkalowanie produkcji poprzez dodawanie zbędnych maszyn i ręcznej pracy nie jest już wykonalne, Baison Laser K12C – szybka maszyna do cięcia laserowego małych rur redefiniuje standardy wydajności dzięki wsparciu antywibracyjnemu, 30-sekundowym zmianom, 12-sekundowemu automatycznemu ładowaniu i wysokiej wydajności redukcji resztek na końcu.
Baison Laser oferuje kompleksowe rozwiązania w zakresie obróbki rur samochodowych — od automatycznego załadunku pakietów po szybkie cięcie laserowe i rozładunek bez zarysowań.
[Zapytaj o bezpłatną kalkulację kosztów linii produkcyjnej i weryfikację cięcia próbek]