Obróbka laserowa metalowych materiałów odblaskowych może stanowić wyzwanie. W tym wpisie na blogu omówimy podstawy pracy z metalami odblaskowymi i sposoby uzyskiwania najlepszych rezultatów podczas obróbki laserowej. Stosując się do tych wskazówek, będziesz w stanie za każdym razem wykonywać czyste i precyzyjne cięcia laserowe na metalowych materiałach odblaskowych.
Co sprawia, że metal jest silnie odblaskowy?
Zanim przyjrzymy się, jak wiązka lasera tnie odblaskowe materiały metalowe, musimy przeczytać, co sprawia, że metal jest wysoce odblaskowy. Zarówno srebro, jak i aluminium Są uważane za jedne z materiałów o najwyższym współczynniku odbicia światła. Stosuje się je głównie w oknach, biżuterii, okularach przeciwsłonecznych i lustrach.
Metale odblaskowe, które trudno ciąć laserem, to między innymi brąz, złoto, brąz i miedź. Chociaż nie są one powszechnie uważane za metale odblaskowe, nierdzewny, stal miękka wykazuje właściwości odblaskowe po wykończeniu polerowaniem lustrzanymTakie zachowanie stali nierdzewnej może być problematyczne, dlatego zazwyczaj stosuje się plastikową powłokę po stronie cięcia, aby zminimalizować ryzyko związane z cięciem stali nierdzewnej.
Problemy z cięciem laserowym metali odblaskowych
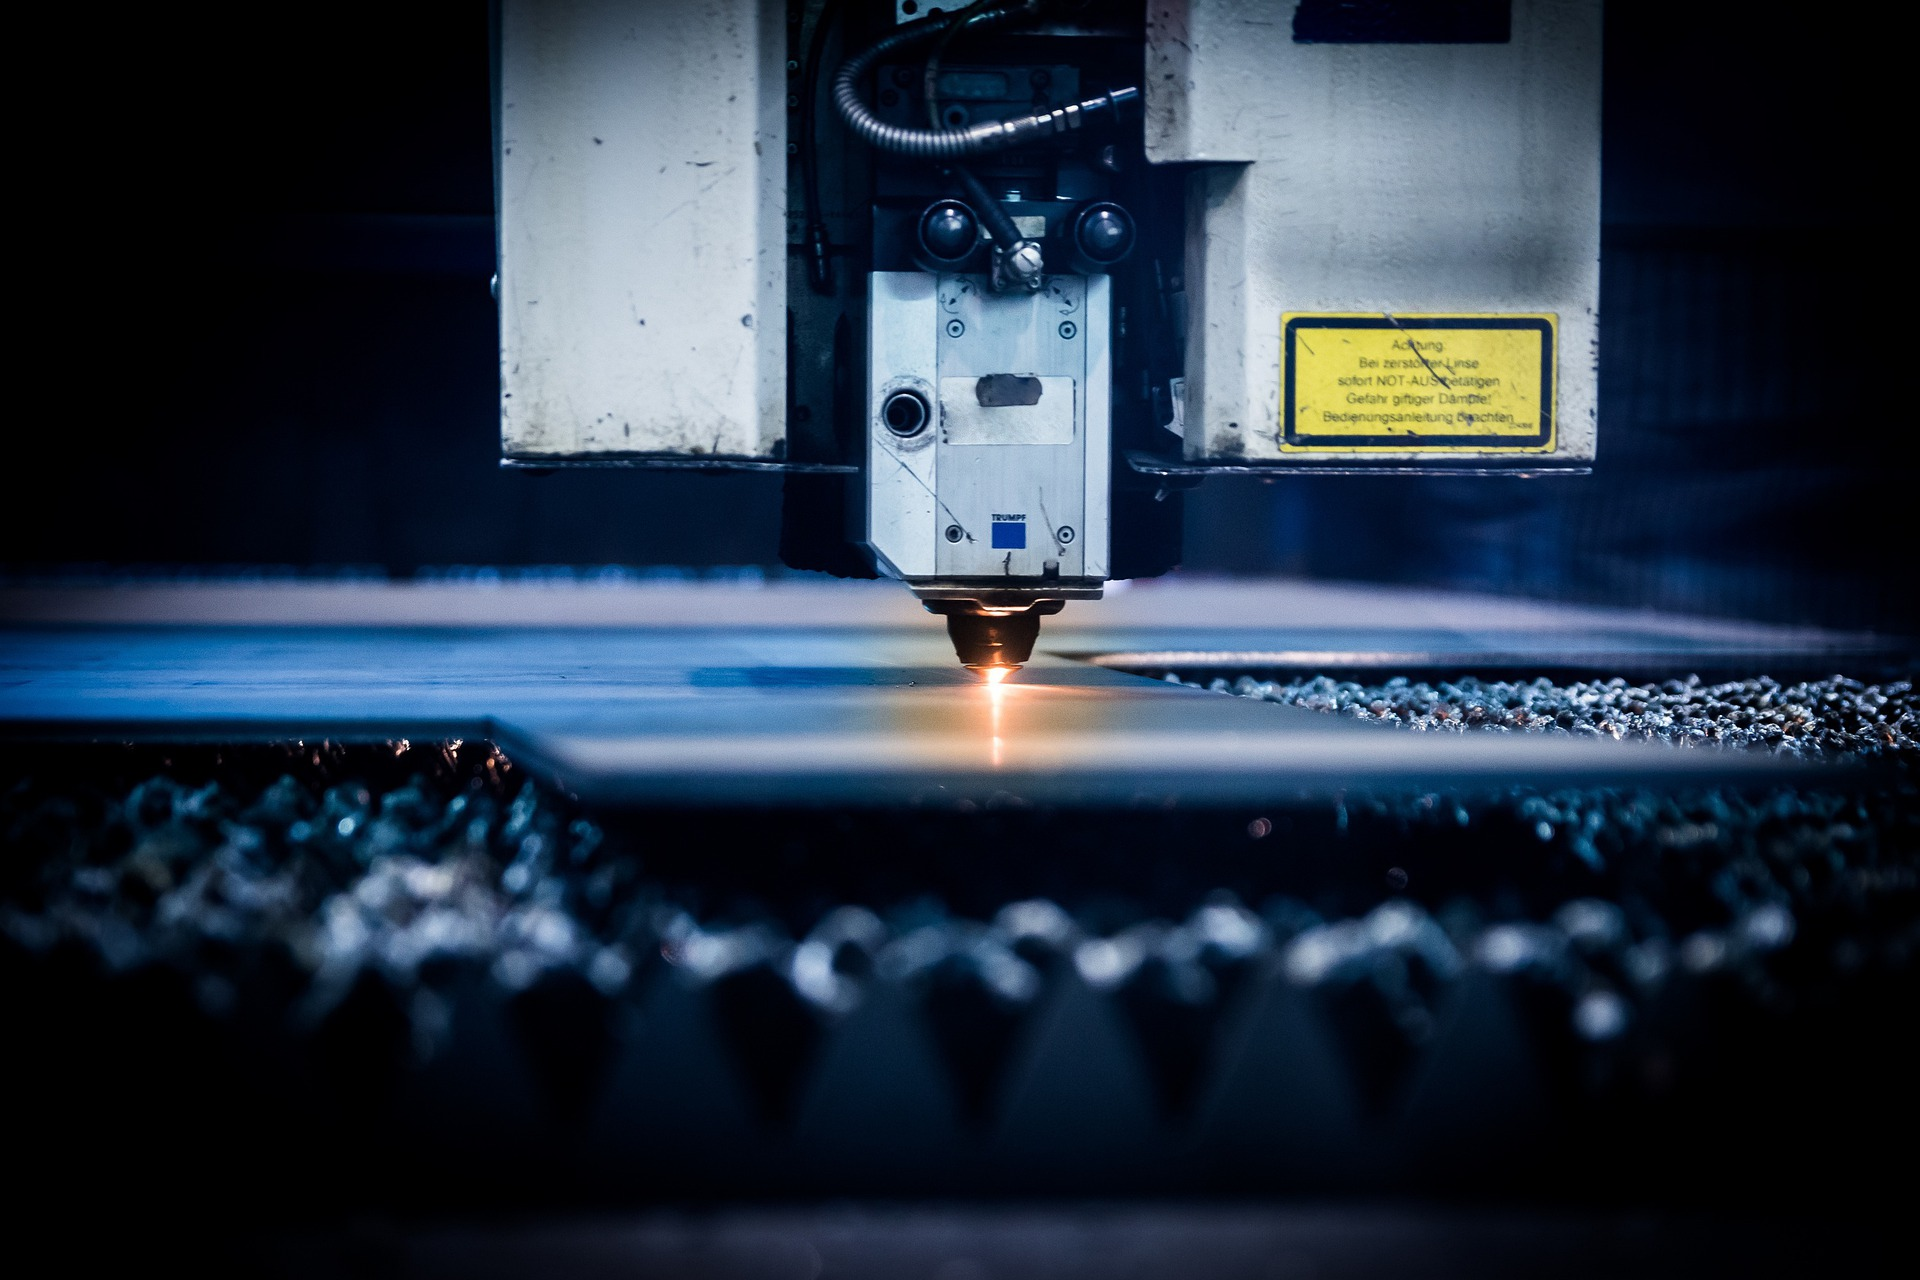
Promień lasera szybko topi powierzchnię, inicjując wydajny proces cięcia przy zastosowaniu zoptymalizowanej optyki, soczewka laserowai procedur cięcia. Korzystanie z nieoptymalnego procesu parametry lub niewłaściwy dobór układu optycznego może mieć wpływ na pracę lasera w litym metalu. Nadmierne odbicie prowadzi do nieefektywność potencjalnych uszkodzeń i cięcia metali odblaskowych w procesie optyki.
Kluczowym etapem cięcia metalu jest faza początkowa. Po wykonaniu cięcia wiązka lasera wnika w stopiony metal. Wszystkie etapy, a zwłaszcza przebijanie, są najważniejsze, ponieważ obróbka laserowa polega na wnikaniu w metal w stanie stałym.
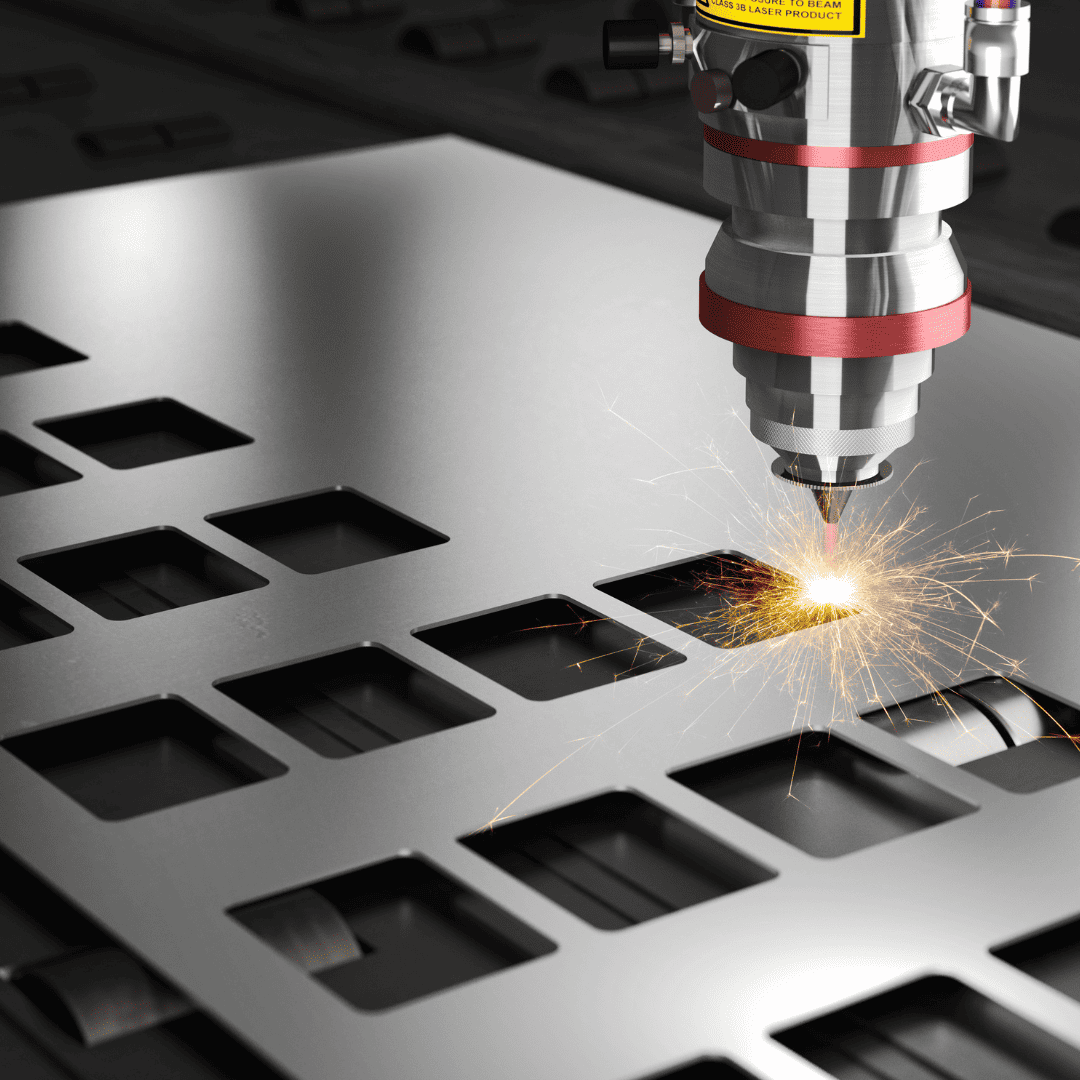
Dlaczego cięcie laserowe metali odblaskowych jest tak trudne?
Zarówno miedź, jak i mosiądz mają niska absorpcja lasera podczerwonego, co utrudnia cięcie metali. Takie metale są dobrze znanymi odbłyśnikami podczerwonego światła laserowego, szczególnie gdy znajdują się w stanie stałym.
Światło lasera podczerwonego umożliwia cięcie materiałów odblaskowych i optymalizację cięcie laserowe proces trudny. Nazywa się to również uszkadzająca wiązka odblaskowaW stanie stałym miedź odbija ponad 95% promieniowania podczerwonego. W związku z tym metale odblaskowe zmniejszają wydajność procesu cięcia laserowego, a prędkość cięcia ulega znacznemu pogorszeniu.
Wraz z nagrzewaniem się metali, współczynnik odbicia światła miedzi i mosiądzu spada. Współczynnik odbicia gwałtownie spada po stopieniu tych metali. W przypadku miedzi, w stanie stopionym, współczynnik ten powinien spaść do 70%. Dlatego cięcie laserowe mosiądzu lub miedzi jest dość trudne.
Jakie materiały nadają się do cięcia laserowego?
Chociaż laser umożliwia cięcie szerokiej gamy materiałów, warto wiedzieć, jakie właściwości poszczególnych materiałów sprawiają, że najlepiej nadają się do cięcia laserowego. Niektóre materiały wymagają szczególnej uwagi podczas cięcia laserowego.
Oto przykłady cięcia laserowego różnych materiałów odblaskowych:
1. Metale
Od stali nierdzewnej do metali nieżelaznych, przecinarki laserowe mogą ciąć wszystko metal Typy. Inne metale odblaskowe są trudniejsze do przecięcia. W takich przypadkach lasery światłowodowe są lepszą opcją.
Grubość metalu może wynosić do 30mmMaksymalna grubość zależy od rodzaju usługi cięcia laserowego lub strumieniem wody. Różni się ona w zależności od mocy lasera i umiejętności operatora maszyny.
2. Drewno
Różne rodzaje drewna, takie jak MDF oraz Sklejka, doskonale nadają się do cięcia. Należy jednak pamiętać, że żywica lub oleje mogą się zapalić podczas cięcia laserowego.
3. Papier i tektura
Papier i karton Doskonale nadają się do cięcia laserowego. Służą do tworzenia misternych, wycinanych laserowo zaproszeń ślubnych.
4. Tworzywa sztuczne
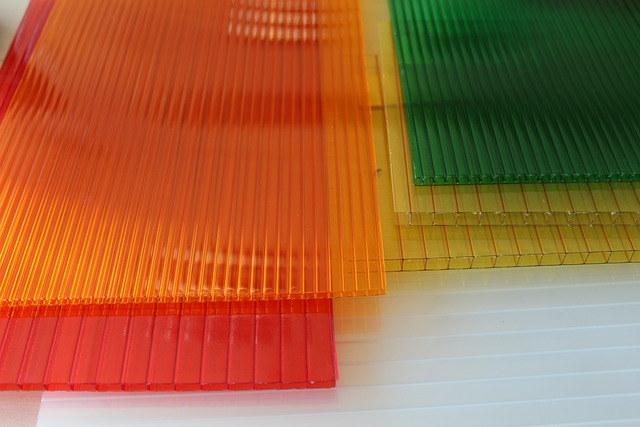
Lucite, PMMA i akryl Wszystkie są wykonane z przezroczystego plastiku. Po cięciu laserowym pozostawiają imponujące wykończenie. Krawędzie tych tworzyw są topione, dzięki czemu wyglądają na wypolerowane.
5. POM
POM to kolejny plastik, który można ciąć laserowo. Jest często używany do produkcji kół zębatych, elementów ślizgowych i instrumentów medycznych.
Jakie materiały nie nadają się do cięcia laserowego?
Chociaż może się wydawać, że lasery mogą ciąć wszystko, w tym metale odblaskowe, wiele materiałów nie nadaje się do cięcia laserowego i strumieniem wody. Najlepiej byłoby nie próbować ciąć różnych tworzyw sztucznych.
Oto lista materiałów nie nadających się do cięcia laserowego:
1. PCV
Cięcie polichlorku winylu (PCW) wytwarza toksyczne opary i kwasy które mogą wyrządzić szkodę operatorowi, maszynie i przecinarce laserowej.
2. Poliwęglan
Poliwęglan o grubości poniżej 1 mm nadaje się do cięcia. Poliwęglany pochłaniają promieniowanie podczerwone wykorzystywane do cięcia materiałów. Należy unikać cięcia laserowego w przypadku grubszych materiałów, ponieważ plamy przebarwień.
3. ABS (akrylonitryl-butadien-styren)
Tworzywo ABS to polimer termoplastyczny stosowany w druku 3D. Gorący promień lasera powoduje odparowywanie materiału. ABS ma tendencję do topienia się, pozostawiając… nie ciąć zgodnie z normą.
4. Styropian i pianka polipropylenowa
Zarówno polistyren, jak i pianka polipropylenowa łatwo się zapalićPonieważ podczas cięcia laserowego wytwarzane jest ciepło w wyniku tarcia, stosowanie PPF jako materiału do cięcia laserowego jest nierozsądne. Cięcie laserowe wiąże się również z innymi problemami; ogień powinien być wystarczający, aby powstrzymać cięcie.
5. Powlekane włókno węglowe
Chociaż można ciąć włókno węglowe, nie wtedy, gdy jest powlekane, próba cięcia powlekanego włókna węglowego spowoduje uwolnienie się powłoki. mieszanina toksycznych oparówGazy te są niebezpieczne w przypadku wdychania przez osobę bez maski oddechowej. Toksyczne opary mogą prowadzić do różnych powikłań płucnych, w tym raka płuc.
6. żywność
Cięcie laserowe nie jest przeznaczone do cięcia mięsa, chleba ani ciasta. Wycinarki laserowe mogą zanieczyszczać żywność szkodliwymi substancjamiChociaż istnieją specjalistyczne lasery do żywności, są one powszechnie używane do etykietowania bezpośredniego. Na przykład, służą do umieszczania informacji o produkcie lub wzorów, aby ograniczyć zużycie opakowań plastikowych.
Metody skutecznego cięcia laserowego materiałów odblaskowych
Przy cięciu laserowym metali odblaskowych, takich jak miedź i mosiądz, należy przestrzegać następujących parametrów:
1. Prędkość cięcia
prędkość cięcia Metoda ta jest zazwyczaj stosowana, gdy materiał znajduje się w najwyższym stanie medytacyjnym przy wysokich poziomach energii wiązki. W razie wątpliwości można zainicjować stabilny proces cięcia w wolniejszym tempie, które proces ten obsługuje. Używając sprzętu tnącego, należy odczekać wystarczająco długo, aby otwór przebił się przez wiązkę, zanim rozpocznie się cięcie.
2. Pozycja
Zestaw pozycja ostrości do powierzchni w celu cięcia i przekłuwania, pamiętając o jakości przycięcia. zmniejsza powierzchnię materiału wchodzącą w interakcję z belką na początkowych etapach. Można zwiększyć gęstość mocy, co spowoduje szybsze topienie się metalu odblaskowego.
3. Ustawienie mocy
Korzystanie z maksymalnego szczytu power w przypadku cięcia i przekłuwania zmniejsza się czas, w którym metale znajdują się w stanie odblaskowym.
4. Gaz tnący
Tlen pod wysokim ciśnieniem jest zazwyczaj używany jako gaz tnący podczas cięcia i przebijania metali odblaskowych, takich jak miedź. Zwiększa to niezawodność procesu. Podczas stosowania tlenu, powstawanie tlenku miedzi zmniejsza współczynnik odbicia.
Wniosek
Aby uzyskać najlepsze efekty cięcia laserowego metalu odblaskowego, warto wybrać nowoczesne maszyny lub technologię lasera światłowodowego. To najnowsza technologia wykorzystująca światło laserowe i systemy dostarczania wiązki laserowej. Głowica laserowa lub wiązka laserowa szybko pokonuje proces cięcia, przyspieszając go. Lasery światłowodowe i wycinarki laserowe światłowodowe są dostępne w wersji do cięcia cienkich arkuszy odblaskowych przy użyciu znacznie większej energii lasera.
Zwiększ wydajność cięcia laserowego dzięki Baison Laser!
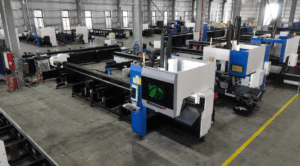
Jesteś gotowy podjąć wyzwanie cięcia laserowego odblaskowych materiałów metalowych? Laser Baison jest tutaj, aby poprowadzić Cię na każdym kroku. Maszyna do cięcia laserowego Baison Posiada stabilną, wydajną i bezpieczną głowicę tnącą, odpowiednią do cięcia grubych i cienkich blach. Skorzystaj z najlepszych wskazówek na naszej stronie internetowej, aby zwiększyć swoją produktywność JUŻ TERAZ!