W ostatnich latach technologia cięcia laserowego zyskała popularność w przemyśle wytwórczym ze względu na swoją wysoką skuteczność, precyzję i wydajność. Producenci wykorzystują obecnie technologię laserową do cięcia i kształtowania większości rodzajów metali, w tym stali miękkiej, stopów aluminium, stali nierdzewnej i ocynkowanej itp.
Spośród innych materiałów, które można ciąć laserem, wyróżniają się blachy i rury ze stali węglowej ze względu na ich szerokie zastosowanie w przemyśle i budownictwie.
Przygotowaliśmy ten kompleksowy przewodnik, aby dostarczyć Ci szczegółowych informacji na temat cięcia laserowego blach ze stali węglowej. Omówimy wszystko, od podstaw technologii cięcia laserowego po czynniki wpływające na jakość krawędzi.
Niezależnie od tego, czy dopiero zaczynasz przygodę z cięciem laserowym, czy chcesz udoskonalić swoje umiejętności, niniejszy przewodnik będzie dla Ciebie cennym źródłem wiedzy w zakresie cięcia stali węglowej.
Czym jest cięcie laserowe?

Jak sama nazwa wskazuje, cięcie laserowe to proces produkcyjny, w którym blacha jest cięta laserowo. W tym procesie metalowy element obrabiany umieszczany jest w laserowej maszynie tnącej, w której wiązka laserowa o wysokiej intensywności topi, odparowuje i tnie materiał.
W porównaniu z konwencjonalnymi metodami cięcia, cięcie laserowe jest niezwykle precyzyjne i umożliwia precyzyjne cięcie wszystkich rodzajów metali, w tym stopów aluminium oraz blach ze stali miękkiej i węglowej. Właśnie dlatego technologia laserowa zyskuje na popularności.
System cięcia laserowego może wykorzystywać technologię światłowodową lub CO2, w zależności od medium użytego do generowania i propagacji lasera światłowodowego. Lasery światłowodowe są bardziej popularne w sektorze cięcia laserowego.
Jakie są cechy stali węglowej?
Stal węglowa to stop żelaza zawierający węgiel jako główny składnik stopowy. Zawartość węgla waha się od 0% do 05%, przy czym wyższy procent oznacza większą twardość i wytrzymałość.
Do najważniejszych właściwości stali węglowej należą: wysoka wytrzymałość na rozciąganie, dobra obrabialność oraz możliwość poddawania jej obróbce cieplnej w celu zwiększenia twardości. Materiał ten jest również stosunkowo łatwy do spawania i formowania w różne kształty, co czyni go wszechstronnym materiałem w produkcji.
Rodzaje stali węglowej powszechnie stosowane w zastosowaniach przemysłowych
W zależności od zawartości węgla, istnieje kilka rodzajów stali węglowej. Do najpopularniejszych stali stosowanych przez producentów należą:
- Stal niskowęglowa Zawiera do 0.30% węgla i jest stosowana w zastosowaniach wymagających dobrej formowalności i spawalności. Ze względu na swoją ciągliwość, ten rodzaj stali jest używany do produkcji rur i zaworów.
- Stal średniowęglowa Zawiera od 0.30% do 0.60% węgla i jest stosowany tam, gdzie wymagana jest wyższa wytrzymałość i odporność na zużycie. Jego typowe zastosowania to części mechaniczne, takie jak wały korbowe i tory kolejowe.
- Stal weglowa z wysoka zawartoscia wegla zawiera od 0.60% do 2.0% węgla i jest stosowany w zastosowaniach wymagających dużej wytrzymałości i twardości, np. w narzędziach tnących i sprężynach.
| Typ stali węglowej | Zawartość węgla | Gatunki przemysłowe | Zastosowania |
| Stal niskowęglowa | % 0.05 -% 0.30 | A36, ASTM 1010, 1020 | Budownictwo, spawanie, obróbka mechaniczna |
| Stal średniowęglowa | % 0.30 -% 0.60 | ASTM A229, 2029 | Przekładnie, wały, osie, części maszyn |
| Stal weglowa z wysoka zawartoscia wegla | % 0.60 -% 2.00 | 1095, A440 | Noże, ostrza, narzędzia tnące, sprężyny, maszyny |
Jak zawartość węgla wpływa na właściwości stali?
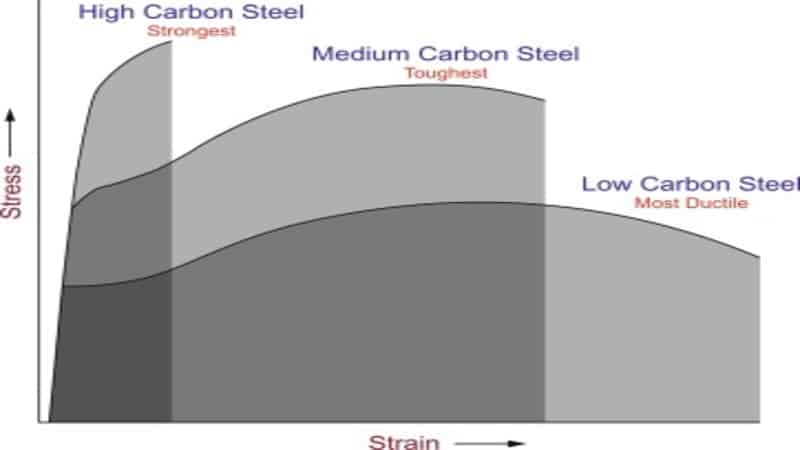
Ponieważ węgiel stanowi główny składnik tego stopu żelaza, ostatecznie wszystkie właściwości mechaniczne od niego zależą. Powyższy wykres zależności naprężenie-odkształcenie ilustruje to zachowanie.
Wraz ze wzrostem zawartości węgla stal staje się twardsza i mocniejsza, ale jednocześnie wzrasta jej kruchość. Co więcej, wysoka zawartość węgla zmniejsza spawalność i ciągliwość stali, utrudniając jej obróbkę.
Z kolei niższa zawartość węgla zwiększa plastyczność stali, ale zmniejsza jej twardość i wytrzymałość. Jednak gdy zawartość węgla mieści się w zakresie mediany, materiał jest najtrudniejszy w obróbce, tzn. charakteryzuje się wysoką wytrzymałością i ciągliwością.
Jak działa cięcie laserowe stali węglowej?
Cięcie laserowe stali węglowej działa na podobnej zasadzie, o której wspominaliśmy wcześniej w części poświęconej cięciu laserowemu. Wiązka lasera uderza w powierzchnię stali węglowej i nagrzewa materiał do punktu, w którym topi się i odparowuje, tworząc wąskie, czyste cięcie.
Proces cięcia jest sterowany z wysoką precyzją za pomocą oprogramowania CAD, co umożliwia łatwe cięcie skomplikowanych i złożonych kształtów. Typ i moc lasera zależą od grubości ciętej blachy.
Czynniki wpływające na jakość cięcia laserowego blach i rur ze stali węglowej
Na jakość cięcia laserowego wpływa wiele czynników. Do najważniejszych, które należy kontrolować, należą:
Grubość materiału i średnica rury:
Grubość blachy i średnica rury to główne czynniki wpływające na jakość cięcia. Grubsze materiały wymagają większej mocy lasera i wolniejszego posuwu, podczas gdy cieńsze materiały wymagają mniejszej mocy i szybszego posuwu.
Ponadto, lasery światłowodowe mają ograniczenia dotyczące grubości. Większość z nich może ciąć rury o grubości ścianki do 2.75 cala (XNUMX cm). To samo dotyczy średnicy rur. Nasza laserowa maszyna do cięcia rur światłowodowych może ciąć… średnica rury 19.69 cala.
Moc lasera:
Moc lasera określa intensywność wiązki i może wpływać na jakość cięcia. Większa moc lasera pozwala na szybsze cięcie i zapewnia lepszą jakość krawędzi. Może się jednak okazać nieodpowiednia, jeśli grubość blachy przekracza określoną wartość.
Szybkość podawania:
Prędkość posuwu to prędkość lasera przesuwającego się po materiale. Może ona wpływać na jakość cięcia poprzez kontrolowanie ilości generowanego ciepła. Wyższe prędkości posuwu mogą skutkować szybszym cięciem, ale mogą również obniżyć jakość cięcia.
Skupiać:
Skupienie wiązki lasera może wpłynąć na jakość cięcia. Prawidłowo skupiona wiązka zapewni czyste, precyzyjne i równe cięcie, natomiast nieskupiona wiązka może skutkować szerszą szczeliną i niższą jakością krawędzi.
Wybór gazu:
Tlen, azot i sprężone powietrze są powszechnie używane jako gazy wspomagające do laserowego cięcia stali węglowej. Jednak odpowiedni gaz dobierany jest w zależności od grubości materiału i rodzaju stali węglowej. Zazwyczaj do laserowego cięcia stali miękkiej stosuje się tlen.
Ciśnienie powietrza:
Ciśnienie powietrza używanego do dostarczania gazu wspomagającego również wpływa na cięcie laserowe. Zbyt duże ciśnienie może spowodować odkształcenie lub utlenianie materiału, a zbyt niskie – niepełne cięcie lub słabą jakość krawędzi.
Jakie są zalety cięcia laserowego stali węglowej?
Cięcie laserowe to zaawansowany proces, który oferuje wiele zalet w porównaniu z tradycyjnymi metodami cięcia. Oto niektóre z najważniejszych:
- Cięcie laserowe zapewnia precyzyjne cięcia z zachowaniem ścisłych tolerancji, co pozwala na tworzenie skomplikowanych kształtów i wzorów.
- Jest to szybka metoda cięcia, która umożliwia szybkie i wydajne cięcie grubych materiałów.
- Za pomocą maszyny do cięcia laserem światłowodowym możemy ciąć szeroką gamę materiałów, w tym stal węglową, stal nierdzewną, aluminium i tworzywa sztuczne.
- Skoncentrowane cięcie laserowe zapewnia czyste, gładkie krawędzie, które wymagają minimalnego wykończenia. Tym samym zmniejsza się potrzeba dodatkowej obróbki.
- Ponieważ wiązka lasera jest skierowana ostro w stronę obszaru docelowego, podczas procesu cięcia powstaje niewielka ilość odpadów. To dodatkowo obniża koszty materiałów i poprawia wydajność.
- Cięcie laserowe można w pełni zautomatyzować, co pozwala ograniczyć koszty pracy i zwiększyć wydajność.
- Pomimo początkowej inwestycji w sprzęt, cięcie laserem światłowodowym może być opłacalne w dłuższej perspektywie ze względu na precyzję, szybkość i mniejsze ilości odpadów
- Przecinarki laserowe nie wydzielają znaczących oparów ani spalin, co sprawia, że jest to metoda cięcia bardziej przyjazna dla środowiska w porównaniu z tradycyjnymi metodami.
- Maszyny do cięcia laserowego generują minimalny hałas i wibracje, co zmniejsza ryzyko wystąpienia urazów i zmęczenia pracowników.
Typowe problemy występujące podczas procesu cięcia laserowego
Cięcie laserowe nie zawsze daje idealne rezultaty, tak jak inne procesy produkcyjne. Czasami mogą wystąpić pewne problemy, skutkujące defektami w blasze.
Oto lista typowych problemów, z którymi możesz się spotkać podczas cięcia laserowego:
Szerokie nacięcie u dołu
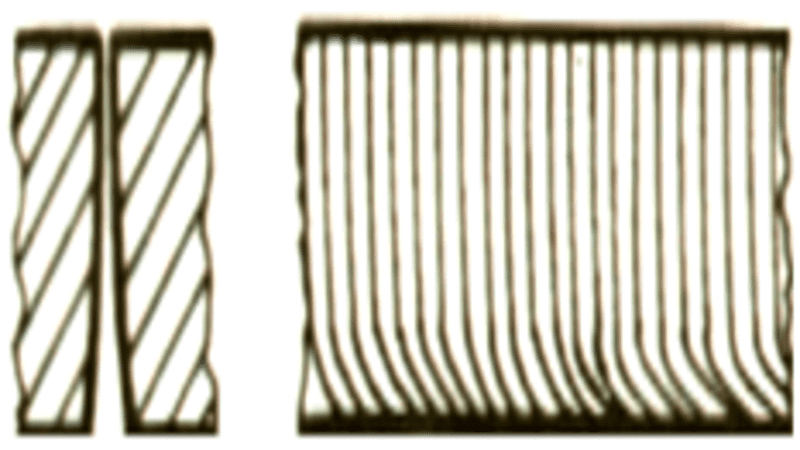
W niektórych przypadkach można zaobserwować, że wykonane nacięcie jest szersze, a linia trakcji przesunięta (patrz powyższy rysunek). W takim przypadku moc lasera i ciśnienie powietrza są ustawione zbyt nisko lub prędkość posuwu i ostrość są ustawione zbyt wysoko. Aby rozwiązać problem, zresetuj te parametry.
Kapiący zadzior z dolnej powierzchni
Przy wysokich ustawieniach prędkości posuwu i ostrości, powierzchnia blachy stalowej będzie zadziorna, niczym ślimak. Zauważysz, że materiał spływa po dolnej powierzchni. Możesz rozważyć zwiększenie ostrości i prędkości posuwu, aby rozwiązać ten problem.

Zdejmowana jest tylko górna część blachy
Jeśli parametry nie zostaną dobrane odpowiednio do grubości blachy, cięcie nie zostanie wykonane prawidłowo, co doprowadzi do niepełnego cięcia. W takim przypadku należy zmniejszyć prędkość posuwu i zwiększyć moc lasera.

Cięcie daje szorstką powierzchnię
W niektórych przypadkach uzyskana powierzchnia nie jest precyzyjna. Może to wynikać z wielu przyczyn, takich jak uszkodzona dysza, wysokie ciśnienie powietrza lub słaba jakość wykończenia powierzchni blachy. Aby rozwiązać ten problem, można spróbować zmniejszyć ciśnienie powietrza, wymienić dyszę lub wyczyścić powierzchnię metalu.

Jak przygotować blachy i rury ze stali węglowej do cięcia laserowego?
Oto przewodnik krok po kroku, jak przygotować blachy ze stali węglowej i rury miedziane do cięcia laserowego:
Krok 1: Wyczyść materiał
Połóż blachę w bezpiecznym miejscu i usuń z powierzchni wszelkie zabrudzenia, olej i inne zanieczyszczenia. W tym celu możesz użyć rozpuszczalnika lub odtłuszczacza.
Krok 2: Usuń powłoki powierzchniowe
Jeśli na blasze znajdują się jakiekolwiek powłoki, na przykład farba lub rdza, należy je usunąć przed cięciem laserowym. Powłoki te można usunąć za pomocą chemicznego środka do usuwania powłok lub metodami mechanicznymi, takimi jak szlifowanie lub piaskowanie.
Krok 3: Spłaszcz materiał
Blacha musi być płaska, aby laser precyzyjnie trafił. Dlatego ważne jest, aby upewnić się, że materiał jest płaski i nie ma żadnych odkształceń ani zniekształceń. Można to osiągnąć za pomocą wałka. Ten krok nie dotyczy metalowej rury, ale należy upewnić się, że jest płaska.
Krok 4: Zabezpiecz materiał:
Gdy metalowa płyta lub rura jest oczyszczona i gotowa do pracy, należy przymocować ją do stołu roboczego, aby ograniczyć jej ruch podczas cięcia. Można użyć zacisków lub magnesów, w zależności od tego, co jest zamontowane w maszynie.
Zastosowania cięcia laserowego stali węglowej
Cięcie laserowe służy do cięcia stali węglowej, która jest szeroko stosowana w wielu gałęziach przemysłu, od lotnictwa i motoryzacji po budownictwo i reklamę. W tabeli 2 przedstawiono zastosowania cięcia laserowego w różnych branżach.
| Przemysłowe | Zastosowania |
| Lotnictwo | Blachy, rury i elementy kompozytowe |
| Motoryzacja | Układy wydechowe, panele nadwozia, ramy |
| Budownictwo | Blachy, rury i belki stalowe do budynków, mostów, tuneli |
| Wartość energetyczna | Wymienniki ciepła, turbiny, rurociągi |
| Urządzenia medyczne | Instrumenty chirurgiczne, implanty, sprzęt diagnostyczny |
| Oznakowanie | Cięcie i grawerowanie metalu na szyldach i wyświetlaczach |
| Olej i gaz | Komponenty do platform wiertniczych, rurociągów i zbiorników magazynowych |
| Rolnictwo | Komponenty do maszyn i urządzeń rolniczych |
| Obróbka metali | Cięcie, wiercenie, spawanie i kształtowanie metalu do różnych zastosowań przemysłowych |
| Okrętownictwo | Komponenty do statków i łodzi |
Wysokiej jakości przecinarki laserowe do cięcia stali węglowej
Jakość urządzenia do cięcia laserowego może odgrywać decydującą rolę w osiągnięciu pożądanych rezultatów podczas cięcia blach i rur ze stali węglowej.
W Baison Laser opracowujemy wysokiej jakości maszyny do cięcia laserowego, które precyzyjnie wycinają blachy i rury. Nawet nasze cięcie laserowe blachy dla początkujących Maszyna ma dokładność pozycjonowania ±0.05mm/m.
Podobnie mamy maszyny do cięcia rur laseremktóre umożliwiają cięcie rur o dowolnej długości i dużych średnicach z dużą dokładnością.

Jak uzyskać idealne cięcia za pomocą plotera laserowego?
Aby w pełni wykorzystać zalety cięcia laserowego, należy przestrzegać następujących instrukcji:
Przygotuj materiał
Wiązka lasera uderza w blachę, aby ją przeciąć. Jeśli więc sam element obrabiany ma słabą powierzchnię, laser nie będzie ciąć wydajnie, co spowoduje chropowatą powierzchnię. Dlatego konieczne jest przygotowanie materiału przed cięciem.
Wybierz odpowiedni gaz wspomagający:
Wybór gazu wspomagającego może wpłynąć na jakość cięcia i szybkość procesu. Tlen jest często używany do grubszych materiałów, a azot do cieńszych.
Zoptymalizuj ścieżkę cięcia:
Użyj oprogramowania do optymalizacji ścieżki cięcia, uwzględniając kształt i grubość materiału. Może to pomóc zminimalizować liczbę cięć i zmniejszyć ilość odpadów.
Upewnij się, że ustawienia maszyny są prawidłowe:
Po wykonaniu wszystkich czynności przygotowawczych i czyszczeniu należy ustawić moc, prędkość i ostrość lasera odpowiednio do ciętego materiału. Można to zrobić za pomocą panelu sterowania lub oprogramowania urządzenia lub systemu.
Wniosek
Cięcie laserowe to wysoce efektywna metoda cięcia blach i rur ze stali węglowej. Chociaż metoda ta wydaje się skomplikowana, wierzymy, że ten przewodnik pomoże Ci zrozumieć podstawy cięcia laserowego. Optymalizując proces cięcia laserowego, należy wziąć pod uwagę takie czynniki, jak grubość materiału, moc lasera, prędkość posuwu, ogniskowanie i ciśnienie powietrza.
Laser Baisona jest jednym z pionierskich producentów wycinarki laseroweOpracowaliśmy gamę maszyn do cięcia laserem światłowodowym, które umożliwiają cięcie dowolnych blach i rur.
Jeśli szukasz kompleksowego rozwiązania dla swoich potrzeb w zakresie cięcia, możesz przetestować nasze produkty. Skontaktuj się z nami już teraz, aby uzyskać wycenę lub dostosowaną do Twoich potrzeb pomoc od naszych ekspertów.