Cięcie laserowe pojawiło się na rynku dwie dekady temu i już teraz jest uznawane za najnowocześniejszą technologię, która zrewolucjonizowała cięcie materiałów w wielu branżach. To fascynująca technologia, która stale się rozwija. Poznanie parametrów wpływających na optymalną pracę jest niezbędne do lepszego zrozumienia jej zastosowań.
Ten szczegółowy przewodnik przeprowadzi Cię przez wszystkie kluczowe parametry systemu laserowego i ich znaczenie w obróbce maszynowej. Pokażemy Ci również, jak zoptymalizować każdy parametr z korzyścią dla Ciebie i zwiększyć skalę Twojej firmy.
Co to jest cięcie laserowe?
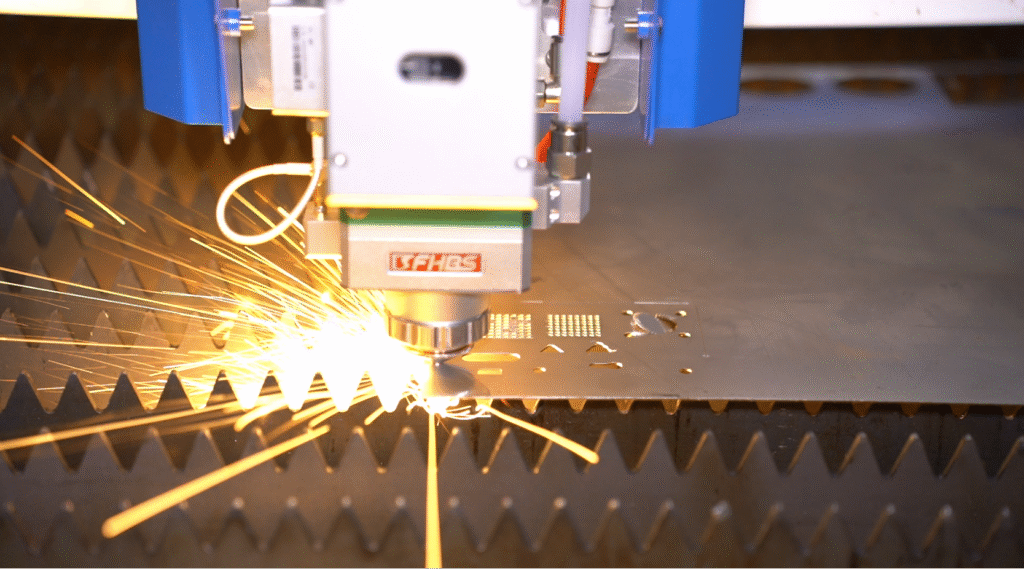
Cięcie laserowe to najnowsza i najpowszechniejsza technologia cięcia. Wykorzystuje ona high-power, skupiona wiązka lasera cięcie materiału poprzez stopienie i odparowanie go na krawędzi cięcia. Powstałe pozostałości są albo zdmuchiwane za pomocą gaz odrzutowy w trakcie procesu lub obrabiane maszynowo i czyszczone po operacji.
Cięcie laserowe jest obecnie wiodącym procesem w wielu procesach produkcji przemysłowej ze względu na swoje doskonała wydajność, Opłacalność, dokładne wynikii zdolność do przetwarzania różnych materiały o różnej grubości.
Istnieją trzy główne typy cięcia laserowego: Laser CO2, laser neodymowy (Nd) i neodymowo-ytrowo-aluminiowo-granatowy (laser Nd:YAG) oraz Cięcie laserem światłowodowymW miarę postępu technologicznego cięcie laserowe dorównuje w wielu aspektach cięciu plazmowemu.
Jakie są parametry cięcia laserowego?
Jak w przypadku każdej technologii, zrozumienie i ustawienie parametrów ma kluczowe znaczenie dla określenia jakości produktu. Aby technologia cięcia laserowego mogła przetwarzać projekty o różnym stopniu złożoności, jej możliwości cięcia muszą być wystarczająco elastyczne. Właśnie tutaj parametry odgrywają rolę. Dostosowywanie i optymalizacja parametrów otwiera drzwi do tysięcy zastosowań w… wojsko, medyczny, inne branże.
Parametry lasera obejmują: jakość cięcia laserowego, polaryzacja wiązki, długość fali, moc i intensywność, prędkość cięcia, gaz przetwórczy, punkt centralny i specyfikacje materiałów.
Znaczenie parametrów cięcia laserowego
Cięcie laserowe opiera się na optymalizacji kilku parametry, które bezpośrednio lub pośrednio wpływają na jakość produktu, ostatecznie przyczyniając się do zysków w przedsiębiorstwie.
W fabryce odnotowano 22% wskaźnik braków i 35% spadek wydajności przez dwa kolejne dni podczas cięcia stali nierdzewnej o grubości 6 mm laserem o mocy 3 kW. Problem wynikał głównie z niskiego ciśnienia gazu pomocniczego (azot 1.6 MPa), nadmierne skupienie na negatywach (-0.5mm) i nieodpowiedni rozmiar dyszy (φ2.0). Po optymalizacji wskaźnik złomu spadł do 1.8%, prędkość cięcia zwiększenie o 55% do 1.7 m/min, a zużycie azotu spadło o 18%. Ostateczna jakość powierzchni cięcia została przywrócona do gładkiego, srebrzysto-białego wykończenia, a produkcja została ukończona zgodnie z harmonogramem.
Mówiąc prościej, parametry cięcia laserowego są istotne dla określenia jakości cięcia. Definiują one obrabiany materiał. życie materiału oraz wydajność cięcia w danej aplikacji. Parametry można regulować podczas pracy z różnymi materiałami i różnymi projektami. Zatem parametry maszyny ostatecznie określają, jakie materiały może przetwarzać i do jakiego poziomu precyzja oraz precyzja.
Przyjrzyjmy się najważniejszym parametrom decydującym o jakości krawędzi cięcia i rozmiar szczeliny (szerokość rowka lub szczeliny powstałej podczas cięcia) obrabianego materiału.
7 kluczowych parametrów cięcia laserowego
Najpierw omówimy parametry belki które dotyczą właściwości wiązki laserowej, takich jak typ wiązki, długość fali, polaryzacja wiązki oraz moc i natężenie wiązki.
Po drugie, przejdziemy do parametry procesu Obejmują one prędkość cięcia, ogniskową, położenie ogniska względem powierzchni, gaz wspomagający i ciśnienie gazu. Możemy dostosować parametry procesu, aby uzyskać pożądaną jakość cięcia.
1. Długość fali lasera
Trzy typy cięcia laserowego – lasery CO2, kryształowe i światłowodowe – wykorzystują różne materiały bazowe, aby wytwarzać lasery o różnych długościach fal.
Każdy materiał pochłania i odbija inaczej długości falDlatego wybór właściwego lasera do danego przedmiotu obrabianego jest pierwszym, kluczowym krokiem.
Cięcie laserem CO2: W Przecinarka laserowa CO2Prąd elektryczny przepływa przez komorę gazową wypełnioną dwutlenkiem węgla, helem, wodorem i azotem. Lustro na końcu tej rurki skupia wiązki laserowe w jednym punkcie. Lasery CO2 mieszczą się w zakresie „podczerwieni”, czyli niewidzialnym, w widmie długości fal (0.6 µm).
W temperaturze pokojowej długie fale podczerwone, takie jak lasery CO2, odbijają się od błyszczących powierzchni aluminium, złota, srebra i miedzi. Stal może natomiast absorbować do 10% energii lasera. Cięcie laserem CO2 nie nadaje się do cięcia powierzchni odblaskowych i przewodzących, ale doskonale sprawdza się w przypadku materiałów izolacyjnych, takich jak: drewno, papier i tworzywa sztuczne.
Cięcie laserowe kryształów: Neodym-Ytr-Aluminium-Granat (Nd: TAK) wiązki laserowe leżą na krótszym zakresie promieniowania podczerwonego (1.06μm) które lepiej absorbują światło w metalach odblaskowych. Lasery Nd:YAG dużej mocy mogą ciąć powierzchnie metalowe i niemetalowe, a w niektórych przypadkach nawet obrabiać ceramikę.
Jedną rzeczą, którą należy zrozumieć, jest to, że Lasery CO2 oraz Lasery Nd:YAG Przy dużej intensywności mocy mogą one pokonać odblaskowość i przetwarzać szerszy zakres materiałów. Można to również osiągnąć poprzez zmianę parametrów zewnętrznych, takich jak podgrzanie ciętego materiału.
Cięcie laserem światłowodowym: Lasery światłowodowe pochodzą ze szkła kwarcowego i metali ziem rzadkich. Przy długości fali 1.064μmLasery światłowodowe charakteryzują się znacznie większą mocą wiązki i wąską średnicą ogniska, co czyni je pod wieloma względami lepszymi od wiązek CO2 i wiązek kryształowych. maszyna do cięcia laserem fiber jest wszechstronny i może obsługiwać metale, niemetale, szkło i inne materiały izolacyjne. Oferuje również rozwiązania dla metale odblaskowe.
2. Moc i intensywność lasera
moc lasera i intensywność lasera są często używane razem, a czasem zamiennie, ale oznaczają różne rzeczy.
Ilość energii emitowanej na sekundę nazywana jest mocą lasera. Natomiast intensywność lasera to moc podzielona przez jednostkę powierzchni materiału. Nie należy mylić wiązki o dużej mocy z wiązką o dużej intensywności. Intensywność zależy od szerokości ogniska –Im węższa wiązka lasera, tym większa intensywność lasera.
Wiązki laserowe o niskiej mocy odbijają się od powierzchni metali. W przypadku grubszych materiałów potrzebne są wiązki o dużej mocy, które mogą wnikać głębiej i szybciej.

Silna wiązka laserowa skierowana ostro do małej, skupionej średnicy doskonale nadaje się do uzyskania wysokiej jakości krawędź cięcia oraz mała szerokość nacięciaPonadto laser o wysokiej intensywności szybko nagrzewa niewielki obszar, zmniejsza powstawanie zadziorówi zwiększa prędkość cięcia, nie pozostawiając czasu na stopienie się materiału na krawędziach i utworzenie żużlu (resztkowego, ponownie zestalonego metalu, który nie został całkowicie usunięty z nacięcia).
Podobnie jak wiązki o dużej mocy, wiązki o dużej intensywności umożliwiają efektywniejsze cięcie grubszych materiałów niż wiązki o małej intensywności.
Należy pamiętać, że moc i intensywność wiązki należy optymalizować w zależności od temperatury topnienia i grubość materiału przetwarzanegoNa przykład bardzo duża moc wiązki może spowodować zwiększone rozpraszanie ciepła wokół krawędzi cięcia i w konsekwencji większa szerokość nacięcia.
3. Polaryzacja wiązki
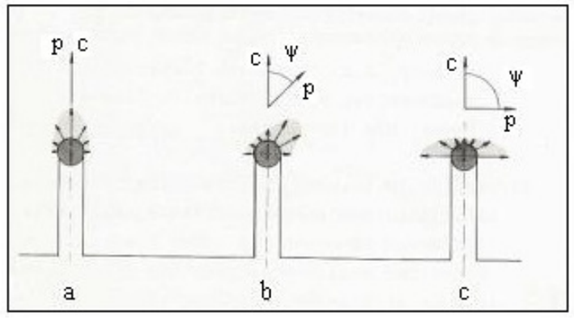
Współczynnik odbicia światła laserowego na stopionej powierzchni ciętego materiału zależy od polaryzacja wiązki, która jest orientacją pola elektrycznego względem kierunku propagacji.
W zależności od orientacji pola, wyróżnia się polaryzację płaską, kołową, eliptyczną i losową. Każda z nich jest zaabsorbowany oraz odbite inaczej powierzchnia. Polaryzacja kołowa skutkuje jednolitą szerokością szczeliny, w przeciwieństwie do polaryzacji eliptycznej lub liniowej, która powoduje zmiany nachylenia szczeliny.
Polaryzacja wiązki wpływa na jakość szczeliny cięcia, w zależności od powierzchnia polaryzacyjna oraz kierunek cięcia. Możesz to lepiej zrozumieć na poniższym rysunku. Otrzymujemy mniejsza szerokość nacięcia gdy cięcie odbywa się w kierunku polaryzacji (a), w porównaniu do cięcia pod kątem 90 stopni do polaryzacji (c).
4. Położenie ogniskowe względem powierzchni przedmiotu obrabianego
ustawienie ogniskowe (nazywany również offsetem Z) pozwala na maksymalne wykorzystanie mocy lasera do cięcia materiału. Jeśli ogniskowa jest zbyt niska lub zbyt wysoka, nie przetnie materiału skutecznie z powodu dotychczasowy zmniejszenie gęstości energii. A jeśli wiązka nie będzie skupiona, nie przetnie niczego.
Najlepiej, aby punkt skupienia znajdował się w środku grubości materiału, aby laser nie tworzył stożkowa krawędź cięcia i nierównomiernie przeciąć obrabiany przedmiot od góry do dołu. Jednak w innych zastosowaniach, np. grawerowaniu laserowym, może zaistnieć konieczność zwiększenia lub zmniejszenia położenia ogniskowej.
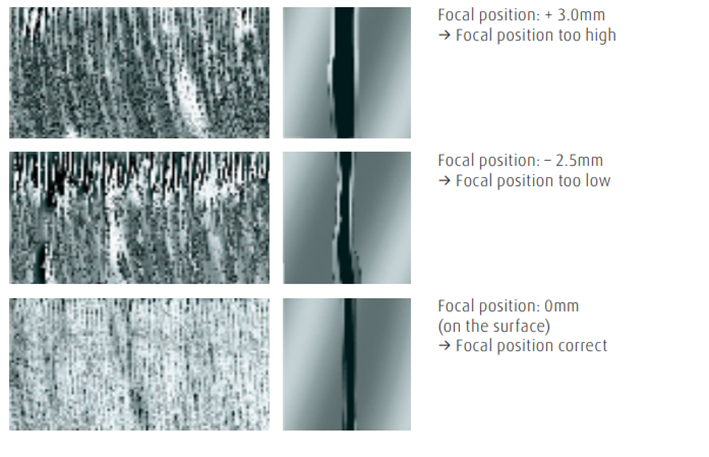
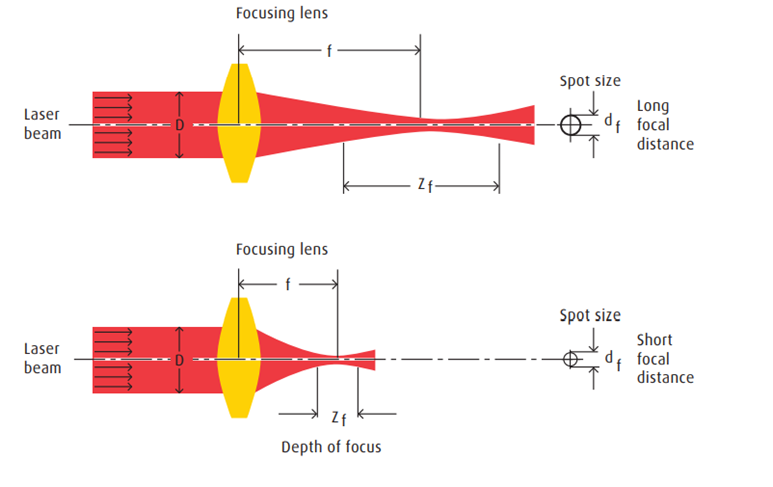
Ogniskową określa się według grubość materiału. Krótka ogniskowa dla cienkiego przedmiotu obrabianego (mniej niż 4mm) skutecznie i równomiernie tnie materiał. W przypadku grubszych materiałów potrzebna jest dłuższa ogniskowa i większa głębokość ogniskowej, aby wniknąć głęboko w materiał i uzyskać równomierną krawędź cięcia.
Krótsza ogniskowa skutkuje mniejszym rozmiarem plamki i głębokością ogniskową. Chociaż dłuższa ogniskowa oznacza nieco większy rozmiar plamki i większą głębię ostrości, obecnie nowsze technologie pozwalają nam zachować mały rozmiar plamki przy jednoczesnym zwiększeniu ogniskowej.
Zasadniczo położenie ogniska powinno być stałe przez cały czas obróbki materiału.
Pozycja ogniska zależy również od kształtu wiązki laserowej, trybu, zanieczyszczeń na soczewce i temperatury wody chłodzącej. Wszystkie te parametry określić jakość finalnego wyciętego elementu.
5. Prędkość cięcia laserowego
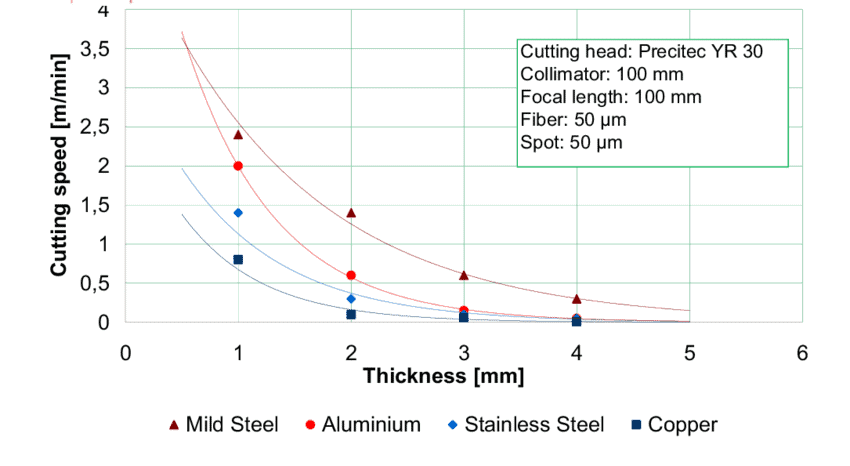
prędkość cięcia jest kolejnym ważnym parametrem lasera i jest optymalizowany w zależności od grubości obrabianego przedmiotu.
Prędkość skrawania jest związana z straty energii podczas procesu. Większa prędkość oznacza mniejsze straty energii i bardziej efektywną pracę. Niska prędkość prowadzi do większych strat energii i w efekcie do nieefektywnego postępowania.
Patrz: rysunek poniżej, aby lepiej zrozumieć, jak zmienia się prędkość skrawania wraz z grubość materiału.
Niska prędkość cięcia powoduje żużel oraz spalanie materiału, w wyniku czego większa strefa wpływu ciepła (HAZ)Dla porównania, wysoka prędkość cięcia może powodować powstawanie prążków na krawędzi skrawającej. Najlepiej znaleźć idealną równowagę między prędkością cięcia a mocą lasera, aby móc obrabiać konkretny materiał.
6. Gazy wspomagające i ciśnienie gazu.
gaz wspomagającystosowany w cięciu laserowym odgrywa kluczową rolę w usuwaniu żużla z nacięcia i znacząco wpływa prędkość cięcia, jakość krawędzi, żywotność soczewki laserowejOgólnie rzecz biorąc, prędkość cięcia jest wprost proporcjonalna do mocy lasera; wyniki wyższej mocy lasera in szybsze prędkości cięcia, i wzajemnie.
Głównym celem gazu wspomagającego jest usunięcie stopiony metal z krawędzi oraz chronić elementy optyczne przed uszkodzeniami podczas przetwarzania. Gaz chłodzi również materiał, zapobiegając powiększaniu się strefy HAZ.
Azot, argon, sprężone powietrze i tlen to najbardziejtypowe rodzaje gazów wspomagającychKażdy typ ma swoje zalety, wady i zastosowania. Wybór gazu i ciśnienia ostatecznie decyduje o jakości ciętych krawędzi.
Azot (obojętny) Gaz jest zazwyczaj stosowany do obróbki stali nierdzewnych, stopów aluminium i niklu oraz stali wysokostopowych. Azot pod wyższym ciśnieniem zapewnia dodatkowe wsparcie mechaniczne, usuwając resztki stopionego materiału z powierzchni.
Tlen jest aktywnym gazem, który rozpoczyna reakcja egzotermiczna i pomaga ciąć grubsze materiały. Cięcie tlenowe tworzy warstwę utleniającą w stali miękkiej i węglowej, co jest zarówno korzystne, jak i niekorzystne dla obrabianego przedmiotu. Korzystne w tym sensie, że tlenki…zwiększyć szybkość wchłaniania oraz szybciej stopić materiał, wspomagając prędkość cięcia. I złe w tym sensie, że warstwy tlenków tworzą defekty i wpływają na obróbkę końcową materiału.
Chcesz dowiedzieć się więcej na temat wyboru azotu lub tlenu? Przeczytaj nasz post.
Sprężone powietrze jest najtańszym wyborem spośród wszystkich gazów wspomagających, ale jego zastosowanie jest ograniczone.
7. Średnica dyszy i odległość od dyszy
dysza przenosi gaz wspomagający i jest współosiowy z Wiązka laserowa. Jest odpowiedzialny za dostarczanie gazu wspomagającego do obszaru cięcia i stabilizację ciśnienia na powierzchni, aby zminimalizować rozpryskiwanie stopionego metaluŚrednica dyszy to ważny parametr, który należy dobrać w zależności od rodzaju i grubości materiału.
Odległość od dyszy to odległość między dyszą a przedmiotem obrabianym. Określa ona schemat przepływu gazu, a ostatecznie jakość cięcia. Duże odległości od dyszy często powodują duże turbulencje i wahania ciśnienia. Zaleca się zachowanie odległości od dyszy do przedmiotu obrabianego. nie większe niż 1 mm. Ponadto odległość powinna być mniejsza od średnicy dyszy.
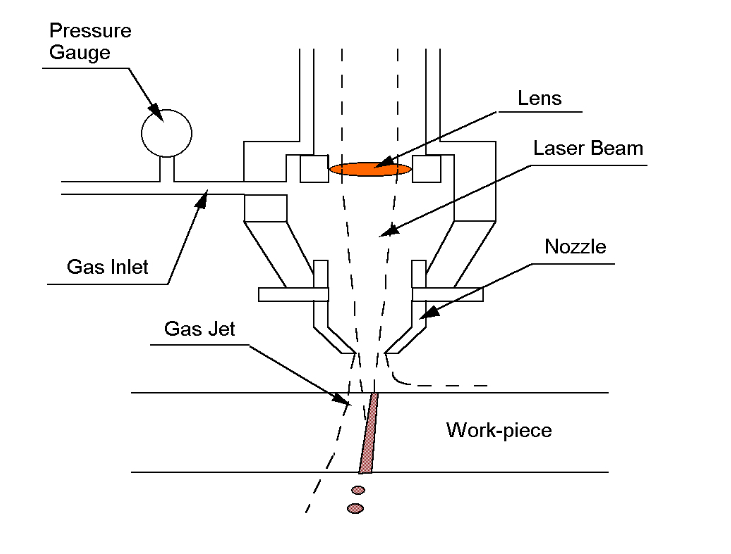
Niewspółosiowość dyszy może powodować niepożądane wady, oparzenia i żużel Może to negatywnie wpłynąć na jakość cięcia. Konieczne jest dokładne wyrównanie średnicy dyszy z wiązką lasera, aby uniknąć kierunkowego przepływu gazu po powierzchni materiału.
Jakość cięcia laserowego zależy od równowagi systemu parametry rdzeniowe takie jak moc, ostrość, prędkość, gaz i dysza. długość fali lasera określa podstawowa szybkość wchłaniania, wymagające dostosowania do materiału poprzez inne parametry. Zapotrzebowanie na energię precyzyjne dopasowanie aby uniknąć szorstkiej powierzchni cięcia; pozycja ostrości jest kluczowa: negatywne skupienie (-0.1 do -0.5 mm) nadaje się do cięcia stali nierdzewnej azotem, przy czym ogniskowanie dodatnie (+0.2 do +1 mm) jest stosowana do cięcia tlenowego stali węglowej.
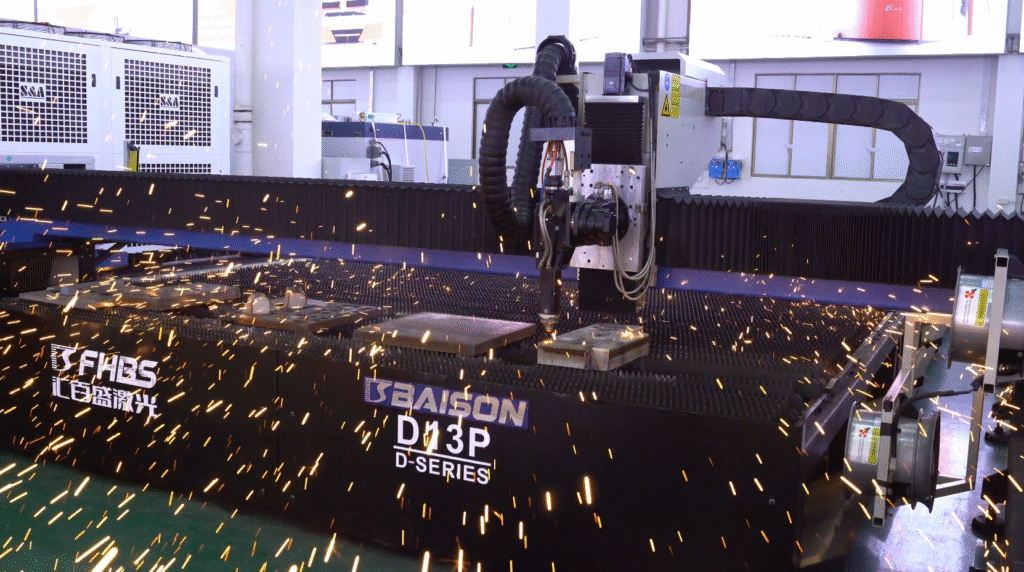
Prędkość cięcia musi być skoordynowana z natężeniem przepływu gazu, aby kontrolować ilość ciepła dopływającego i zapobiegać tworzeniu się żużlu. Do gazów pomocniczych, takich jak te używane do cięcia stali nierdzewnej, wymagany jest azot pod wysokim ciśnieniem, a średnica, współosiowość i wysokość dyszy muszą być… wspólnie zapewniają stabilny przepływ powietrza oraz jakość cięciaParametry te są ze sobą powiązane i wspólnie decydują wydajność cięcia i skończył jakość produktu.
Jak ustawia się parametry w maszynie do cięcia laserowego?
Wiele najnowszych maszyn do cięcia laserowego ma w bazie danych oprogramowania wstępnie ustawione parametry dla różnych materiałów. Te wstępnie określone wartości parametrów są Wypróbowany i przetestowany przez firmę i może zostać wdrożony automatycznie. Może to zmniejszyć obciążenie pracą i ułatwić przetwarzanie. Jeśli jednak potrzebujesz niewielkie zmiany, możesz ręcznie edytować i wprowadzać parametry cięcia do oprogramowania sterującego maszyną do cięcia laserowego.
Jeśli musisz ustawić parametry od podstaw, ogólną zasadą jest rozpoczęcie od High Speed oraz niski pobór mocy do grawerowania i cięcia materiału. Po rozpoczęciu pracy oprogramowanie może zmień parametry Aby uzyskać najlepszy rezultat, możesz zmienić parametry podczas cięcia próbki, aby uzyskać gładką i idealnie gładką krawędź cięcia.
operator powinien być przeszkolony radzić sobie z wszelkimi komplikacjami w trakcie procesu. Na przykład powinien znać konsekwencje zwiększanie lub zmniejszanie prędkości skrawania, ciśnienie gazu, moc lasera. Najważniejszy jest związek między interakcją parametrów lasera z materiałem.
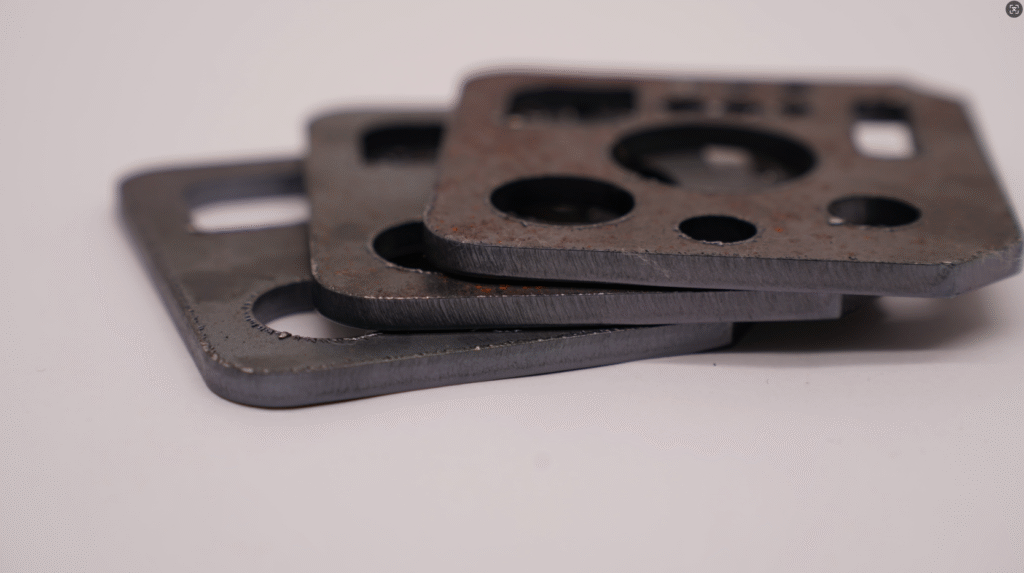
Oto przykład: Kiedy operator zobaczył zadziory pojawiające się na stali nierdzewnej, omyłkowo zmniejszono prędkość cięcia oraz próbowałem wyregulować gaz. To spowodowało ciepło do zbudowania, a stopiony metal zestalił się zanim gaz mógł zostać skutecznie odprowadzony, co spowodowało jeszcze większe zadziory lub żużel.
Jeżeli zadziory pogłębiają się z powodu zmniejszonej prędkości cięcia podczas cięcia stali nierdzewnej, główną przyczyną jest nagromadzone ciepło powodujące krzepnięcie stopionego żużla. Prawidłowe rozwiązanie polega na jednoczesnym zwiększeniu prędkości i ciśnienia (azot ≥ 2MPa), jednocześnie redukując gromadzenie się koksu (np. dostosowanie do -0.2 mm), używając większej dyszy (np. φ3) i kalibracja współosiowości. Kluczem jest zrównoważenie prędkości z przedmuchem gazem; terminowe usuwanie stopionego metalu jest niezbędne do uzyskania gładka powierzchnia cięcia.
| Parametry | Ze stali nierdzewnej | Stal nierdzewna | Aluminium | Aluminium |
| Grubość (mm) | 10 | 10 | 5 | 10 |
| Typ gazu | O2 | N2 | N2 | N2 |
| Moc (kW) | 5 | 5 | 5 | 5 |
| Prędkość skrawania (mm/min) | 680 | 1200 | 7000 | 2400 |
| Ciśnienie gazu | 10.5 | 12 | 15 | 15 |
| Ogniskowa (mm) | -3 | -7.2 | -1.1 | -2.4 |
| Odległość (mm) | 0.6 | 0.6 | 0.6 | 0.6 |
| Średnica dyszy (mm) | 2.5 | 3 | 2.5 | 3 |
| Częstotliwość (Hz) | 5000 | 5000 | 5000 | 5000 |
FAQS
P1: Jakie są najczęstsze błędy popełniane przy wyborze urządzenia do cięcia laserowego i ustawianiu parametrów?
Bezmyślne stosowanie dużej mocy, wybór niewłaściwego gazu pomocniczego, używanie tych samych parametrów dla wszystkich materiałów, skupianie się wyłącznie na cenie sprzętu i pomijanie etapu weryfikacji cięcia próbnego.
P2: Jak ustalić, czy ustawienia parametrów cięcia laserowego są optymalne?
Kryteria można podsumować jako „trzy wysokie i jedno niskie”: wysoka jakość cięcia, wysoka precyzja, wysoka prędkość i wąska szczelina.
P3: Czy parametry cięcia laserowego wymagają z czasem dostosowania?
Tak, parametry muszą być dynamicznie optymalizowane w zależności od zmian w sprzęcie i środowisku, aby zachować optymalne wyniki.
P4: Jakie wsparcie i usługi związane z parametrami zapewnia Baison Laser?
Oferujemy kompleksowe usługi wsparcia, obejmujące zdalną diagnostykę i optymalizację, ciągłą aktualizację procesów oraz tworzenie aplikacji na poziomie eksperckim.
Wniosek
Cięcie laserowe, jako zaawansowana technologia obróbki, w dużej mierze opiera się na dogłębnej znajomości sprzętu i jego parametrów, aby osiągnąć optymalną wydajność. Kluczowe parametry, takie jak power oraz prędkość znacząco wpływają na szerokość szczeliny, podczas gdy czynniki takie jak gaz mieć stosunkowo mniejszy wpływPrzed cięciem należy zoptymalizować parametry, aby zminimalizować wady, takie jak smugi i żużel, zapewniając w ten sposób końcową jakość przedmiotu obrabianego.
Baison Laser zapewnia najlepsze rozwiązania w zakresie cięcia laserowego
Baison Wycinarki laserowe skrócą Twój czas pracy i podwoją przychody. Możesz dostosować parametry maszyny lub wybrać wstępnie wprowadzone parametry z bazy danych przy minimalnym wysiłku. Zamawiając w Baison, otrzymasz bezpłatną pomoc od początku do końca i najlepsze ceny na rynku.
Nasz zespół ekspertów jest zawsze dostępny i gotowy do pomocy. Wystarczy jeden telefon, aby się z Tobą skontaktować. Skontaktuj się z nami i uzyskać bezpłatna konsultacja i ocena wniosku Od naszych ekspertów. Chętnie wysłuchamy Twoich obaw i specjalizujemy się w znalezieniu najlepszego rozwiązania w najkrótszym możliwym czasie.