W tym artykule omówimy stal nierdzewną i sposób jej cięcia za pomocą maszyn laserowych. Omówimy również inne metody tnący Stal nierdzewna i zobacz, czym różnią się od cięcia laserowego i dlaczego cięcie laserowe przewyższa każdą inną metodę. Przyjrzymy się zaletom cięcia laserowego blach i rur ze stali nierdzewnej, różnym typom laserów używanych w tym procesie oraz sposobom optymalizacji procesu cięcia, aby uzyskać najlepsze rezultaty.
Co to jest stal nierdzewna?
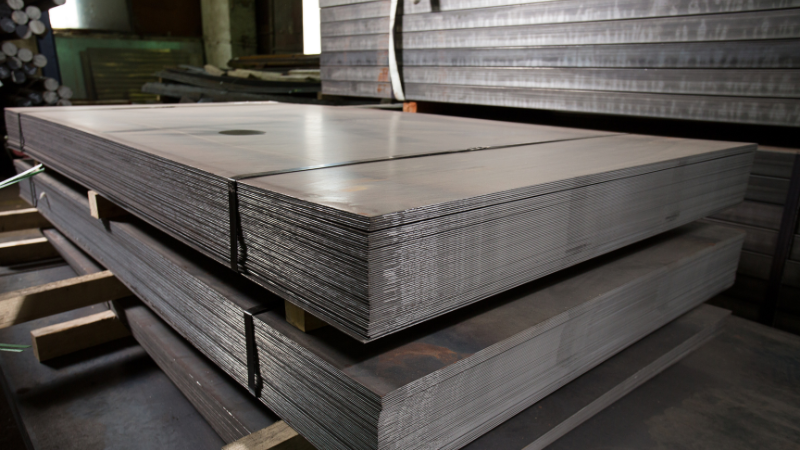
Arkusze i rury ze stali nierdzewnej mają szeroki zakres zastosowań, od architektury, przez motoryzację, medycynę, po przemysł spożywczy i napojów; nie każda branża wymaga cięcia arkuszy i rur ze stali nierdzewnej na taką skalę. Cięcie stali nierdzewnej jest generalnie trudniejsze w porównaniu z innymi materiałami, takimi jak aluminium czy miedź. Wynika to z kilku czynników, w tym gatunków stali nierdzewnej.
Stal nierdzewna to stop żelaza, węgla i innych pierwiastków, w tym chromu, co nadaje mu charakterystyczną odporność na korozję. Dodatek chromu sprawia, że materiał ten jest znacznie twardszy i trudniejszy do cięcia niż inne metale, takie jak aluminium czy miedź.
Stale nierdzewne można podzielić na różne gatunki w zależności od ich składu i właściwości. Najczęściej stosowane gatunki to 304 i 316, często stosowane w zastosowaniach wymagających odporności na korozję, takich jak przemysł spożywczy, zakłady chemiczne i urządzenia medyczne.
Jak działa maszyna do cięcia laserowego?
Cięcie laserowe to doskonała maszyna wykorzystywana w małych i dużych gałęziach przemysłu do precyzyjnego cięcia stali nierdzewnej i innych materiałów.
Maszyna do cięcia laserowego wykorzystuje mocna wiązka laserowa do topienia, spalania lub odparowywania materiału tnącegoRezonator laserowy generuje wiązkę laserową, która zawiera ośrodek wzmacniający wzbudzany przez źródło energii, na przykład łuk elektryczny, lampę błyskową lub diodę.
Po skupieniu wiązki laserowej na powierzchni blachy ze stali nierdzewnej, materiał jest podgrzewany do punktu topnienia lub parowania, tworząc wąską szczelinę lub cięcie. Lustra i soczewki kierują skupioną wiązkę laserową, aby zapewnić precyzyjne cięcie, a intensywność i czas trwania wiązki można kontrolować, aby uzyskać różne głębokości i szerokości cięcia.
W niektórych przypadkach maszyna do cięcia laserowego może również wykorzystywać gaz, taki jak tlen lub azot, wspomagający cięcie. Gaz pomaga zdmuchnąć stopiony materiał, co może zwiększyć prędkość i jakość cięcia.
Cięcie laserowe to precyzyjna i wydajna metoda cięcia blach ze stali nierdzewnej, zapewniająca wysoką dokładność i elastyczność w różnych zastosowaniach.
Maszyny do cięcia laserem CO2 a laserem światłowodowym
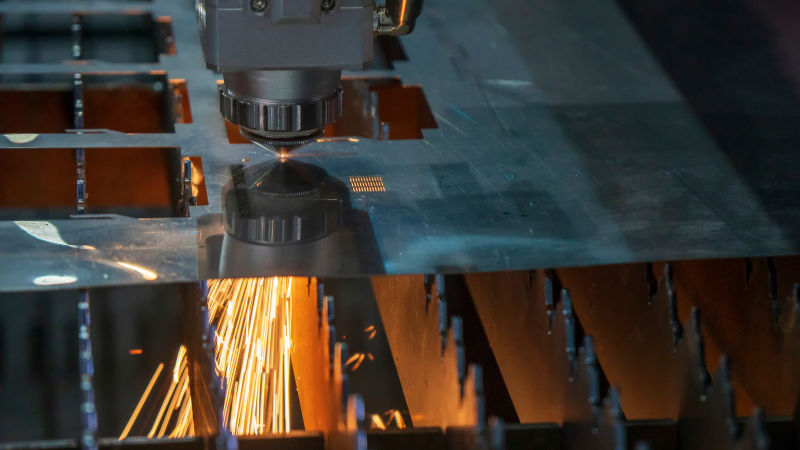
Oto dwa rodzaje maszyn do cięcia laserowego stali nierdzewnej.
Maszyny do cięcia laserem CO2
Te maszyny użyj lasera gazowego do cięcia stali nierdzewnejLaser powstaje poprzez wzbudzenie mieszaniny dwutlenku węgla, azotu i helu prądem elektrycznym. Wycinarki laserowe CO2 są wszechstronne i mogą ciąć szeroką gamę materiałów, w tym stal nierdzewną. Zazwyczaj są tańsze niż inne urządzenia do cięcia laserowego, co czyni je popularnymi w zastosowaniach przemysłowych.
Maszyny do cięcia laserem światłowodowym
Te maszyny użyj lasera półprzewodnikowego do cięcia stali nierdzewnejLaser powstaje poprzez przepuszczenie wiązki światła o wysokiej intensywności przez światłowód. Lasery światłowodowe są droższe niż lasery CO2, ale oferują szereg zalet.
Są szybsze i precyzyjniejsze, a także bardziej energooszczędne. Wycinarki laserowe światłowodowe idealnie nadają się do cięcia cienkich blach ze stali nierdzewnej i są szeroko stosowane w przemyśle motoryzacyjnym i elektronicznym.
Porównanie maszyn do cięcia CO2 i włókien
Źródło laseroweLasery CO2 wykorzystują mieszaninę gazów do generowania wiązki laserowej z głowicy laserowej, podczas gdy lasery światłowodowe wykorzystują diodę i światłowód. Lasery światłowodowe charakteryzują się wyższą wydajnością konwersji, generując większą moc lasera przy tej samej energii wejściowej. Może to skutkować szybszymi prędkościami cięcia i niższymi kosztami eksploatacji laserów światłowodowych.
Prędkość cięcia: Lasery światłowodowe są generalnie szybsze niż lasery CO2 do cięcia stali nierdzewnej, zwłaszcza cienkich blach. Wynika to z faktu, że lasery światłowodowe charakteryzują się większą gęstością mocy i mogą szybko przecinać materiał.
Jakość cięcia: Lasery CO2 i światłowodowe umożliwiają wysokiej jakości cięcie stali nierdzewnej, ale lasery światłowodowe generalnie lepiej sprawdzają się pod względem precyzji. Jakość cięcia jest również wysoka, z minimalną liczbą stref wpływu ciepła (HAZ). Lasery światłowodowe mają mniejszą plamkę i mogą lepiej skupiać wiązkę laserową.
Konserwacja: Lasery CO2 wymagają większej konserwacji niż lasery światłowodowe, ponieważ zawierają więcej elementów, które mogą się zużyć lub wymagać regulacji z czasem. Jednak lasery światłowodowe są bardziej wrażliwe na kurz i inne zanieczyszczenia, które mogą wpływać na ich wydajność, jeśli nie są odpowiednio konserwowane. Możesz przeczytać ten poradnik, aby dowiedzieć się więcej. jak konserwować przecinarki laserowe.
Koszty:: Maszyny laserowe światłowodowe są zazwyczaj droższe od laserów CO2 Maszyny te oferują jednak szybsze prędkości cięcia i niższe koszty eksploatacji w dłuższej perspektywie. Jednak koszt jednostkowy każdego typu maszyny może się znacznie różnić w zależności od producenta, modelu i funkcji.
Inne metody cięcia stali nierdzewnej
Mimo że stal nierdzewna jest trudna do cięcia, można ją ciąć przy użyciu różnych narzędzi, ostrzy z węglików spiekanych lub powlekanych diamentem, smarując powierzchnię cięcia i stosując odpowiednie prędkości cięcia i posuwy.
Jednak w skali przemysłowej używanie narzędzi ręcznych stało się przestarzałe. Maszyny są projektowane z myślą o precyzyjnym cięciu stali nierdzewnej, co zapewnia produktowi końcowemu większą finezję.
Oto różne metody cięcia arkuszy i rur ze stali nierdzewnej.
Cięcie plazmowe
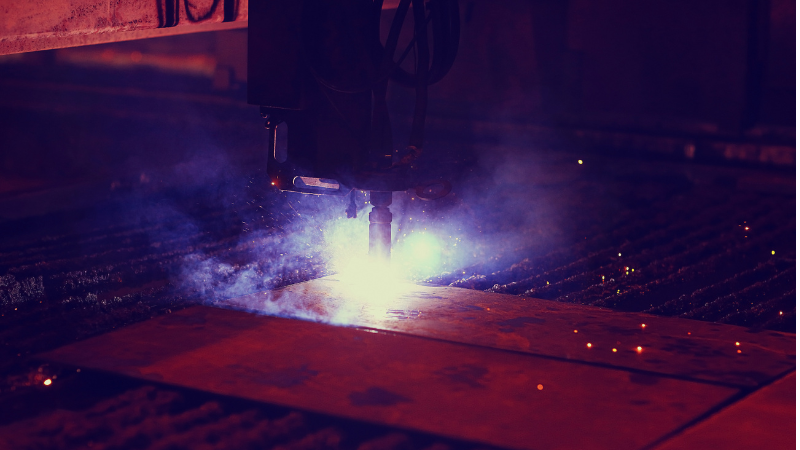
Cięcie plazmowe to proces cięcia metalu, który wykorzystuje wysokotemperaturowy łuk plazmowy do topienia i cięcia różnych rodzajów metali. Proces ten jest powszechnie stosowany do cięcia stali nierdzewnej i innych metali, takich jak aluminium, miedź i stal węglowa. Aby dowiedzieć się więcej o różnicach między cięciem plazmowym a cięciem laserem światłowodowym, przeczytaj nasz wcześniejszy wpis na blogu: „Cięcie laserowe kontra cięcie plazmowe: która procedura jest dla Ciebie lepsza?"
Nawet cięcie plazmowe ma dwa rodzaje systemów. Różnica polega na rodzaju gazu wydobywającego się z palnika plazmowego.
Tańszy system Plasma CNC wykorzystuje wyłącznie powietrze. Tnie on arkusze stali nierdzewnej o grubości zaledwie 25 mm. Wykorzystuje 78% azotu i 20% tlenu, co może prowadzić do zaczernienia powierzchni po cięciu. Jakość wykończenia krawędzi jest również szorstka.
Istnieją przemysłowe systemy plazmowe, które wykorzystują różnorodne gazy i ich kombinacje, aby uzyskać gładkie i lśniące wykończenie. Gaz przepływa przez małą dyszę, która skupia łuk i podnosi jego temperaturę, osiągając nawet 30,000 XNUMX stopni Fahrenheita (ok. XNUMX XNUMX°C). Wybór gazu zależy od grubości materiału i zastosowania. Wybór gazu zależy od tego, czy system jest wielogazowy, zmechanizowany czy dwugazowy. Najczęściej stosowane gazy w systemach plazmowych to:
- Azot:Ten gaz jest powszechnie stosowany podczas cięcia plazmowego stali nierdzewnej, ponieważ zapewnia wysokiej jakości cięcie z minimalnym tworzeniem się tlenków.
- argon:Argon to kolejny gaz powszechnie stosowany w procesie cięcia plazmowego stali nierdzewnej, ponieważ zapewnia gładkie i czyste cięcie.
- Wodór:Wodór jest czasami stosowany do cięcia plazmowego stali nierdzewnej, ponieważ wytwarza plazmę o bardzo wysokiej temperaturze, która może być przydatna do cięcia grubszych materiałów.
- Tlen:Tlen może być stosowany do cięcia plazmowego stali nierdzewnej, ale powoduje on zazwyczaj gorsze cięcie i większe nagromadzenie tlenków niż azot lub argon. Czysty tlen nie jest zalecany, ponieważ może prowadzić do utleniania powierzchni.
Zalety
- Strumienie plazmy mogą generować temperatury sięgające dziesiątek tysięcy stopni Celsjusza, dzięki czemu nadają się do różnych procesów przemysłowych, takich jak cięcie, spawanie i obróbka powierzchni.
- Strumień plazmy charakteryzuje się dużą gęstością energii, co pozwala na przeprowadzanie wielu reakcji chemicznych, których przeprowadzenie jest niemożliwe przy użyciu konwencjonalnych metod.
- Strumienie plazmy można wykorzystywać w różnych zastosowaniach, np. w obróbce materiałów, modyfikacji powierzchni i w zastosowaniach biomedycznych.
- Strumień plazmy nie wymaga bezpośredniego kontaktu z materiałem, dzięki czemu idealnie nadaje się do obróbki delikatnych materiałów.
- Strumienie plazmowe można łatwo skalować w górę lub w dół zależnie od wymagań danego zastosowania.
Wady strumienia plazmowego:
- Wytwarza wysokie temperatury i może spowodować poważne oparzenia lub obrażenia, jeśli nie jest używany prawidłowo.
- Jego nabycie i utrzymanie może być kosztowne, co czyni go mniej dostępnym w zastosowaniach na małą skalę.
- Wymaga ciągłego dopływu gazu w celu utrzymania stanu plazmy, co może być kosztowne.
- Ograniczona głębokość penetracji sprawia, że nie nadaje się do obróbki grubych materiałów.
- Może to spowodować uszkodzenie przetwarzanego materiału ze względu na wysoką gęstość energii plazmy.
Cięcie strumieniem wody
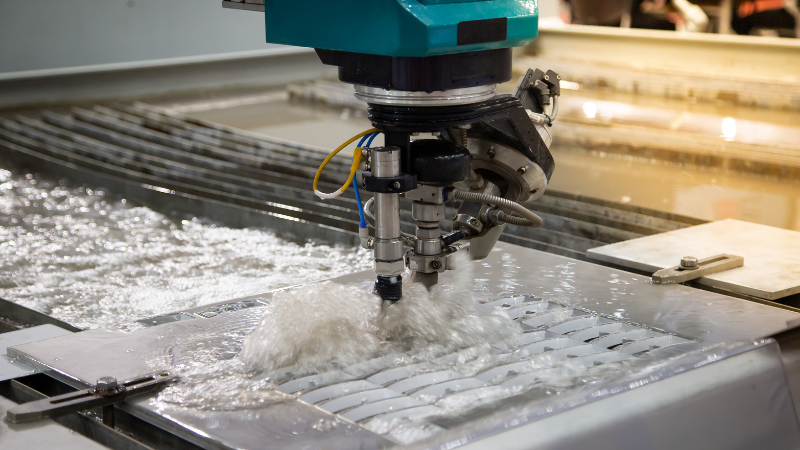
Cięcie strumieniem wody to precyzyjny proces cięcia, który wykorzystuje strumień wody pod wysokim ciśnieniem zmieszany z materiałami ściernymi do cięcia materiałów takich jak stal nierdzewna. Proces ten polega na podawaniu wody pod bardzo wysokie ciśnienie (zwykle od 30,000 90,000 do XNUMX XNUMX psi), które następnie jest przetłaczane przez małą dyszę.
Strumień wody miesza się z materiałami ściernymi, takimi jak granat, co wspomaga erozję ciętego materiału. Strumień wody i materiałów ściernych jest skierowany na cięty materiał, a połączenie wody pod wysokim ciśnieniem i materiału ściernego umożliwia precyzyjne cięcie. Aby poznać różnicę między cięciem strumieniem wody a cięciem laserem światłowodowym, przeczytaj nasz wcześniejszy wpis na blogu: „Cięcie laserowe czy cięcie strumieniem wody: które wybrać?"
Zalety
- Precyzyjne cięcia o wysokiej dokładności sprawiają, że jest to idealny wybór do cięcia skomplikowanych wzorów i kształtów. W przeciwieństwie do innych procesów cięcia, takich jak cięcie plazmowe czy laserowe, cięcie strumieniem wody nie wytwarza strefy wpływu ciepła (HAZ) w ciętym materiale.
- Oprócz stali nierdzewnej strumienie wody nadają się do cięcia wielu innych materiałów, w tym metali, tworzyw sztucznych, ceramiki i materiałów kompozytowych.
- Proces cięcia strumieniem wody nie wytwarza szkodliwych oparów ani pyłu, co sprawia, że jest rozwiązaniem przyjaznym dla środowiska.
Wady
- Niska prędkość cięcia sprawia, że narzędzie to nie nadaje się do środowisk produkcyjnych o dużej objętości.
- Może to okazać się droższe ze względu na konieczność stosowania pomp wysokociśnieniowych i materiałów ściernych w procesie cięcia.
- Cięcie strumieniem wody pozwala uzyskać szerszą szczelinę (szerokość cięcia) niż inne metody cięcia.
- Cięcie strumieniem wody ma ograniczenia co do grubości materiału, jaki można przeciąć, i może nie być najlepszym rozwiązaniem w przypadku materiałów o grubości powyżej 6 cali.
Cięcie laserowe kontra inne metody cięcia
Oto kilka powodów, dla których cięcie laserowe jest idealnym procesem do cięcia blach i rur ze stali nierdzewnej na skalę przemysłową:
Precyzja: Cięcie laserowe oferuje wysoką precyzję i dokładność, co jest niezbędne przy cięciu blach i rur ze stali nierdzewnej. Umożliwia ono cięcie nawet najcieńszych materiałów z dużą dokładnością, zapewniając czyste i precyzyjne cięcie.
Prędkość: Cięcie laserowe to szybki proces, który umożliwia sprawne przecinanie arkuszy i rur ze stali nierdzewnej, dzięki czemu idealnie nadaje się do zastosowań przemysłowych.
Wszechstronność: Urządzenia do cięcia laserowego można programować do cięcia różnych kształtów i wzorów, co sprawia, że jest to wszechstronny proces, który można dostosować do różnych branż i zastosowań.
Zmniejszona ilość odpadów: Precyzyjne cięcie generuje mniej odpadów, usuwając materiał tylko tam, gdzie jest to konieczne.
Opłacalny: Mimo że początkowa inwestycja w maszynę do cięcia laserowego może być wysoka, koszty eksploatacji i konserwacji maszyny są stosunkowo niskie.
Czynniki wpływające na cięcie laserowe stali nierdzewnej
Grubość materiału: Grubość blachy ze stali nierdzewnej ma wpływ na proces cięcia laserowego, ponieważ grubsze blachy wymagają większej mocy i dłuższego czasu obróbki.
Moc laseraMoc lasera używana w procesie cięcia wpływa na szybkość i jakość cięcia. Lasery o większej mocy umożliwiają cięcie grubszych arkuszy.
Jakość wiązki: Jakość wiązki laserowej również wpływa na proces cięcia. Wysokiej jakości wiązka zapewnia czystsze i bardziej precyzyjne cięcie.
Pozycja ostrości: Pozycja ogniska lasera wpływa na proces cięcia. Prawidłowe ustawienie ogniska ma kluczowe znaczenie dla uzyskania precyzyjnego i czystego cięcia.
Rodzaj i ciśnienie gazu: Rodzaj i ciśnienie gazu używanego w procesie cięcia wpływają na jakość cięcia. Tlen, azot i powietrze to powszechnie stosowane gazy do cięcia laserowego, a ich poziom ciśnienia można regulować w celu optymalizacji procesu cięcia.
Prędkość cięcia: Prędkość, z jaką laser przesuwa się po materiale, wpływa na jakość i precyzję cięcia. Niższa prędkość cięcia zazwyczaj zapewnia czystsze i bardziej precyzyjne cięcie.
Gaz wspomagający cięcie: Gaz wspomagający cięcie, stosowany w procesie cięcia laserowego, pomaga usunąć stopiony materiał z powierzchni cięcia. Gaz ten może wpływać na jakość i precyzję cięcia, a także na szybkość procesu.
Jakie są etapy obróbki końcowej po cięciu stali nierdzewnej?
Po cięciu blach i rur laserem za pomocą maszyny do cięcia laserowego konieczne jest wykonanie kilku czynności obróbki końcowej, w tym:
- SprzątaniePierwszym krokiem w obróbce końcowej elementów ciętych laserowo jest czyszczenie. Polega ono na usunięciu żużlu, zanieczyszczeń i pozostałości po cięciu. Czyszczenie można wykonać ręcznie lub za pomocą systemów automatycznych, takich jak szczotka druciana lub sprężarka powietrza.
- gratowanieCięcie laserowe pozwala uzyskać ostre krawędzie i zadziory na ciętych elementach. Gratowanie to proces usuwania zadziorów w celu uzyskania gładkiej krawędzi cięcia. Gratowanie może być wykonywane ręcznie lub za pomocą systemów automatycznych, takich jak gratownica wibracyjna.
- PrzemiałSzlifowanie może być konieczne, jeśli krawędzie cięcia wymagają specjalnego wykończenia lub jeśli części wymagają modyfikacji w celu dostosowania do konkretnych wymagań. Szlifowanie można wykonać ręcznie lub za pomocą systemów automatycznych, takich jak szlifierka taśmowa lub tarczowa.
- Obróbka powierzchniowa: W zależności od przeznaczenia części, obróbka powierzchni może być konieczna w celu poprawy ich trwałości, odporności na korozję lub wyglądu. Do popularnych metod obróbki powierzchni należą piaskowanie, malowanie, nakładanie powłok proszkowych lub anodowanie.
- KontrolaPo oczyszczeniu, usunięciu zadziorów i obróbce części należy je poddać kontroli jakości. Kontrolę można przeprowadzić wizualnie lub za pomocą systemów automatycznych, takich jak współrzędnościowa maszyna pomiarowa.
Pomiary bezpieczeństwa dla maszyn do cięcia laserowego
- Nosić odpowiedni sprzęt ochrony osobistej (ŚOI), takie jak okulary ochronne, osłony twarzy, rękawice i odzież zakrywająca całe ciało.
- Upewnij się, że maszyna do cięcia laserowego jest w dobrym stanie technicznym i posiada wszystkie wymagane funkcje bezpieczeństwa, takie jak przyciski zatrzymania awaryjnego, blokady i bariery.
- Upewnij się, że ścieżka wiązki laserowej jest niezakłócona i że wiązka laserowa nie może odbijać się od żadnej powierzchni i stwarzać zagrożenia dla operatorów lub osób postronnych.
- Nigdy nie pozostawiaj urządzenia do cięcia laserowego bez nadzoru Podczas pracy maszyny. Zachowaj czujność i uwagę, aby obserwować wszelkie nietypowe zachowania maszyny.
- Utrzymuj miejsce pracy w czystości i bez bałaganuPomaga zapobiegać potknięciom i zapewnia wydajną pracę maszyny do cięcia laserowego.
- Upewnij się, że przedmiot obrabiany jest prawidłowo zabezpieczony i zamocowany na miejscu przed rozpoczęciem procesu cięcia.
- Only powinien obsługiwać przeszkolony i upoważniony personel maszyna do cięcia laserowego.
- Postępuj zgodnie z instrukcjami producenta do obsługi, konserwacji i napraw maszyn do cięcia laserowego.
Maszyny do cięcia laserowego Baison do blach i rur ze stali nierdzewnej
Baison to ceniony na całym świecie producent wycinarek laserowych. Nasze maszyny oferują błyskawiczną produkcję, przyjazną użytkownikowi konstrukcję i elastyczne funkcje fazowania, dostosowane do różnych zadań.
Nasze maszyny do cięcia blach występują w następujących typach:
- Maszyna do cięcia laserowego blachy dla początkujących
- Doskonała laserowa maszyna do cięcia blachy
- Wysokowydajne maszyny do cięcia laserowego blachy
Ostatnie słowa
Laserowe maszyny do cięcia stali nierdzewnej są dokładne, precyzyjne i szybkie, a także redukują ogólne koszty konserwacji i obróbki końcowej. Wielkość produkcji może zwiększyć obroty firmy i czyni je idealnym wyborem do cięcia blach i rur ze stali nierdzewnej o różnych grubościach w każdej branży. Skontaktuj się z nami, aby uzyskać więcej informacji na temat naszych maszyn laserowych i cięcia laserowego.
„Ulepsz swoje umiejętności cięcia stali nierdzewnej dzięki naszym precyzyjnym maszynom do cięcia laserowego – uzyskaj wycenę już dziś!”
Maszyny do cięcia laserowego okazały się rewolucyjnym rozwiązaniem w sektorze przemysłowym, zwiększając wydajność i efektywność. Niezależnie od wielkości Twojej firmy, maszyny do cięcia laserowego Baison mogą zwiększyć Twoją dzienną produkcję. Nasze maszyny mogą ciąć twarde materiały, takie jak stal nierdzewna, oraz inne materiały, takie jak ceramika, szkło, PVC i inne metale.
Uzyskaj ofertę Teraz, aby udoskonalić Twoje umiejętności w zakresie obróbki metali. Nasi pracownicy są do Twojej dyspozycji i chętnie pomogą Ci w wyborze maszyny, która najlepiej spełni Twoje wymagania przemysłowe. Możesz również otrzymać… bezpłatna próbka ewaluacyjna od nas.