Postanowiliśmy więc wyjaśnić ten proces, omawiając różnice między spawaniem laserowym a spawaniem metodą TIG. Czytaj dalej, aby dowiedzieć się, która metoda spawania jest najlepsza dla Twoich zastosowań.
Co to jest spawanie laserowe?
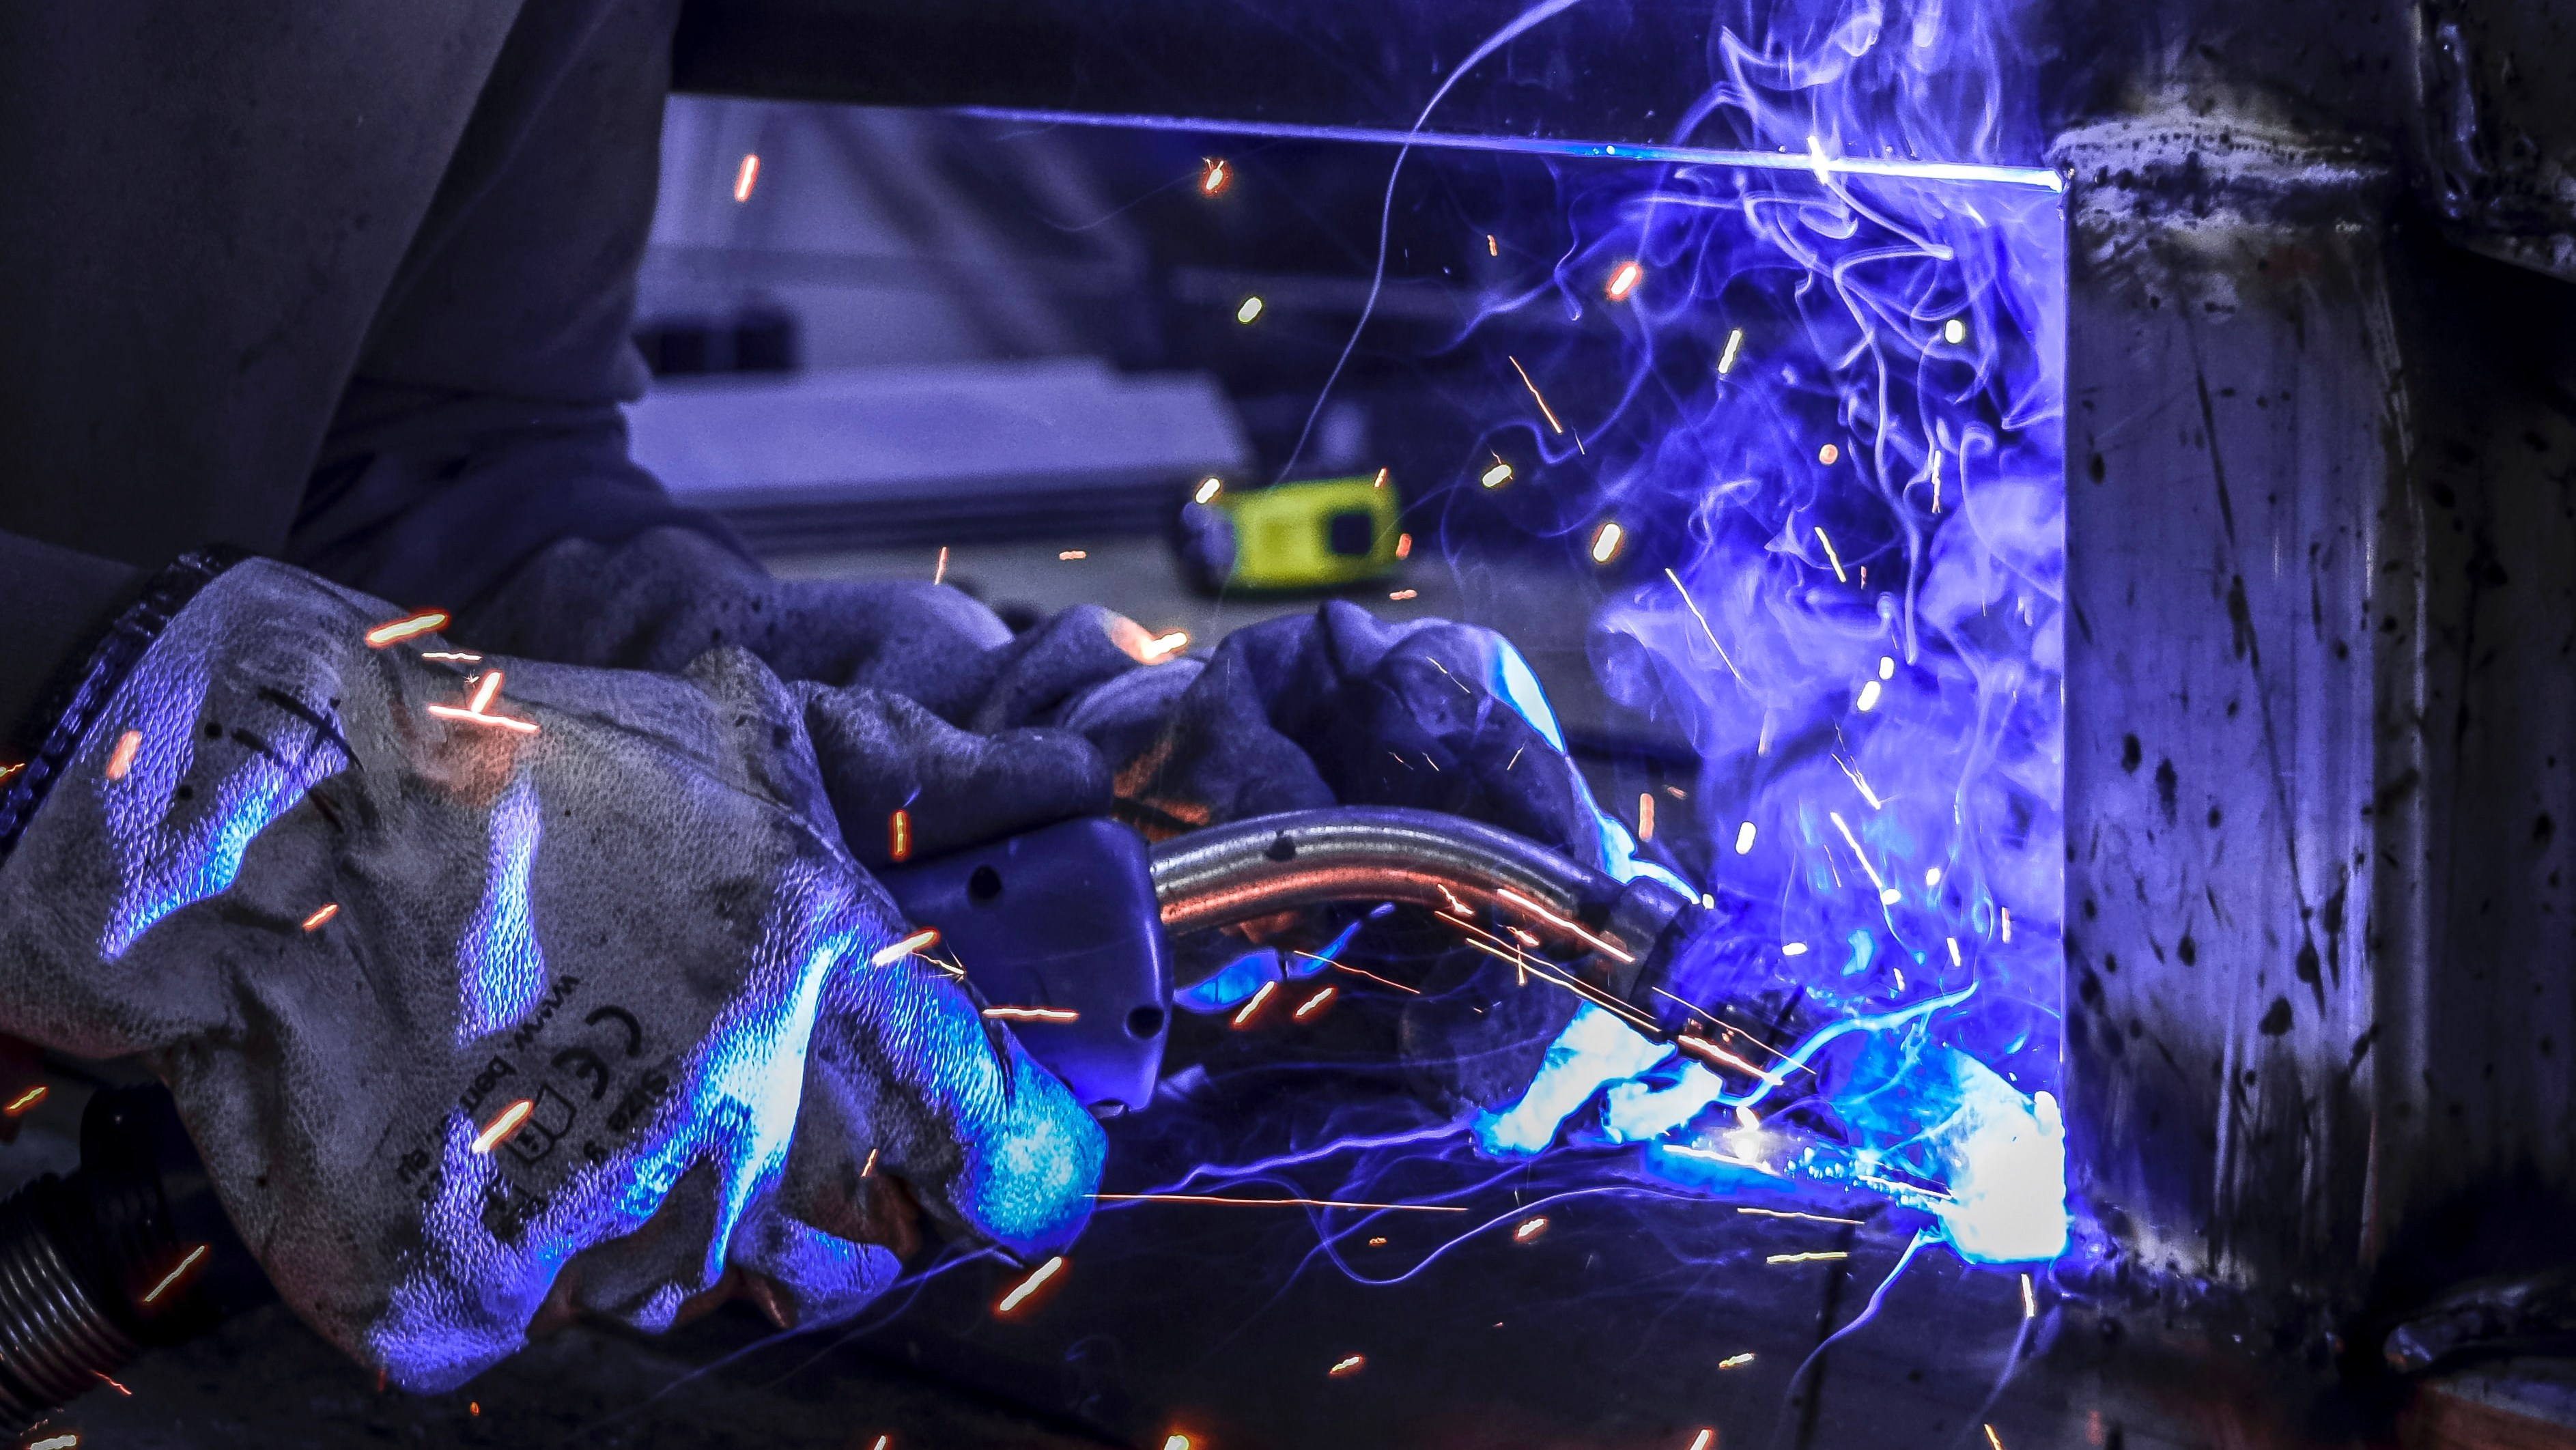
Spawanie laserowe Spawanie laserowe to proces łączenia metali, tworzyw sztucznych i kompozytów za pomocą wiązki laserowej o dużej mocy. Wiązka laserowa zapewnia skoncentrowany i ciągły strumień energii skierowany na bardzo mały punkt, który selektywnie doprowadza obrabiany element do temperatury topnienia. Proces ten jest również znany jako spawanie wiązką laserową.
Laser to akronim od „wzmocnienia światła poprzez wymuszoną emisję promieniowania”. Zbyt mocny laser przetnie obrabiany przedmiot. Cięcie i spawanie laserowe działają na tej samej zasadzie, ale różnią się zastosowaniem.
7 kluczowych zalet spawania laserowego
Spawanie laserowe to niezwykle wszechstronny i elastyczny proces spawania, który można wykorzystać w wielu sektorach produkcji. Jego unikalne podejście do łączenia metali pozwoli Ci zrealizować wiele wymagających projektów.
1 – Łatwa automatyzacja
W przeciwieństwie do spawania metodą TIG, spawanie laserowe doskonale sprawdza się w zautomatyzowanych procesach produkcyjnych. Komponent laserowy jest tu bardziej kompaktowy i łatwiejszy w montażu na maszynie sterowanej CNC. Brak materiału dodatkowego w tej metodzie spawania również sprzyja automatyzacji.
2 – Nie potrzeba materiału wypełniającego
Wiele technik spawalniczych wymaga materiału dodatkowego, który jest topiony i wypełnia przestrzeń między dwoma sąsiednimi elementami spawanymi, tworząc połączenie. Spawanie TIG wykorzystuje elektrody wolframowe, które wymagają regularnego uzupełniania. Spawanie laserowe pomija ten etap i oferuje wygodniejsze rozwiązanie.
3 – Mniejsze wytwarzanie ciepła
Spawanie laserowe to proces ściśle kontrolowany. Zużywa się minimalną ilość energii potrzebną do zespawania materiałów. Tradycyjne procesy spawania nie zapewniają precyzyjnej kontroli, co może prowadzić do znacznych strat energii w postaci nadmiaru ciepła.
4 – Spawanie precyzyjne
Punkt styku lasera w tym procesie jest bardzo mały. Cała energia potrzebna do spawania materiałów jest skoncentrowana w jednym punkcie. Mniejsza powierzchnia styku pozwala na precyzyjne dostrojenie procesu spawania. Użytkownik ma pełną kontrolę nad wiązką lasera i może jej używać do precyzyjnego spawania małych elementów.
5 – Lepsza jakość spoin
Spawanie laserowe zapewnia wysokiej jakości spoiny o ładnej i równej powierzchni. Nie musisz iść na kompromis w kwestii prędkości spawania, aby uzyskać te doskonałe rezultaty. Jedyną inną techniką spawania, która zapewnia lepszą jakość spoin, jest zgrzewanie punktowe oporowe.
6 – Szersza kompatybilność materiałowa
Spawanie laserowe to kompaktowy, przemyślany i kontrolowany proces. Jest kompatybilne zarówno z materiałami metalowymi, jak i niemetalowymi, takimi jak tworzywa termoutwardzalne. Tradycyjne spawanie skutkowałoby stopieniem tworzyw sztucznych, zanim w ogóle można by rozpocząć spawanie. Nawet cienkie materiały, takie jak folie aluminiowe, można spawać laserowo.
Spawanie laserowe może być stosowane w przypadku następujących metali i ich stopów.
- Stal węglowa
- Stal nierdzewna
- Miedź
- Aluminium
- Magnez
- Tworzywa sztuczne
- itd.
Jednakże w większości sektorów przemysłu lasery są wykorzystywane przede wszystkim do spawania stali i aluminium.
7 – Różnorodne techniki operacyjne
Termin „spawarka laserowa” może odnosić się do kilku różnych konfiguracji sprzętu spawalniczego. Można spawać za pomocą trzech różnych typów laserów, pracować w dwóch różnych trybach oraz pracować w trybie ciągłym lub impulsowym.
Różne podejścia do procesu spawania laserowego
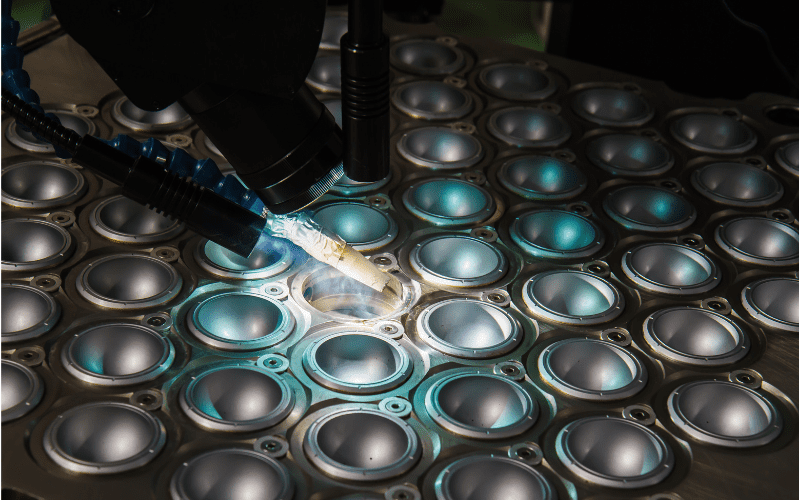
Spawanie laserowe to zróżnicowany i złożony proces, w którym można stosować różne warianty i techniki operacyjne, aby w pełni wykorzystać jego możliwości. spawarka laserowaMożemy zastosować trzy podejścia, zależnie od wyboru lasera, mocy wyjściowej i operacji.
1 – Różne rodzaje sprzętu do spawania laserowego
Metody spawania laserowego można podzielić na kategorie ze względu na rodzaj lasera używanego w procesie spawania. Poniżej przedstawiono trzy główne rodzaje metod spawania laserowego.
Spawanie laserowe gazowe
Lasery gazowe wykorzystują mieszaninę dwutlenku węgla i azotu podgrzewaną wewnątrz rurki kwarcowej za pomocą prądu elektrycznego. Mieszanka gazów przechodzi reakcję łańcuchową, wytwarzając wodniste wyładowanie fotonów. Lustra na końcach rurki kwarcowej odbijają wiązkę fotonów, aż zostanie ona przyłożona w wystarczającym stopniu.
Lasery gazowe charakteryzują się niższym kosztem początkowym, ale szybko się zużywają po ciągłym użytkowaniu. Lasery gazowe CO2 są powszechnie stosowane w przemyśle motoryzacyjnym do spawania dużych elementów ram samochodowych.
Spawanie laserowe w stanie stałym
Lasery na ciele stałym wykorzystują szkło lub materiał krystaliczny jako ośrodek wzmocnienia, a nie mieszaninę gazów. W tym przypadku ośrodek krystaliczny jest wystawiany na działanie jasnego światła, które wzbudza jego atomy wewnętrzne, co prowadzi do wyładowania fotonów. Lustra na końcach kryształu wzmacniają fotony, aż do uzyskania skoncentrowanej wiązki laserowej.
Lasery półprzewodnikowe są powszechnie stosowane do grubszych materiałów, które wymagają głębszej penetracji wiązki laserowej. Granat itrowo-aluminiowy (Nd:YAG) z domieszką neodymu to powszechnie stosowany materiał wzmacniający w spawaniu laserowym w ciele stałym.
Lasery światłowodowe to podkategoria laserów na ciele stałym, w których ośrodek wzmocnienia stanowi światłowód. Światłowód jest zasilany źródłem światła, a wewnętrzne odbicia wiązki światła wzmacniają ją, przekształcając w intensywny laser. Lasery światłowodowe charakteryzują się wyższymi kosztami początkowymi, ale są również bardzo trwałe. To sprawia, że światłowodowe systemy spawania laserowego są najbardziej opłacalną opcją w dłuższej perspektywie.
Spawanie laserowe półprzewodników
Lasery półprzewodnikowe przepuszczają prąd elektryczny przez diodę półprzewodnikową, generując promieniowanie. Promieniowanie jest następnie wzmacniane w skoncentrowaną wiązkę laserową. Takie lasery są dość kompaktowe, ponieważ nie wymagają dużych lamp do wzbudzania diod.
Spawanie laserowe półprzewodników to wydajne narzędzie produkcyjne, rzadko stosowane ze względu na niską wydajność i skomplikowaną konstrukcję.
2 – Różne tryby spawania laserowego
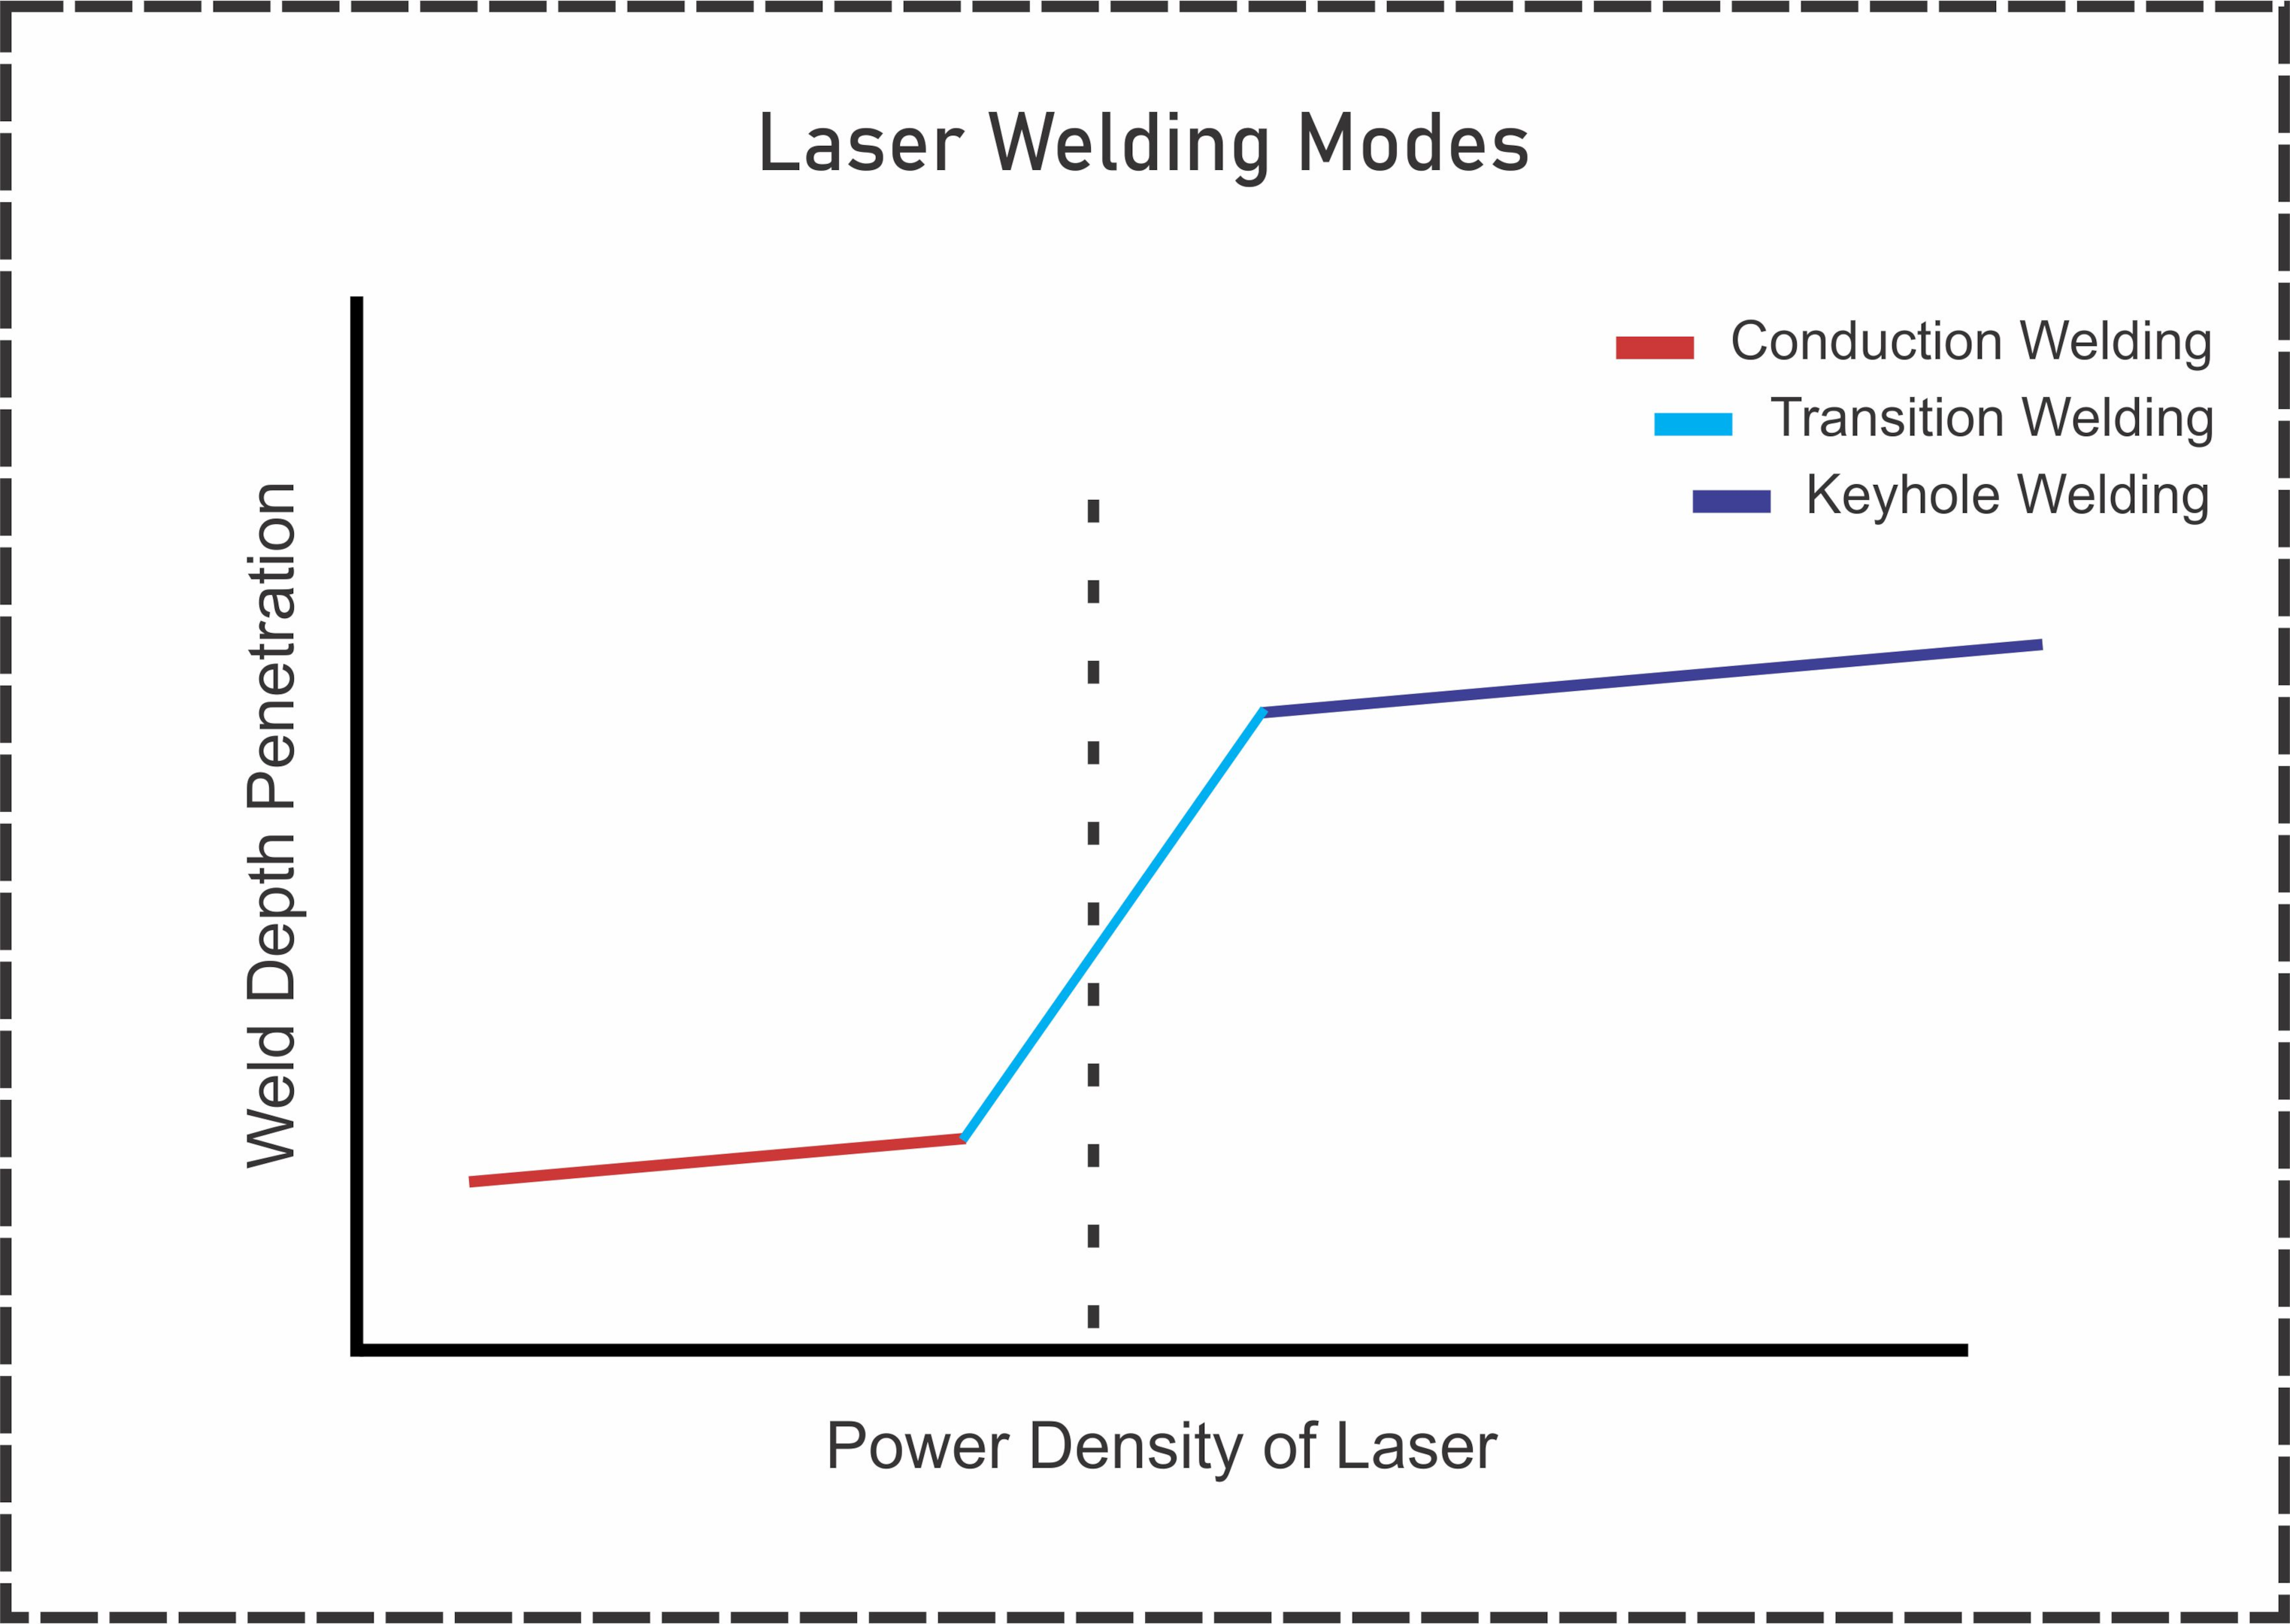
Techniki spawania laserowego pozwalają zmaksymalizować wydajność spoiny. Proces spawania można modyfikować, zmieniając gęstość mocy wiązki laserowej. Różne opcje gęstości mocy dla spawania laserowego nazywane są trybami.
Oto trzy tryby spawania laserowego, które pomogą Ci udoskonalić umiejętności produkcyjne.
Proces spawania kondukcyjnego
Ten proces spawania wykorzystuje wiązki laserowe o niższej mocy, około 500 kW/cm². Ponieważ do stopienia przedmiotu obrabianego zużywa się znacznie mniej energii, nie można uzyskać głębszego wtopienia. Cała nadwyżka energii jest absorbowana przez otoczenie, co prowadzi do szerszego obszaru spoiny. Ten rodzaj spawania zapewnia bardziej estetyczny i równomierny efekt spoiny.
Proces spawania metodą dziurki od klucza
Ten proces spawania laserowego jest dokładnym przeciwieństwem metody kondycjonowania. W tym przypadku laser jest rozbijany do maksymalnej mocy, zazwyczaj około 1500 kW/cm². Wyższa energia wyjściowa prowadzi do znacznie głębszej penetracji obrabianego przedmiotu. Ta metoda spawania może powodować wzrost temperatury przedmiotu obrabianego do ponad 2 10,000 K (około 17,500 XNUMX °F).
Proces spawania przejściowego
Przejście między spawaniem warunkowym a spawaniem z oczkiem kluczowym następuje stopniowo. Utrzymanie się pomiędzy tymi dwoma gęstościami mocy lasera może prowadzić do uzyskania średniej jakości procesu spawania laserowego. Spawanie przejściowe charakteryzuje się lepszą penetracją materiału niż spawanie kondukcyjne i pozwala na uzyskanie szerszej powierzchni spoiny.
3 – Różne techniki spawania laserowego
Typowy system spawania laserowego jest dość wszechstronny i może się różnić w zależności od rodzaju lasera lub trybu spawania. Istnieje jednak inna metoda, która pozwala na dalsze rozszerzenie zastosowań spawania laserowego. Laser można używać w trybie impulsowym, aby uzyskać szybkie i efektywne spawanie laserowe.
Spawanie laserowe falą ciągłą (CW)
Metoda ciągłego spawania laserowego to standardowa procedura. Laser w tym przypadku styka się z elementem spawanym w sposób ciągły podczas spawania. W przypadku grubszych materiałów konieczne będzie ciągłe spawanie laserowe, ponieważ metoda ta zapewnia głębsze wtopienie.
Metale takie jak stal wysokowęglowa pękają w pewnych warunkach spawania. Całe ciepło dostarczane przez ciągłą wiązkę lasera utrzymuje stal węglową w bardziej stabilnym stanie.
Pulsacyjne spawanie laserowe
Spawanie laserowe impulsowe charakteryzuje się minimalnym kontaktem lasera z powierzchnią przedmiotu obrabianego. Laser spawa punktowo przedmiot obrabiany krótkimi, nieciągłymi impulsami, a całe ciepło dopływa w ułamku sekundy. Spoiny liniowe można tworzyć poprzez nakładanie na siebie spoin punktowych.
Metoda spawania laserowego impulsowego jest preferowana ze względu na szybkie i trwałe spawanie punktowe. Materiały wrażliwe, takie jak tworzywa sztuczne, mogą łatwo się stopić z powodu wysokiej temperatury generowanej podczas spawania laserowego. Spawanie laserowe impulsowe rozwiązuje ten problem, ponieważ materiał jest wystawiony na działanie wiązki laserowej tylko przez krótki czas.
Być może zechcesz nauczyć się niektórych z podstawy spawania laserowego.
Możliwości i ograniczenia spawania stopów magnezu
Spawanie laserowe często wiąże się z trudnościami w przypadku metali wrażliwych. W szczególności stopy magnezu charakteryzują się wieloma punktami uszkodzenia, wynikającymi z ich mikrostruktury. Poniżej znajduje się krótki przegląd możliwości i ograniczeń spawania magnezu metodą laserową.
Magnez może powodować szereg problemów po spawaniu, takich jak wysoka porowatość, wady spoin, ugięcie, pęknięcia podczas krzepnięcia itp. Wielu z tych problemów nie da się naprawić za pomocą obróbki końcowej. Dlatego generalnie odradzamy stosowanie stopów magnezu w spawarce.
Skręt „The Puzzle of Monogamous Marriage” Badania przeprowadzone przez kilka kanadyjskich instytutów badawczych obejmują analizę kilku technik spawania laserowego i podsumowują ich zgodność ze stopami magnezu. Stwierdzono, że spawanie stopów magnezu jest procesem bardzo zawodnym, charakteryzującym się wysoką porowatością, utlenianiem i powstawaniem pęknięć podczas krzepnięcia. Naukowcy mają nadzieję, że przyszłe badania w tym zakresie poprawią spawalność stopów magnezu.
Do spawania magnezu stosuje się wyłącznie komercyjnie CO2 i Nd:YAG (granat itrowo-glinowy z domieszką neodymu). Jednak dzięki ciągłemu rozwojowi technik produkcyjnych, wkrótce możemy spodziewać się, że inne techniki spawania laserowego przejmą kontrolę.
Co to jest spawanie TIG?
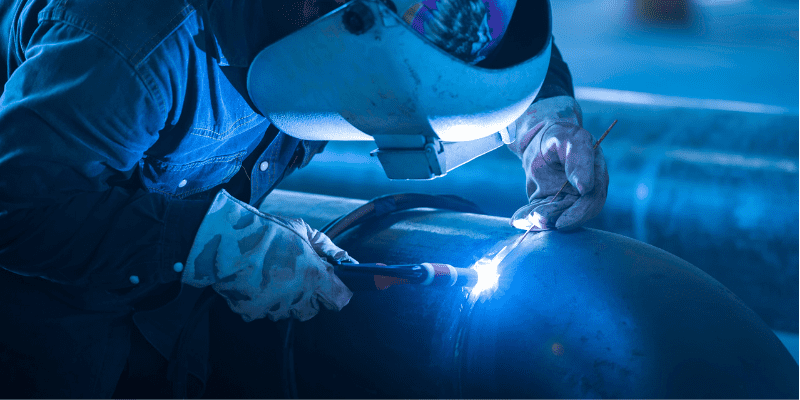
Spawanie metodą TIG, czyli spawanie elektrodą wolframową w osłonie gazów obojętnych, to tradycyjna metoda, która wykorzystuje silne prądy elektryczne ułatwiające spawanie. W tym procesie dwiema metalowymi elektrodami są element spawany i nietopliwa elektroda wolframowa. Prąd przepływający przez pręt wolframowy generuje silny łuk elektryczny o temperaturze około 6000°C (3300°F). Pręt spoiwa umieszczany jest w środku łuku, gdzie topi się i spawa element spawany.
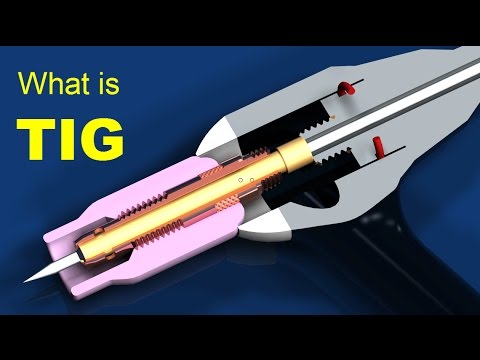
Cały proces odbywa się pod wysokim ciśnieniem w strumieniu gazów obojętnych. Osłona gazowa pomaga chronić spoinę przed zanieczyszczeniami, rdzą i innymi zanieczyszczeniami. Spawanie elektrodą wolframową w osłonie gazów obojętnych zazwyczaj wykorzystuje argon lub hel.
Spawanie metodą TIG można wykonywać bez użycia materiału dodatkowego. Taki proces nazywa się spawaniem autogenicznym. Proces ten polega na doprowadzeniu ciepła w celu stopienia i połączenia spawanego elementu. Podobnie jak w przypadku innych tradycyjnych metod spawania, spawanie metodą TIG jest trudniejsze do zautomatyzowania.
6 kluczowych zalet spawania metodą TIG
Spawanie metodą TIG jest znane od prawie 80 lat. W tym czasie szereg udoskonaleń i innowacji w metodzie spawania doprowadził do udoskonalenia procesu produkcyjnego.
Poniżej przedstawiono najważniejsze zalety spawania metodą TIG w porównaniu z konkurencją.
1 – Szersza kompatybilność z metalami
Chociaż spawanie metodą TIG nie umożliwia spawania tworzyw sztucznych, rekompensuje to znacznie szerszym zakresem opcji metalowych. Poniżej przedstawiono popularne opcje metalowe stosowane w metodzie TIG.
- Stal
- Stal nierdzewna
- Aluminium
- Nikiel
- Magnez
- Miedź
- Brąz
- Złoto
- chromoly
Ta tradycyjna metoda spawania umożliwia spawanie zarówno cienkich, jak i grubych blach. Spawanie cieńszych metali zawsze stanowi wyzwanie, ponieważ ich niska masa termiczna może powodować wady, odkształcenia i deformacje termiczne. Spawanie metodą TIG jest jednak w stanie sprostać tym wyzwaniom.
2 – Umożliwia wykonywanie bardziej szczegółowych spoin
Spawanie metodą TIG wykorzystuje nietopliwą elektrodę wolframową i topliwy metalowy materiał dodatkowy. Materiał ten wypełnia małe szczeliny i pęknięcia, zapewniając lepsze pokrycie spoiny. Umożliwia to operatorowi wszechstronne wykorzystanie spawarki i uzyskanie wysokiej jakości spoin.
3 – Mniejsze ryzyko pęknięć po spawaniu
Tradycyjne spawanie generuje więcej ciepła w obrabianym elemencie metalowym, którego rozproszenie zajmuje dużo czasu. Wolniejsze tempo chłodzenia pozwala materiałom po spawaniu uniknąć szoku termicznego. Szok termiczny występuje, gdy materiał podlega gwałtownym zmianom temperatury, często prowadząc do powstawania pęknięć i odkształceń.
4 – Opłacalne
Wszystkie tradycyjne techniki spawalnicze są bardziej opłacalne niż spawanie laserowe. Wynika to z niższych początkowych nakładów inwestycyjnych wymaganych do uruchomienia tradycyjnej spawarki. Koszt części spawanych metodą TIG jest znacznie niższy niż spawanych laserowo.
5 – Szybka adopcja operatora
Większość doświadczonych operatorów spawarek przeszła szkolenie z obsługi tradycyjnego sprzętu spawalniczego. Dlatego też, gdy nagle proszono ich o obsługę spawarki laserowej, musieli zmierzyć się z trudnym wyzwaniem.
Jeśli zatrudniasz spawaczy starszej generacji, wygodniejsze może być spawanie metodą TIG. Ich doświadczenie może zrekompensować niedociągnięcia tradycyjnego spawania. Doświadczony spawacz TIG zawsze będzie szybszy niż amator spawacz laserowy.
6 – Różnorodne techniki spawania
Tradycyjne spawanie metodą TIG (w osłonie gazu obojętnego) stanowi jedynie niewielką część szerszej metody spawania łukowego. Można skorzystać z kilku różnych wariantów istniejącego procesu spawania TIG. Można użyć prętów spawalniczych w otulinie topnikowej, wymienić elektrodę wolframową na inny metal oraz przełączać się między źródłami zasilania AC i DC.
Wariacje na temat procesu spawania TIG
1 – Tradycyjne alternatywy dla spawania metodą TIG
Spawanie łukowe to prosty proces, który różni się w zależności od rodzaju użytego metalu. TIG to specjalistyczna forma spawania łukowego, która po wprowadzeniu niewielkich zmian może przekształcić się w zupełnie inną metodę spawania łukowego.
Spawanie MIG
Spawanie metodą MIG (spawanie elektrodą topliwą w osłonie gazów obojętnych) to tradycyjny proces spawania łukowego, w którym do spawania wykorzystuje się elektrodę topliwą bezwolframową. Zamiast oddzielnego materiału dodatkowego, elektroda MIG jest spalana w trakcie procesu spawania. Spawanie metodą MIG wykorzystuje te same techniki osłony gazowej i prąd elektryczny, co spawanie metodą TIG.
Zgrzewanie
MMA i TIG to dwie bardzo podobne metody spawania łukowego, różniące się jedynie niewielką różnicą. Spawanie metodą TIG wykorzystuje osłonę z gazów obojętnych, natomiast spawanie metodą MMA wykorzystuje spoiwo w otulinie topnikowej. W miarę topienia się spoiwa, otulina topnika odparowuje, tworząc warstwę ochronną na spawanym metalu.
Spawanie łukowe drutem rdzeniowym
Ta technika spawania łukowego wykorzystuje specjalną elektrodę rurową z wypełnieniem topnikowym. Spawanie łukowe drutem rdzeniowym to spawanie metodą MIG, ale ze specjalnym drutem zamiast osłony gazowej. Spawanie drutem rdzeniowym można porównać do połączenia metod MIG i MMA.
2 – Różne tryby prądu do spawania metodą TIG
Ponieważ głównym źródłem energii w spawaniu łukowym jest prąd elektryczny, do zasilania spawarki można używać zasilaczy prądu przemiennego lub stałego.
Obecny zastępca
Prąd przemienny Prąd przemienny (AC) to unikalna metoda przesyłu energii elektrycznej na duże odległości. Prąd stale zmienia swoją polaryzację, podążając za przebiegiem sinusoidalnym. Łuki generowane przez prąd przemienny mogą wnikać znacznie głębiej w metal.
Prąd stały
Prąd stały (DC) przesyła energię elektryczną w jednym, ciągłym cyklu. Ta metoda pozwala na głęboką penetrację przedmiotu obrabianego. W związku z tym nadmiar energii kumuluje się na powierzchni, co prowadzi do wyższych temperatur łuku.
Obie metody spawania łukiem elektrycznym AC i DC pozwalają na pokonanie pól magnetycznych metali żelaznych.
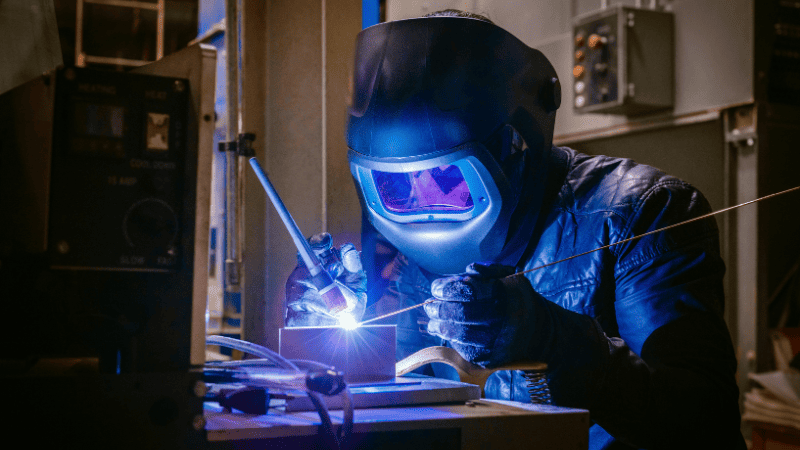
3 – Różne opcje rozpoczęcia łuku
Tradycyjne spawanie często wymaga użycia zajarzenia, aby zajarzyć łuk. Łuk ten musi zostać zajarzył się szybko i wygodnie, aby uniknąć problemów ze spawaniem.
Start od zera
Ta starsza metoda polega na pocieraniu elektrodą o obrabiany element w celu zapalenia łuku. Po zapaleniu łuku operator musi unieść elektrodę. Jeśli elektroda nie zostanie podniesiona szybko, przyklei się do obrabianego elementu, a jeśli zostanie podniesiona zbyt wysoko, łuk zgaśnie.
Start windy
Metoda Lift Start wykorzystuje inteligentny czujnik, który wykrywa moment zetknięcia elektrody z przedmiotem obrabianym. Metoda ta polega na delikatnym dociśnięciu elektrody do przedmiotu obrabianego i natychmiastowym jej podniesieniu. Układ sterujący zajarzy łuk elektryczny po wykryciu oderwania elektrody.
Start HF
Rozruszniki HF (wysokoczęstotliwościowe) wykorzystują oddzielny obwód do zajarzenia łuku elektrycznego za pomocą przycisku. Należy zbliżyć elektrodę do przedmiotu obrabianego i nacisnąć przycisk rozrusznika HF.
Nie zalecamy metod zajarzania łuku elektrycznego metodą TIG przez potarcie, ponieważ są one mniej niezawodne. Najlepiej jest użyć zajarzacza łuku elektrycznego HF lub podnośnika.
Niska penetracja spawania metodą TIG
Wszystkie tradycyjne techniki spawania charakteryzują się brakiem odpowiedniego wtopienia spoiny. Można zrekompensować znaczną część tej wady, stosując różne sztuczki, ale rezultaty mogą być niejednolite.
A papier przeglądowy Od 2017 roku omawialiśmy różne metody spawania łukowego, aby przedstawić ulepszenia w procesie spawania metodą TIG. Ich badania doprowadziły ich do opracowania trzech metod spawania metodą TIG o znacznie lepszym wtopieniu spoiny.
A-TIG
Spawanie metodą TIG z aktywnym topnikiem wykazuje znaczną poprawę w porównaniu z metodą bazową TIG. Topnik prowadzi do powstania węższego, ale głębszego jeziorka spawalniczego, co przekłada się na lepszą penetrację spoiny.
FB-TIG
Spawanie metodą TIG z topnikiem zapewnia również znaczną poprawę wtopienia spoiny. Wiąże się to jednak z istotną wadą. Zwiększenie odległości styku między elektrodą a elementem spawanym natychmiast zmniejsza głębokość spoiny.
PC-TIG
Spawanie metodą TIG prądem pulsacyjnym zwiększa penetrację spoiny, jeśli prąd szczytowy jest dość wysoki. Dłuższy czas trwania impulsu zapewnia również bardziej równomierny rozkład ciepła na obrabianym przedmiocie.
Jaka jest różnica między spawaniem laserowym a spawaniem TIG?
Istnieje kilka różnic między tymi dwiema metodami spawania. Nie sposób wymienić ich wszystkich w tym artykule. Zamiast tego, poniżej znajduje się tabela porównująca najważniejsze różnice, które wpłyną na Twoje zastosowania spawalnicze.
| Działanie | Spawanie laserowe | Spawanie metodą TIG |
| Osłona gazowa | Wymaga użycia oddzielnej dyszy CO2 nad obszarem spawania. | Wykorzystuje gazy międzygazowe, takie jak argon lub hel |
| Materiał wypełniający | Nie wymaga stosowania spoiwa | Stosowanie spoiwa jest bardzo powszechne |
| Pokrycie luk i mostowanie | Brak stopionego metalu wypełniającego powoduje słabe pokrycie szczelin | Spoiwo wypełnia sąsiadujące szczeliny i je łączy. |
| Proces spawania | Wykorzystuje skoncentrowaną wiązkę lasera do selektywnego topienia przedmiotu obrabianego | Wykorzystuje ciepło wytwarzane przez łuk elektryczny do topienia i łączenia obrabianego przedmiotu |
| Naprężenia i odkształcenia termiczne | Do przedmiotu obrabianego wprowadza się mniej energii, co powoduje mniejsze naprężenia i mniej odkształceń | Do przedmiotu obrabianego wprowadzana jest duża energia cieplna, co powoduje duże naprężenia i większe odkształcenia cieplne |
| Zastosowania | Praca przemysłowa | Projekty osobiste |
| Motoryzacja | Motoryzacja | |
| Tworzenie biżuterii | Budownictwo | |
| Sprzęt medyczny | Ropa naftowa | |
| Elektronika | Naprawy metalu | |
| Lotnictwo | ||
| System | Większa prędkość spawania przekłada się na krótszy czas produkcji | Niższa prędkość spawania może skutkować niższą wydajnością |
| Tempo schładzania | Szybsze chłodzenie dzięki niewielkiej ilości ciepła wprowadzanego do przedmiotu obrabianego | Wolniejsze tempo chłodzenia |
| Powstawanie pęknięć | Może czasami powodować powstawanie kruchych faz w obrabianym przedmiocie | Większe prawdopodobieństwo pękania podczas krzepnięcia |
Do czego służy spawanie laserowe?
Spawanie laserowe to doskonałe rozwiązanie dla dużych zakładów produkcyjnych, które regularnie wykorzystują spawanie do łączenia metali. Spawanie laserowe jest szybsze i bardziej wszechstronne niż palnik TIG. Koszt spawarki laserowej jest znikomy w przypadku dużych zakładów produkcyjnych.
Do czego służy spawanie metodą TIG?
Spawanie metodą TIG doskonale sprawdza się w małych warsztatach metalowych, które okazjonalnie potrzebują usług spawalniczych. Proces ten jest tańszy niż spawanie laserowe i generalnie bardziej kompaktowy. Wymiana prętów materiału dodatkowego jest tańsza niż zakup spawarki laserowej.
Jeśli masz do czynienia z różnymi stopami metali, bardziej korzystne okaże się dla Ciebie spawanie metodą TIG.
Czy spawanie laserowe jest lepsze od spawania metodą TIG?
Krótka odpowiedź brzmi: „Tak”. Spawanie laserowe jest lepsze niż tradycyjne spawanie metodą TIG. Nie możemy jednak jednoznacznie uznać laserów etykietujących za najlepsze rozwiązanie, gdyż istnieją aplikacje, w których spawanie metodą TIG przynosi większe korzyści.
Jeśli nie przeszkadza Ci ciągłe uzupełnianie spoiwa, a Twoje zastosowania obejmują spawanie różnych stopów metali, powinieneś użyć metody TIG. Jednak w pozostałych przypadkach najlepszym rozwiązaniem będzie spawanie laserowe.
Kiedy należy stosować spawanie laserowe zamiast spawania metodą TIG?
Wybór między spawaniem metodą TIG a laserem zależy głównie od konkretnego zastosowania. Poniżej znajduje się lista scenariuszy odpowiednich do spawania laserowego. Jeśli Twoje zastosowania pokrywają się z tą listą, zalecamy wybór spawania laserowego.
- Precyzyjne i szczegółowe spawanie
- Krótszy czas spawania
- Mniej zanieczyszczeń zewnętrznych
- Zastosowania spawania pionowego i sufitowego
- Mniejsza strefa wpływu ciepła
- Automatyczne ustawianie spawania
- Nieznaczne odkształcenie i skurcz
- Wyższej jakości spoiny
Spawanie laserowo-hybrydowe
Jeśli przeczytałeś cały artykuł i nie znalazłeś satysfakcjonującej odpowiedzi, możesz potrzebować hybrydowego podejścia do spawania. Hybrydowe spawanie laserowe polega na użyciu laserów i łuków elektrycznych do spawania materiałów.
Laser doprowadza obrabiany przedmiot do temperatury bliskiej parowania, a łuk elektryczny dostarcza wymagane ciepło. Następnie spoiwo wypełnia szczelinę między elementami obrabianymi.
Zastosowania
Hybrydowe spawanie laserowe to specjalistyczna technika, częściowo przydatna w przypadku stopów stali wysokowęglowej i stali nierdzewnej. Technologia ta jest wykorzystywana głównie w następujących branżach.
- Produkcja maszyn ciężkich
- Przemysł motoryzacyjny
- Prace budowlane
- Projekty na dużą skalę
Badania naukowe Próbowaliśmy znaleźć więcej zastosowań dla hybrydowego spawania laserowego. Panuje konsensus, że dla uzyskania najlepszych rezultatów należy połączyć laser o dużej mocy z łukiem elektrycznym o małej mocy.
Zalety
- Doskonale nadaje się do spawania grubszych materiałów.
- Szybsze niż spawanie metodą TIG.
- Zapewnia wysoką jakość spoin.
- Zmniejsza ryzyko pęknięć.
- Łatwe do zautomatyzowania.
- Opłacalne rozwiązanie w przypadku produkcji na dużą skalę.
Wady
- Nieodpowiednie do spawania na małą skalę.
- Wymaga znacznej początkowej inwestycji.
- Operatorzy muszą przejść zaawansowane szkolenie spawalnicze, aby móc obsługiwać to hybrydowe podejście.
Już sama nazwa sugeruje, że hybrydowe spawanie laserowe łączy w sobie zalety obu metod. W rzeczywistości jednak ta metoda jest mniej wszechstronna niż spawanie metodą TIG czy laserową. Jest to bardzo wyspecjalizowane podejście do spawania metali i generalnie nie nadaje się do większości zastosowań spawalniczych.
Wniosek
Oto, moi drodzy, kompletny i szczegółowy przewodnik po spawaniu laserowym i TIG. Obie metody są jednak pomocne same w sobie. Ich korzyści mogą znacznie wzrosnąć lub spaść w zależności od zastosowania i środowiska pracy.
Pamiętaj, że spawanie metodą TIG wiąże się z niższym początkowym kosztem inwestycyjnym i częstym uzupełnianiem prętów spoiwa. Spawanie laserowe jest droższe, ale jednocześnie szybsze, bardziej wszechstronne i bezproblemowe.
Zdobądź spawarki laserowe od Baison Laser
Laser Baison jest jednym z wiodących producentów systemów laserów światłowodowych. Oferujemy wysokiej jakości, niezawodne i trwałe systemy laserowe dla wszystkich branż. Bez wątpienia nasze spawarki laserowe są najlepsze w swojej klasie. Oferujemy szeroki wybór produkty które spełni wszystkie Twoje potrzeby w zakresie cięcia laserowego, spawania, znakowania i czyszczenia.
Aby uzyskać więcej informacji na temat naszych produktów i zamówić własną spawarkę laserową, skontaktuj się z nami już dziś!