
Cięcie laserowe zyskał popularność w branży dzięki łatwość użytkowania, prędkość, i moc To zapewnia z poziomami wysokiej precyzjiZrewolucjonizowała produkcję, konstrukcję i grawerowanie – od delikatnej biżuterii po skomplikowane prototypy. Jednak jej istotą jest równowaga między dwoma kluczowymi czynnikami: prędkość i moc.
W tym artykule dowiesz się, jak kontrolować prędkość i moc linii cięcia laserowego. osiągnąć czyste cięcia, zminimalizować uszkodzenia cieplne, zmaksymalizować wydajnośćTo jest kompletny przewodnik, który odpowie na wszystkie Twoje pytania.
Zrozum prędkość i moc cięcia laserowego
Aby uzyskać najlepsze efekty cięcia laserowego, ważną rolę odgrywają prędkość i moc.
Prędkość cięcia laserowego
Prędkość w cięcie laserowe jest kluczowe dla jakość i wydajnośćOkreśla, jak szybko porusza się głowica lasera, co wpływa na szczegóły w pracy. Większe prędkości są odpowiednie dla mniej szczegółowe, większe projektypodczas gdy w przypadku skomplikowanych projektów konieczne są niższe prędkości.
Prędkość mierzy się w metrach lub stopach na minutę i jest ona istotna dla utrzymanie żywotności sprzętuWszystko zależy od rozmiaru i powierzchni dzieła, które tworzysz. Dobrze wyważony laser oznacza mniejsze zużycie narzędzi i części, a nawet redukuje pobór energii.

Moc cięcia laserowego
Moc cięcia laserowego kontroluje intensywność wiązki, co jest kluczowe dla precyzyjnych cięć. Wysoka moc jest skuteczna w przypadku grubych materiałów, ale niższa moc jest preferowana w przypadku cienkich. uniknąć uszkodzeń.
Silna wiązka laserowa może wykonać zadanie szybko, ale musi też osiągnąć wymaganą precyzjęJeśli to nie jest możliwe, może łatwo dać nierówny wynik. Właściwa równowaga prędkość i moc jest niezbędny do precyzyjnego i wydajnego cięcia, bez uszkadzania materiału lub sprzętu.
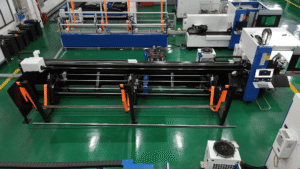
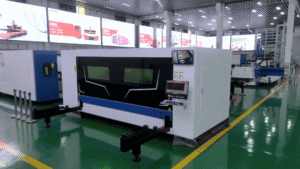
Istotą szybkiego cięcia laserowego stali jest precyzyjne dopasowanie prędkości i mocy cięcia. Baison SH3-H szybka maszyna do cięcia laserem światłowodowym obsługuje moc zakresy od 3000 W do 12000 W, z prędkością biegu jałowego do 100m/min oraz przyspieszenie 1.5G.
Jego ogólna wydajność cięcia wynosi 35.6% wyższa niż zwykłe modele. Model o mocy 6000 W umożliwia stabilne cięcie stali węglowej i stali nierdzewnej. o grubości do 10 mm. Chociaż duża moc może sprostać potrzebom szybkiego cięcia grubych płyt, niedopasowane parametry mogą łatwo prowadzić do problemów, takich jak niekompletne cięcia, nagromadzenie żużla, odkształcenia termiczne lub zbyt szerokie szczeliny.
Sprzęt jest wyposażony w zintegrowaną, aluminiową belkę poprzeczną klasy lotniczej, precyzyjny reduktor oraz dynamiczny system wentylacji nadążnej. Przy zachowaniu wysokiej prędkości obrotowej, skutecznie zmniejsza uszkodzenia termiczne i błędy precyzji, ostatecznie osiągając wydajne, stabilne i bezżużlowe cięcie stali wysokiej jakości.

Związek między prędkością cięcia laserowego a mocą
Te dwa czynniki są ze sobą ściśle powiązane. Ogólnie rzecz biorąc, wyższa moc umożliwia cięcie grubszych materiałów or osiągnięcie szybszej prędkości cięcia. Z drugiej strony, niższa moc wymaga niższych prędkości, aby uzyskać czyste cięcia w cienkich materiałach. Uderzanie właściwa równowaga jest kluczowe dla optymalne wynikiPrędkość przecinarki laserowej decyduje o tym, jak dobrze ma zostać wykonana praca.
Aby maszyna do grawerowania laserowego mogła wykonać swoją pracę, konieczne jest zachowanie idealnej równowagi między szybkością i mocą. Grawerowanie laserowe to jedna z trudniejszych części cięcia laserowego. Zależy to od najwyższej precyzja i umiejętności. Jeśli link między prędkością a mocą Jeżeli nie konserwuje się maszyny tnącej, grawerunek może zostać całkowicie zniszczony.
Jaki wpływ na cięcie ma moc i prędkość lasera?
Na pierwszy rzut oka, używając więcej mocy i prędkości W cięciu laserowym wydaje się to idealne rozwiązanie. Wysoka moc zapewnia cięcie nawet grubych materiałów. Jednak użycie zbyt dużej siły nie zawsze jest najlepszym rozwiązaniem. Chociaż mocny laser tnie szybko, nie nadaje się do wszystkich materiałów. Jeśli nie zostanie odpowiednio dobrany, może… uszkodzić jakość cięcia i nawet materiału nawet z najnowocześniejsza technologia.
1. Wysoka moc lasera
To ustawienie jest odpowiednie tylko dla niektórych typów rozmiary i grubości materiałów. To może zwiększyć prędkość Proces ten ma duże znaczenie. Najlepsze cechy lasera o dużej mocy to:
- Tnie grubsze materiały
- Większe prędkości cięcia
- Zwiększone ryzyko uszkodzenia cieplnego i stopienia
- Większa szerokość cięcia

2. Niska moc lasera
Urządzenia do cięcia laserowego o małej mocy działają doskonale, nie uszkadzając materiału z wysokim poziomem ciepła. Ale nadaje się tylko do cieńszych materiałów. Jak wiemy, niska moc lasera ma większa kontrola i precyzja, ale nie zapewniają one precyzyjnego cięcia grubych materiałów. Dlatego najlepsze cechy tego ustawienia to:
- Tnie cieńsze materiały
- Niższe prędkości cięcia
- Zmniejszone uszkodzenia cieplne i topnienie
- Węższa szerokość cięcia
3. Wysoka prędkość lasera
Różne materiały reagują inaczej na cięcie laserowe. Najlepsze cechy tego ustawienia to:
- wyższa sprawność
- Możliwość niekompletnych cięć
- Problemy z jakością
4. Niska prędkość lasera
Niższe prędkości mogą zwiększyć precyzję i zapewnić czystsze krawędzie. Funkcje tego ustawienia to:
- Większa precyzja
- Zwiększona strefa HAZ
- Ryzyko oparzeń
skuteczność cięcia laserowego z dużą prędkością Stal jest bezpośrednio zależna od mocy i prędkości. Niedopasowanie parametrów może prowadzić do problemów takich jak: niekompletne cięcia, nagromadzenie żużla, odkształcenia i szorstkie krawędzie.
Podczas korzystania z przemysłowej maszyny do cięcia laserem światłowodowym firmy Baison cięcie stali węglowej o grubości 3–10 mm i stali nierdzewnej, 3000W–6000W duża moc nadaje się do masowej produkcji z dużą prędkością, natomiast moc 1000W–1500W jest wykorzystywana wyłącznie do precyzyjne cięcie cienkich blach.
Duża moc i duża prędkość zapewniają wysoką wydajność, ale mogą łatwo skutkować zbyt szerokimi nacięciami; wysoka moc i niska prędkość zapewniają większą stabilność, ale mają większą strefę wpływu ciepła; niska moc i wysoka prędkość mogą powodować niekompletne cięcia; niska moc i niska prędkość zapewniają wysoką precyzję, ale niską wydajność.Tylko przez precyzyjnie dopasowane parametry do grubości stali i materiału może można uzyskać gładkie cięcie bez żużlu, deformacji i.

Czynniki wpływające na prędkość i moc w procesie cięcia laserowego
Chociaż w cięciu laserowym ważne jest odpowiednie zarządzanie prędkością i mocą, aspekty te mogą być pod wpływem kilku innych czynników zewnętrznychOprócz tych problemów zewnętrznych, wszelkie problemy wewnętrzne związane z ustawienia termiczne, typ głowicy laserowej i problemy z przewodnością cieplną może mieć wpływ na prędkość i moc procesu cięcia.
Niektóre z tych problemów są następujące:
1. Rodzaj i grubość materiału
Gwiazda programu, materiał tniesz, dyktuje wymagania dotyczące wydajnościGrubsze materiały, takie jak stal, wymagają większej mocy i niższych prędkości, aby zapewnić całkowitą penetrację. Odwrotnie, delikatne arkusze akrylowe preferują niższą moc i szybsze ruchy, aby uzyskać czyste cięcia bez roztopionego materiału.
Właściwości materiału takie jak odblask a przewodnictwo cieplne również wpływa na absorpcję i dystrybucję energii laserowej.
2. Typ i moc lasera
Pomyśl o tym jak o silniku napędzającym show. Inny rodzaje laserów, od Laser CO2 do lasera światłowodowego, oferują różną moc. Wybór odpowiedniej mocy jest kluczowy.
Laser o niskiej mocy może mieć problemy z grubszymi materiałami, podczas gdy laser o dużej mocy może przepalać cieńsze arkusze. Dopasowanie możliwości lasera do grubość materiału zapewnia Optymalna wydajność.

3. Ognisko wiązki laserowej
Wyobraź sobie reflektor oświetlający scenę. Mocno skupiona wiązka koncentruje moc, umożliwiając precyzyjne, precyzyjne cięcia, podczas gdy szersza wiązka rozprowadza ją na większym obszarze, co umożliwia szybsze cięcie grubszych materiałów. Regulacja ostrości pozwala na dostosuj intensywność lasera interakcja z materiałem, optymalizująca zarówno prędkość, jak i jakość.
4. Dynamika i kalibracja maszyn
Nawet sama scena odgrywa rolę. Mechaniczna dokładność i głowica tnąca Ruch maszyny laserowej wpływa na spójność i jakość cięć. Regularna kalibracja zapewnia płynny ruch oraz dokładne pozycjonowanie, zapobiegając odchyleniom, które mogłyby mieć wpływ na prędkość i dokładność.
Podczas cięcia stali za pomocą szybkiego lasera, oprócz mocy i prędkości, na stabilność cięcia wpływają bezpośrednio właściwości materiału, dokładność ogniskowania i stan mechaniczny. Stal węglowa, stal nierdzewna i stal stopowa mają różną przewodność cieplną i współczynnik odbicia, wymagające indywidualnych dostosowań parametrów.
grubsza blachaThe zmniejszyć prędkość i im wyższa moc musi być. Wysokość punktu ogniskowania lasera musi być precyzyjna; odchylenie spowoduje niekompletne cięcia oraz szorstkie powierzchnie. Sprzęt wymaga regularnej kalibracji mechanicznej; kalibracja znacząco poprawia dokładność pozycjonowania, zmniejsza liczbę błędówi sprawia, że cięcie z dużą prędkością jest bardziej stabilne, a powierzchnia cięcia gładsza.

Ustawienia parametrów lasera dla różnych materiałów
Silnie skupiona wiązka lasera oddziałuje na materiał w znacznie bardziej precyzyjny sposób. Z tego powodu najlepiej jest uzyskać idealnie dopasowana kombinacja prędkości i mocy dla różnych typów materiałów tematycznych z bardziej skupione wiązki laserowe.
W poniższej tabeli wymieniono grubości cięcia materiałów najczęściej stosowanych w cięciu przemysłowym:
| Materiał | 1000W | 5000W |
| aluminium | 2 mm | 10 mm |
| Mosiądz | 1 mm | 9 mm |
| Stal węglowa | 0.5 mm | 10 mm |
| Stal nierdzewna | 1 mm | 9 mm |
Poniższa tabela przedstawia najlepsze ustawienia parametrów lasera dla różnych materiałów:
| Materiał | Grubość (mm) | Moc (W) | Prędkość (mm/s) |
| Akryl | 3 | 20-30 | 100-150 |
| Sklejka | 6 | 30-40 | 50-80 |
| Stal nierdzewna | 1 | 50-60 | 20-40 |
| Aluminium | 2 | 80-100 | 10-20 |
Jak znaleźć idealne ustawienia prędkości i mocy?
Istnieją pewne ustalone sposoby na ustalenie najlepiej dopasowana moc oraz ustawienia prędkości dla Twoich potrzeb. W zależności od tego, co chcesz osiągnąć i z jakim materiałem pracujesz, najlepsza równowaga między tymi dwoma aspektami cięcie laserowe może się różnić.
Korzystanie określona prędkość przecinarki laserowej jest ważny dla każdego rodzaju materiału. Istnieje kilka kroków, które możesz podjąć, aby znaleźć idealny power oraz ustawienia prędkości.

1. Zacznij od rekomendacji
Zacznij od zalecanych ustawień dla Twój materiał i laser. Znany zakres ustawień dla moc i szybkość Niektóre popularne materiały można znaleźć w tabelach wymienionych powyżej. Zacznij od nich, a później możesz wprowadzić zmiany kiedy był potrzebny.
2. Nie bój się próbować
Trzymanie się tego, co działa umiarkowanie, nie doprowadzi Cię do najlepszej kombinacji. Jeśli nie jesteś zadowolony z wstępnie ustawione zalecenia, podejmij kroki, aby zmienić pewne rzeczy. Wykonaj cięcia testowe z różne kombinacje mocy i prędkości aby zobaczyć, co działa najlepiej.

3. Oceń jakość cięcia
Oceń jakość cięcia, aby sprawdzić, jak się sprawdza. Musisz wprowadzić zmiany, gdy jakość cięcia jest… niezadowalający.
Jeżeli połączenie materiału i elementów mocy nie będzie do siebie pasować, jakość cięcia nie będzie idealnie. Szukać czyste krawędzie, minimalne uszkodzenia cieplne i dokładność szerokość nacięcia. Jeśli uzyskasz najlepszy wynik testu, oznacza to, że znalazłeś idealne dopasowanie.
4. Doprecyzuj ustawienia
Teraz, gdy znalazłeś najlepszą kombinację, pracuje, aby spełnić Twoje potrzeby, Upewnij się edytuj proces aby dopasować je do nowych ustaleń. Doprecyzuj ustawienia na podstawie wyników, aby móc je śledzić w przyszłości.
Optymalne parametry dla szybkie cięcie laserowe stali można szybko określić w czterech krokach: najpierw należy zastosować zakres standardowy oparty na grubości stali, następnie wykonać małe cięcia próbne, obserwować powierzchnię cięcia, a na koniec precyzyjnie dostroić i zablokować ustawienia.
Zacznij od wykonania cięć próbnych, wykorzystując podstawową moc i prędkość Polecane przez Sprzęt basionowy do stali węglowej i nierdzewnej. Jeśli cięcie jest niekompletne, nieznacznie zmniejsz prędkość. Jeśli ślady przypalenia krawędzi są zbyt poważne, należy je odpowiednio zmniejsz moc i zwiększ prędkość.
Powtórz ten proces precyzyjnego dostrajania 2-3 razy znaleźć stabilne parametry, które produkują bez żużla i deformacji. Parametry te można następnie zapisać w celu długoterminowego ponownego wykorzystania w partiach.

Wyzwania i ograniczenia prędkości i mocy cięcia laserowego
Z zwiększone wykorzystanie cięcia laserowegoustawienia prędkości i mocy maszyn tnących stały się gorącym tematem, ale istnieją pewne wyzwania i ograniczenia w cięciu laserowym z duża prędkość i moc. Te ograniczenia są do pokonania.
1. Znalezienie równowagi
Znalezienie idealnej równowagi między szybkością i mocą może być trudnym procesem. Nawet niewielkie zmiany mogą znacząco wpłynąć na jakość cięcia. Znalezienie najlepszego dopasowania wymaga ostrożne cięcia testowe, eksperymentowanie, wyczucie szczegółówTo ciągła nauka, ponieważ różne materiały i skomplikowane kształty geometryczne często wymagają unikalnych ustawień.
2. Różnice materiałowe
Żadne dwa materiały nie zachowują się tak samo. Różnice w gęstość, współczynnik odbicia i przewodność cieplna wymagają ciągłych korekt. Na przykład metale o wysokim współczynniku odbicia, takie jak aluminium może wymagać znacznie wyższa moc do czystych cięć w porównaniu z drewnem lub akrylem.
Ponadto grubsze materiały zazwyczaj stanowią większe wyzwanie, często wymagające niższe prędkości aby kontrolować gromadzenie się ciepła.

3. Gromadzenie się ciepła
Nadmierna moc, zwłaszcza w przypadku wolniejsze prędkości, może generować znaczną ilość ciepła, co może mieć niepożądane konsekwencje. Wypaczenie, zniekształcenie, może wystąpić nawet topnienie, kompromitując ogólna jakość cięcia oraz potencjalnie uszkadzając materiałZarządzanie ciepłem wymaga starannej modulacji mocy, stosowania odpowiednich gazy wspomagające, zapewnienie odpowiedniej wentylacji.
4. Problem szerokości cięcia
Kompletujemy wszystkie dokumenty (wymagana jest kopia paszportu i XNUMX zdjęcia) potrzebne do minimalizacja szczeliny (szerokości cięcia) zwiększa wydajność materiałową, jednak osiągnięcie tego poprzez regulację prędkości i mocy wiąże się z kosztami.
Użycie mniejszej mocy i większej prędkości w celu zwężenia szczeliny może zwiększa ryzyko niepełnych cięć lub postrzępionych krawędziZ drugiej strony, szersze szczeliny uzyskane za pomocą większa moc i niższe prędkości może powodować marnotrawstwo materiału i mieć wpływ na całościowy zamysł projektu.
5. Bezpieczeństwo ma znaczenie
Przytłoczenie lasera może mieć katastrofalne skutki. Przekroczenie zalecanej mocy Przekroczenie limitów naraża maszynę na ryzyko uszkodzenia lub awarii, co może prowadzić do pożaru lub porażenia prądem. Pamiętaj, bezpieczeństwo zawsze jest na pierwszym miejscu. Zawsze działaj w ramach wyznaczony zakres mocy i przestrzegaj odpowiednich protokołów bezpieczeństwa jak noszenie okularów ochronnych i dbanie o właściwą wentylację.
Podczas cięcia stali za pomocą laser dużej prędkości, moc i prędkość są dodatnio skorelowane, ale wyższe wartości nie zawsze oznaczają lepiej. Duża moc (3000 W lub 12000 W) może ciąć grube płyty z dużą prędkością, ale jeśli nie zostanie odpowiednio dobrany, może łatwo spowodować odkształcenie termiczne, wypalenie krawędzi i stożkowatość.
Niska moc nadaje się do precyzyjnego cięcia cienkich blach, ale wydajność jest niższa. Kluczem do przemysłowego przetwarzania jest tłumienie efektu cieplnego poprzez szybkie procesy i parametry dynamiczne. Sprzęt basionowy może stabilnie kontrolować stożek i wycinać precyzyjne małe otwory ze stali nierdzewnej o grubości 12 mm bez deformacji, śladów przypaleń lub powierzchni ciętych prostopadle.

FAQ
1. Czy mogę użyć oprogramowania do optymalizacji ustawień prędkości i mocy cięcia laserowego?
Absolutnie! Wiele programy do cięcia laserowego oferują funkcje takie jak bazy danych materiałów z sugerowanymi ustawieniami, automatyczną kompensacją szerokości, a nawet algorytmami zagnieżdżania, które maksymalizacja wykorzystania materiałówNarzędzia te mogą znacząco usprawnić Twój przepływ pracy i pomóc Ci osiągnąć spójne rezultaty.
2. Czy mogę kontrolować szerokość szczeliny (szerokość cięcia) podczas cięcia laserowego?
Można to w pewnym stopniu kontrolować, ale nie całkiemSzerokość nacięcia zależy od moc, szybkość i laserowe skupienieSzerszą szczelinę można uzyskać przy większej mocy lub niższych prędkościach, natomiast węższą szczelinę można uzyskać przy mniejszej mocy i wyższych prędkościach.
3. Jakie kwestie bezpieczeństwa należy wziąć pod uwagę przy regulacji prędkości i mocy cięcia laserowego?
Pamiętaj, aby nie przekraczać zalecanej mocy lasera. Zbytnie przeciążenie może uszkodzić maszynę, potencjalnie prowadząc do awarii or nawet pożaryPamiętaj również, że wyższa moc generuje więcej ciepładlatego należy nosić odpowiednią ochronę oczu i zapewnić odpowiednią wentylację unikać potencjalnych zagrożeń.
4. Czy szybsze cięcie stali laserem jest zawsze lepsze?
Nie. Prędkość musi być dopasowana do mocy i grubości blachy. Ślepe dążenie do dużej prędkości może łatwo doprowadzić do niepełnego cięcia, nagromadzenia żużlu i chropowatej powierzchni cięcia. Tylko w rozsądnych granicach zwiększenie prędkości przy wsparciu dużej mocy można osiągnąć równowagę pomiędzy wydajnością i jakością.
5. Jak zmniejszyć odkształcenia cieplne i stożkowatość podczas cięcia grubej stali z dużą prędkością?
Łącząc przebijanie impulsów, dynamiczną regulację mocy, zoptymalizowany proces drutu prowadzącego z działanie z dużą szybkością, precyzyjne ustawianie ostrości oraz późniejsze usuwanie pyłu, strefa wpływu ciepła może zostać znacząco zmniejszona, a Sprzęt basionowy może kontrolować stożek cięcia i odkształcenie w bardzo małym zakresie.

Wniosek
Opanowanie wzajemnego oddziaływania prędkości i mocy uwalnia pełen potencjał cięcia laserowego, umożliwiając precyzję i wydajność obróbki różnorodnych materiałów. Rozumiejąc zasady, eksperymentując z ustawieniami i respektując ograniczenia, możesz… przekształć swoje projekty cięcia laserowego w nieskazitelne dzieła.
Znajdź idealne połączenie szybkości i mocy dla swojej nowej maszyny do cięcia laserem światłowodowym
Najlepszym typem maszyny do cięcia laserowego, która jest w stanie ciąć wszystkie rodzaje materiałów, jest wycinarka laserowa włókna. Tutaj w BaisonOferujemy najwyższej jakości lasery światłowodowe, dzięki którym możesz udoskonalić swoje doświadczenie cięcia i znacząco zwiększyć jakość cięcia. Maszyny te oferują najlepsze możliwe połączenie rekomendacji dotyczących równowagi między szybkością i mocą. Uzyskaj wycenę teraz!