Tutaj podzieliłem się praktycznymi wskazówkami dotyczącymi cięcia laserowego stali miękkiej, które mogą usprawnić proces obróbki i pomóc w pokonaniu dotychczasowych wyzwań, z jakimi borykali się operatorzy maszyn. Zaczynajmy.
Jakie są różne rodzaje stali miękkiej?
Stal miękka to po prostu rodzaj stal węglowa o najniższej zawartości węgla. Zwykle ma 0.04 – 3 procent według wagi Zawartość węgla co nadaje mu wyjątkowe właściwości. Według Amerykańskiego Instytutu Żelaza i Stali (AISI) inne pierwiastki, takie jak chrom, kobalt, mangan, miedź, krzem itp., mogą być dodane w celu uzyskania odpowiednich właściwości ze stali miękkiej.
Stal miękka to low-costdzięki nowoczesnym technikom produkcyjnym, a jego zastosowanie znajdziesz w niemal każdym ogólne gałęzie przemysłu inżynieryjnego. Co więcej, są wiele gatunków lub typów stali miękkiejNiektóre z nich przedstawiono w tej tabeli.
| Gatunek stali miękkiej (AISI) | Kompozycja (% wag.) | Używa |
| 1010 | 0.1 C, 0.45 Mn | Części samochodowe. |
| 1020 | 0.2 C, 0.45 Mn | Blacha, rury. |
| A36 | 0.29 C, 1.00 Mn, 0.2 Cu | Architektura, Mosty, Statki |
| A516 | 0.31 C, 1.00 Mn, 0.25 Si | Zbiornik ciśnieniowy |
| A440 | 0.28 C, 1.35 Mn | Nóż, ostrza |
| A633 | 0.22 C, 1.35 Mn | Kocioł, przemysł chemiczny |
| S275 | 0.17 C, 1.02 Mn, 0.21 Si | Mosty, budynki |
| S355 | 0.16 C, 1.3 Mn, 0.2 Si, 0.04 Cu | Budownictwo i przemysł offshore |
Korzyści z cięcia laserowego stali miękkiej
Technologia cięcia laserowego wielokrotnie usprawniła proces obróbki stali miękkiej. Oto kilka kluczowych korzyści.
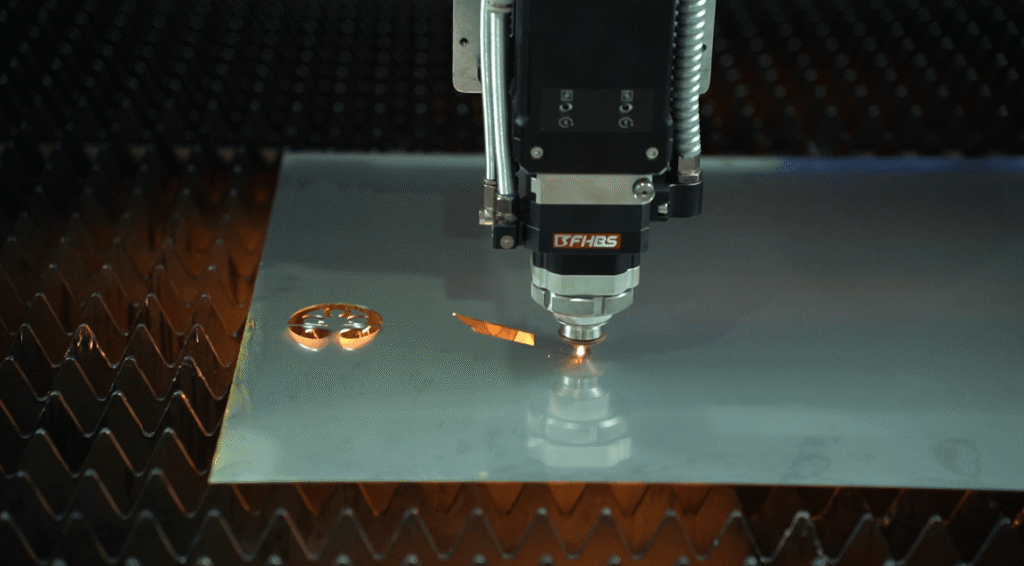
Szybkość i elastyczność
Włókno i Maszyny laserowe CO2 zapewniać niezrównana prędkośćMaszyny te posiadają szybki system szyn i bram sterowanych przez komputerowe sterowanie numeryczne (CNC)Ponieważ nie są w to zaangażowane żadne fizyczne narzędzia tnące, ruch jest szybki. Co zadziwiające, maszyny laserowe są kompatybilny z szeroką gamą metali. Ta elastyczność pozwala Ci przetwarzać różne gatunki stali z drobnymi zmianami.
Wysoka precyzja
Domyślnie wiązki laserowe są naprawdę precyzyjnyTo wzmocniona wiązka światła, która precyzyjnie topi i odparowuje metale. Ponieważ jest to cięcie termiczne, nie musisz się martwić o… powstawanie wiórów i szorstkie krawędzie.
Obróbka laserowa jest tak precyzyjna, że można osiągnąć tolerancję ±0.003 mm do 0.006 mmW porównaniu z tym precyzja tradycyjnych metod mieści się w zakres od ±0.015 mm do 3 mm.
Złożone zadania
Wysoka precyzja umożliwia operatorom wykonywanie złożone i skomplikowane prace z wykorzystaniem stali miękkiej. Zapewnia to większą dokładność procesu obróbki przy jednoczesnej kontroli kosztów. Cięcie laserowe metalu pomaga prototypy i testy psztuki znacznie szybciej niż tradycyjne obcinacze.
W dawnych czasach złożone geometrie wymagały większej regulacji narzędzi i większych umiejętności operatoravel. Ale wszystko zmieniło się wraz z technologią laserową, która może być łatwo regulowany poprzez naciśnięcie pośladkaon.
Mniejsze zużycie energii
Maszyny laserowe zużywają mniej energii niż tradycyjne przecinarki. Częściowo wynika to z braku ruchomych części w maszynach. W rezultacie straty tarcia, ciepła i wibracji są bliskie zeru. Istnieje również znaczna mniej tworzenia się wiórów i marnotrawstwa kiedy stal miękka jest cięta laserowo. Więc, mniej zasobów Są wykorzystywane do czyszczenia i recyklingu odpadów. Ogólnie rzecz biorąc, proces cięcia laserowego jest ekologiczne i zrównoważone.
Automatyzacja
Automatyzacja to obszar, w którym cięcie laserowe naprawdę się sprawdza. Maszyny te są wyposażone w system sterowania oparty na oprogramowaniu. Dzięki temu mogą pracować automatycznie, przy minimalnym nadzorze.
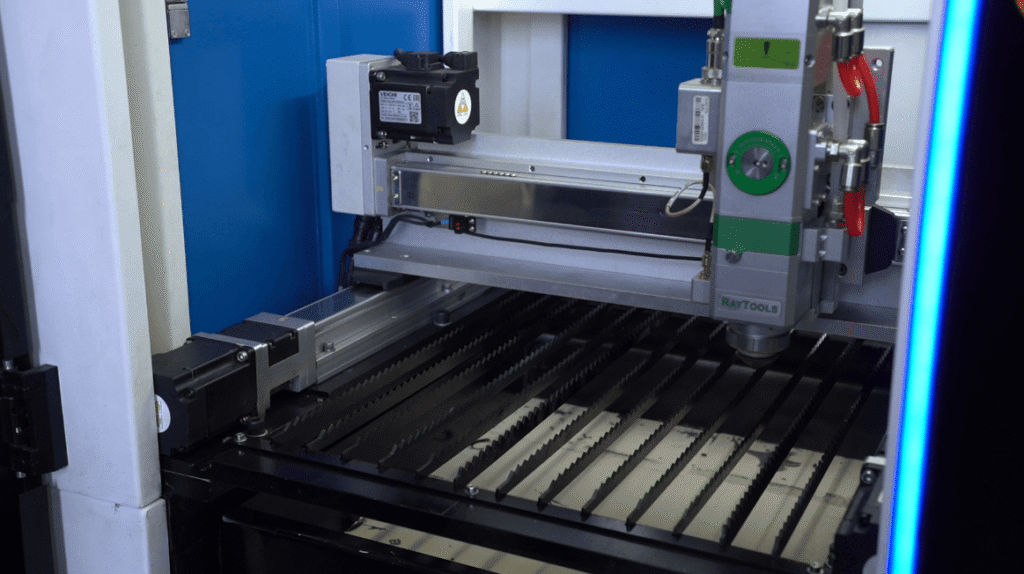
W technologii laserowej istnieje kilka rodzajów automatyzacji. Pierwszym z nich jest cięcie dwuwymiarowe z wykorzystaniem systemu bramowegoSzybko i skutecznie. Arkusze stali miękkiej są podawane automatycznie, a ruch wycinarki laserowej jest kontrolowany.
Drugim jest użycie Robotic ArmsRamiona te mogą spawać i ciąć w przestrzeni trójwymiarowej.
Kontrola uszkodzeń
Eksperci twierdzą, że cięcie laserowe powoduje najmniejsze uszkodzenia materiału spośród wszystkich procesów cięcia termicznego. Ponieważ nawet jeśli temperatura wiązki laserowej wzrasta do kilku tysięcy stopniThe punkt styku jest nadal wąski. Również to nie powoduje zawijania i zniekształceń w materiale.
Cięcia są również wysoka jakość, który czerwonypowoduje uszkodzenia i oszczędza dużo dochodów w produkcji stali miękkiej na dużą skalę. Od cięcia dool ma brak śladów zużycia, ogólne uszkodzenia są zminimalizowane, obniżenie kosztów operacyjnych.
Podczas cięcia laserowego stali miękkiej, roszczenie teoretyczne tolerancje na poziomie mikronów są nierealne w rzeczywistym przetwarzaniu cieplnym. Poprzez rzeczywiste testy warsztatowe, Wytrzymałe maszyny do cięcia laserem światłowodowym Baison konsekwentnie kontrolować rzeczywiste tolerancje pozycjonowania mechanicznego i powtarzalności w granicach ±0.03 mm/m podczas masowej produkcji stali miękkiej o grubości 1–10 mm.
Ta precyzja wynika ze standardu Baison Zintegrowane przekładnie wału wyjściowego TECHMECH zgodne z normą niemiecką DIN6, które charakteryzują się luz wynoszący zaledwie 3 minuty łuku. W połączeniu z niezależna konstrukcja szafy sterowniczej, ta konfiguracja całkowicie eliminuje mikrowibracje i błędy transmisji podczas operacji o dużej prędkości.
Ponieważ jednak w różnych partiach materiału występują różnice w twardości i powierzchniowej rdzy, ostateczny wynik tolerancja odkształceń termicznych gotowego produktu nadal zależy od dostrojenia procesu na miejscuMożesz uzyskać fabrycznie przetestowane Baison arkusze danych dotyczące tolerancji precyzji dla różnych grubości płyt lub zleć to zadanie starszemu inżynierowi przeprowadź fabryczne testy próbek konkretnego materiału zabezpieczyć dostosowane rozwiązanie sterujące który idealnie spełni Twoje wymagania dotyczące wysokiej precyzji.
Dlaczego proces cięcia laserowego stali miękkiej jest trudny?
Stal miękka to doskonale nadaje się do różnych procesów obróbczych i jest szeroko stosowany w życiu codziennym. Ma zastosowania w niemal każdym sektorze produkcyjnym. Ale niektóre wyzwania wiążą się z lepszymi właściwościami materiału.
Plastyczność materiału
Stal miękka ma najniższa zawartość węgla z dowolnego innego rodzaju stali. To sprawia, że materiał niezwykle ciągliwy, nawet bardziej niż guma. Stal niskowęglowa jest również mniej kruchy, który zapobiega złamaniom.
Ma to jednak pewien skutek uboczny. Prowadzi do formowanie długich wiórów w tradycyjnym procesie cięcia. Nie tak bardzo w cięciu laserowym, jak laser odparowuje metal. Ale mimo wszystko, długi chip może zakłócić proces obróbkiesAby to kontrolować, prędkość posuwu, głębokość skrawania, prędkość skrawaniai inne parametry są ponownie dostosowywaneprzetrząsać.
Budowa krawędzi
Podobnie, krawędzie się tworzą podczas procesu obróbki z powodu wysoka ciągliwość. Może łatwo uszkodzić narzędzie. Narastanie krawędzi oznacza również słaba jakość szczeliny.
Może będziesz musiał zwiększyć częstotliwość konserwacji, co doprowadzi do niepotrzebne przestoje procesu.
Budowa krawędzi jest również a przeszkoda w procesie automatyzacjiRegulacja płytki, ostrza narzędzia i prędkości posuwu rozwiązałaby problem w tradycyjnych procesach. Fortunately, z cięcie termiczne, ten efekt jest zmniejszony. Więc, cięcie laserowe jest mniej podatne do tego.
Wysoka temperatura i wibracje
Cięcie laserowe to proces termiczny które mogą stworzyć wysokie temperatury na krawędzi cięciaPonadto cięcie laserowe stali miękkiej tlenem ma tendencję do nadmiernie przypalić krawędzieAby temu przeciwdziałać, operator musi wybrać moc lasera i ciśnienie gazu wspomagającego ostrożnie.
Stal ma wyższa wytrzymałość niż inne metale, co oznacza, że to jest bardziej podatne na wibracje podczas procesu obróbki. W tradycyjnym frezowaniu i toczeniucięcie, te wibracje wpływać na jakość pracy.
Jednak w przypadku cięcia laserem światłowodowym drgania te są spowodowane wrodzony luz głowicy laserowej i innych komponentów. Słabej jakości maszyny laserowe mogą powodować ząbkowy wzór na krawędzi cięcia.
Kiedy wykonywanie płyt o dużej mocy lub grubych cięcie laserowe stali miękkiej, nawet najmniejsze drgania maszyny mogą pokryć powierzchnię cięcia poszarpane, ząbkowane fale.
Aby temu przeciwdziałać, Baison wykorzystuje wytrzymałe, całkowicie stalowe, spawane łoże płytowe który przechodzi wyżarzanie w wysokiej temperaturze na poziomie ton w celu odprężenia w celu wyeliminowania drgań powstających podczas obróbki cieplnej. W połączeniu z niezależna szafa sterownicza który izoluje rezonans elektryczny i precyzyjnie dostrojony algorytm przyspieszenia 1.5G, maszyna zapewnia Niezawodna stabilność podczas operacji o dużej prędkości.
Jednakże biorąc pod uwagę wahania twardości i warstw rdzy w różnych partiach materiałów, uzyskanie całkowicie bez ząbków, gładkie wykończenie nadal wymaga dostrajanie procesu na miejscuMożesz zdobyć fabrykę Baisona arkusze parametrów antywibracyjnych dla różnych grubości blach, aby osobiście sprawdzić lustrzane rezultaty cięcia.
Wskazówki dotyczące uzyskania najlepszych rezultatów podczas cięcia laserowego części ze stali miękkiej
1. Kryteria projektowania
Każdy projekt musi mieć solidna konstrukcja podstawy. Maszyny laserowe światłowodowe wykorzystują instrukcje projektowe w Format pliku .dwg lub .dxf. Jasne instrukcje na etapie projektowania mogą prowadzić do szybsze operacje oraz zmniejszyć ryzyko uszkodzenia do materiału.
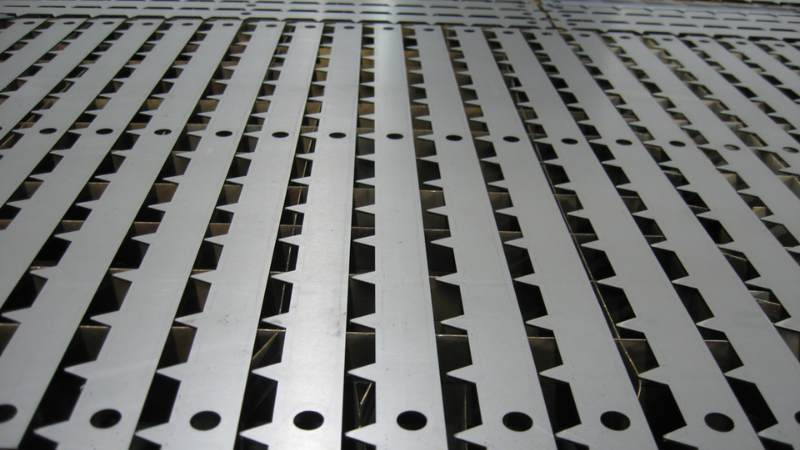
Ponieważ maszyny laserowe podążają Wektory 2D, upewnij się, że linie są nierozłączny oraz zamknij wszystkie krawędzie. Zapewnić szerokość nacięcia wynosi co najmniej 1 mm grubości oraz z dala od rogu metalowej płyty. W ten sposób integralność blachy metalowej pozostaje nienaruszona.
Zalecane są filety zamiast ostrych krawędzi, jak to zmniejsza koncentrację stresu. Zwykle filet z łopatkiius powinien być o połowę mniejszy grubości.
Załóżmy, że chcesz wyciąć wiele elementów wewnętrznych i zewnętrznych w jednym kawałku stali miękkiej.zjadłem. Rozmieść je prawidłowo na miejscu, aby jakość pozostała nienaruszona. Jeśli dwie cechy są zbyt blisko siebie, laser może spalić krawędź między dwiema cechami.
2. Czyszczenie powierzchni
Jak wiemy, stal miękka ma różne stopnie, co oznacza, że ich właściwości różnią się. Niektóre gatunki są mniej odporny na korozję niż inni. W rezultacie, może gromadzić się rdza i kamień na powierzchni metalu. Nawet najmniejsza warstwa może negatywnie wpłynąć na jakość cięcia. Upewnij się wyczyść płytę ze stali miękkiej przed właściwym procesem.
3. Wybór mocy lasera
Moc lasera jest najważniejszym parametrem w cięciu laserowym. Typowa moc wyjściowa maszyn laserowych wynosi 1.5 kW, 2 kW, 3 kW i 6 kW.
Moc lasera decyduje maksymalna grubość blachy ze stali miękkiej Możesz ciąć. Najlepszym podejściem jest do zapoznaj się z wytycznymi podane przez producenta maszyny. W ten sposób unikaj niepotrzebnych uszkodzeń.
Lasery światłowodowe wymagają mniejszej mocy niż CO2 lasery do cięcia na tej samej głębokości, biorąc pod uwagę wszystkie inne parametry. Dzieje się tak, ponieważ lasery światłowodowe mają wyższa szybkość wchłaniania.
4. Kontrola uszkodzeń
Jeśli Twoja maszyna działa nieprzerwanie przez kilka dni, zaleca się sprawdź wszelkie wcześniejsze uszkodzenia do komponentów maszyny laserowej przed rozpoczęciem kolejnej pracy. soczewka laserowa, dysza, palnik i przepływ gazu są głównie podatne na uszkodzenia. Czasami gruz się zakleszcza w laserze i może wpływa na wydajność cięcia.
5. Dostosuj ustawienia cięcia
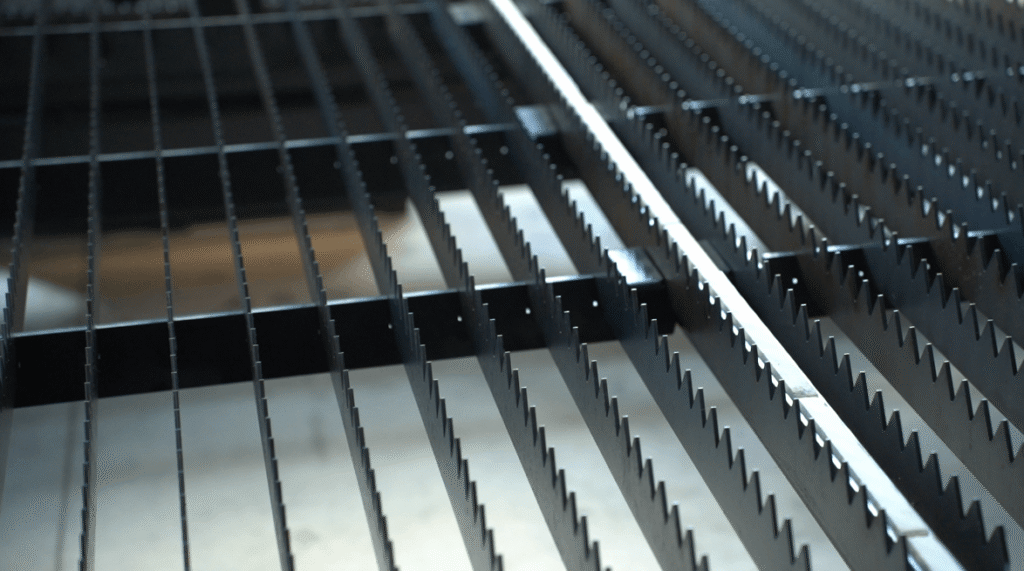
Ustawienia cięcia stali miękkiej obejmują: moc wyjściowa, prędkość cięcia, ustawienie przebijania, wybór gazu i ciśnienie. Dostosuj je zgodnie z wytyczne producenta dla konkretnego gatunku stali miękkiej.
Piercing to pierwszy i najważniejszy krok, ponieważ nada to odpowiedni ton reszcie cięcia. Upewnij się, że tylko do użytku zalecane ustawienia mocy ponieważ wyższa intensywność może pozostawiać ślady oparzeń na materiale.
Z obserwacji wiadomo, że od 1 mm do 4 mm, laser z tlenem może stworzyć dobre przebicie. Ale w przypadku grubszej stali miękkiej, takiej jak 8 mm, sprężone powietrze jest znacznie bardziej odpowiednie do przebijania metalu.
Piercing zrobiony na linii cięcia jeśli średnica otworu jest zgodna z szerokością linii. W przeciwnym razie należy to zrobić na wewnętrzna strona linii cięcia.
6. Właściwy wybór gazu
Musisz wziąć pod uwagę wspomaganie wyboru gazu, ciśnienia i natężenia przepływu. W przypadku stali miękkiej, tlen jest najbardziej kompatybilny. Jednakże, azot i sprężone powietrze są również używane w niektórych przypadkach.
Stal miękka wymaga niższe ustawienia mocy i ciśnienia gazu o tej samej grubości w porównaniu z innymi rodzajami stali. Zaskakująco, prędkość cięcia jest również wyższa do stali miękkiej. Pamiętaj o tym przy wyborze parametrów gazu.
Tlen powoduje powstanie szerszego otworu przebijającego niż azot. Co więcej, badania pokazują, zamiast tego do przekłuwania można użyć azotu, Później cięcie można kontynuować za pomocą tlenu. Dzięki temu połączeniu, przekłucie można wykonać na linii cięcia, ograniczenie marnotrawstwa materiałów.
Inne badania pokazują, że optymalne warunki cięcia laserem tlenowym ze stali miękkiej o różnych grubościach.
| Grubość (mm) | Średnia szerokość (mm) | Moc (W) | Szybkość cięcia (mm/s) | O2 ciśnienie (bar) |
| 1 | 0.3 | 67 | 9.5 | 1 |
| 1.5 | 0.35 | 97 | 9.5 | 1 |
| 2 | 0.3 | 123 | 7.1 | 2 |
Jeśli chcesz dowiedzieć się więcej o gazach wspomagających i ich doborze, przeczytaj artykuł „Który gaz jest najlepszy do cięcia laserowego? - Łatwy w użyciu przewodnik."
W przypadku cięcia stali miękkiej laserem ścisłe poleganie na tradycyjnych procesach tlenowych o mocy poniżej 6 kW od dawna nie spełniało wymagań wymagania nowoczesnych fabryk dotyczące kontroli kosztów. Baison w pełni wprowadził Technologia ultrawysokiej mocy 12 000 W, co pozwala na całkowite odejście od wyboru jednego gazu w obróbce płyt średnich i grubych.
W przypadku blach ze stali miękkiej o grubości 6 mm, 12 mm i 20 mm centrum badawczo-rozwojowe firmy Baison przeprowadziło rygorystyczne testy procesowe przy użyciu powietrze pod wysokim ciśnieniem i precyzyjne mieszanki gazów serii MAP. Przy mocy 12 kW cięcie średnich i cienkich blach powietrzem nie tylko zapewnia prędkości znacznie przewyższające tradycyjne cięcie tlenem, ale także osiąga maksymalne oszczędności kosztów na tonę gazu.
Podczas cięcia grubych blach o grubości 20 mm specjalnie dostrojony proces mieszania gazów firmy Baison utrzymuje wysokie prędkości podróży jednocześnie doskonale rozwiązując problem żużlu z tyłu, dostarczając gładkie wykończenie która bezpośrednio rywalizuje z obróbką azotem na zimno.
Jednakże optymalny stosunek gazu jest ściśle powiązany z wahaniami rzeczywistego napięcia fabrycznego i czystością źródła gazu.
7. Kalibracja dyszy
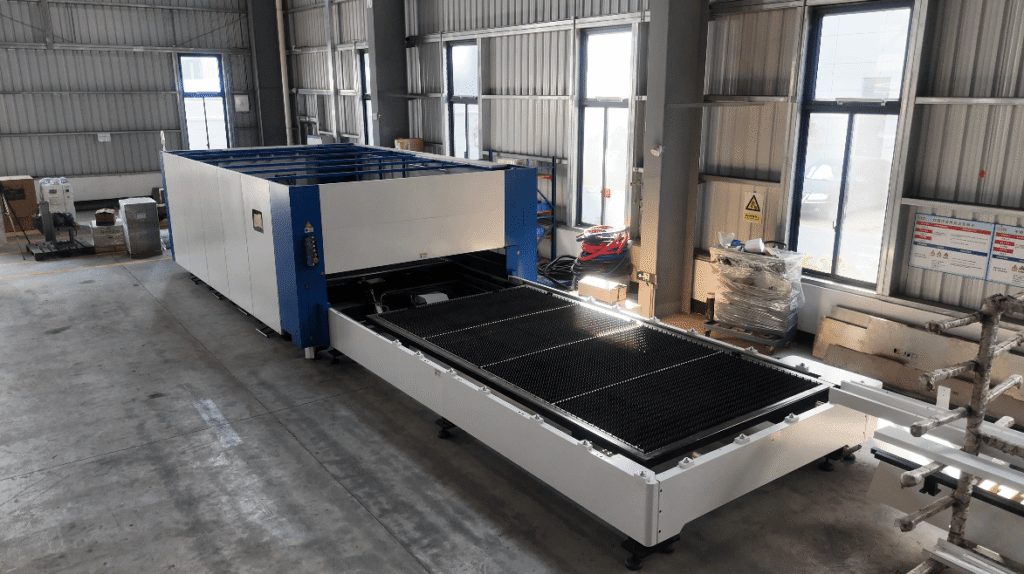
Promień lasera przepływa przez miedziana dysza W standardowym urządzeniu laserowym. Jeśli jednak dysza nie zostanie prawidłowo ustawiona, laser napotka przeszkodę. Zjawisko to nazywa się przycinaniem wiązki. Dlatego zawsze ustawiaj wiązkę lasera tak, aby zminimalizować straty podczas cięcia stali miękkiej.
Kolejnym czynnikiem jest położenie ogniskowe wiązki laserowejW przypadku stali miękkiej należy ustaw ostrość na powierzchni materiału.
wysokość dyszy laserowej zmienia się w zależności od grubości i rodzaju materiału. Idealnie, dysza powinna być 0.2 mm – 0.5 mm z powierzchni materiału.
8. Prędkość cięcia
Prędkość skrawania jest kluczowym parametrem w kontrolowaniu jakości procesu. Najczęstszym problemem w przypadku stali miękkiej jest efekt prążkowania na krawędzi nacięcia, co jest w największym stopniu związane z prędkością skrawania.
Prążkowanie jest linie równoległe i rowki które powstają podczas cięcia. To zwiększa chropowatość powierzchnies i niekorzystnie wpływa na wykończenie cięcia. Później może stwarzać problem w spawaniu as dobrze.
Badania pokazuje a krytyczna prędkość cięcia w którym efekt prążkowania jest minimalny podczas cięcia laserem tlenowym stali miękkiej.
Zacząć od stopniowe zwiększanie prędkości cięcia aż osiągniesz optymalną prędkość bez prążkowania. Wtedy, utrzymuj tę prędkość do końca pracy. Co więcej, maszyna powinna mieć co najmniej Moc wyjściowa 1 kW lub wyższa.
9. Minimalizowanie strefy wpływu ciepła (HAZ)
Nierównomierne rozprowadzanie ciepła może powodować wady materiału podczas cięcie laserem światłowodowym, specjalnie dla stal miękkaStrefy te powstają w miejscach, w których ciepło nie topi materiału, ale jest wystarczająco gorące, aby zmienić mikrostrukturę.
To tworzy Strefa wpływu ciepła (HAZ) co może powodować różnego rodzaju problemy, takie jak zmniejszona odporność na zmęczenie, wczesne pęknięcia i odkształcenia.Powierzchnia właściwy dobór gazu wspomagającego zmniejsza strefę HAZ, ponieważ chłodzi powierzchnię podczas procesu.
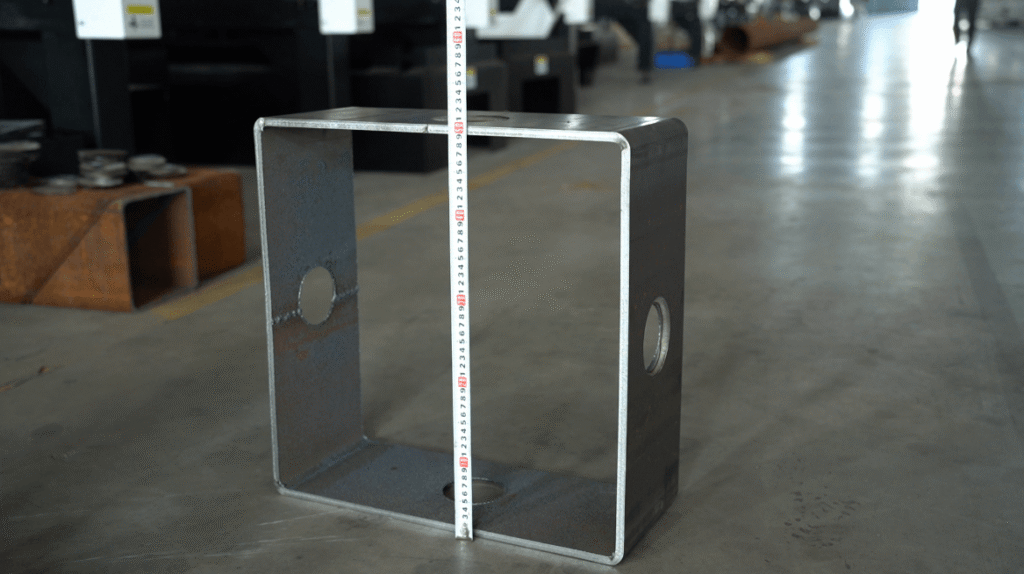
Dwa najważniejsze czynniki wpływające na strefę HAZ to: moc i prędkość cięcia.
Zasadą jest, że strefę HAZ można zminimalizować poprzez zwiększenie prędkości cięcia laserowego oraz zmniejszenie mocy lasera. Jednak nie jest to takie proste; wyższa prędkość cięcia może również powodować większa chropowatość powierzchnissDlatego musisz zachować równowagę prędkość krytyczna.
10. Utwórz część testową
Niewłaściwe ustawienie cięcia laserem światłowodowym za pierwszym razem jest trudne. Oczywiście, można osiągnąć podstawowy poziom sukcesu, ale trzeba… tworzyć części testowe dla wyższej jakości. To prototyp rzeczywistegopraca. Jeśli musisz zrealizować zamówienie ze stu kawałków, najpierw zrób kilka części testowych aby uzyskać idealne parametry lasera.
Podczas cięcia laserowego grube blachy ze stali miękkiej o grubości ponad 10 mmślepe zapamiętywanie teorii podręcznikowej o „dużej prędkości i małej mocy” łatwo prowadzi do awarie cięcia lub duże ilości żużlu tylnego.
Doświadczenie mistrzów warsztatu Baison w zakresie kontroli temperatury w rzeczywistych warunkach polega na tworzeniu dynamiczne mikroregulacje za pomocą zaawansowanych systemów sterowania jak CypCut. Wprowadzając „Punkty chłodzenia” na ostrych zakrętach lub zgina i precyzyjne dostrajanie krzywej mocy narożnej—w połączeniu z wieloetapowy proces przekłuwania progresywnego—całkowicie eliminują przepalenia ostrych narożników i wady w postaci falistości, które powstają w wyniku akumulacji ciepła u źródła.
Dodatkowo standard Algorytm „Leapfrog” wyposażonych w maszyny Baison podczas szybkiego przebijania i przesuwania nie tylko drastycznie skraca czas bezczynności bez cięciaale także skutecznie zmniejsza strefę wpływu ciepła (HAZ) wykończonych krawędzi przez dynamiczna wysokość podnoszenia chłodzenia.
Jednakże talerze z różna zawartość węgla różnią się znacznie pod względem wrażliwości na akumulację ciepła, dlatego faktyczne debugowanie nadal wymaga dostrajanie na podstawie struktury przedmiotu obrabianegoMożesz zdobyć Baisona z pierwszej ręki przewodnik po parametrach układu sterowania do obróbki blach o średniej i grubej grubości, aby osobiście zobaczyć produkty o wysokiej precyzji i bez przepaleń, z błyszczącymi krawędziami cięcia metaliczny srebrny połysk.
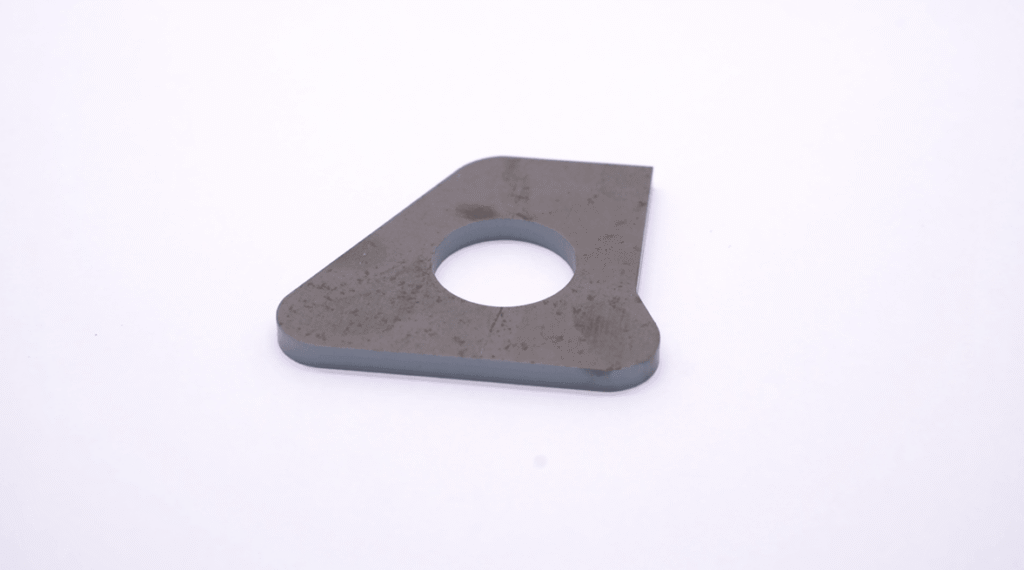
11. Zbadaj wyciętą część
Wzór na krawędzi cięcia może wiele powiedzieć o niedociągnięciach w ustawieniach maszyny laserowej. W idealnym przypadku idealna równowaga mocy, prędkości i przepływu gazu jest kluczem do gładkiej krawędzi cięcia. Zacznij więc od cięcie próbne i zbadaj go wizualnie.
Śledź zalecane ustawienia przez producenta. Zoptymalizuj ustawienia cięcia, zwiększając lub zmniejszając szybkość podawania, ciśnienie gazu i moc w małych krokach. Oto kilka defektów, na które warto zwrócić uwagę.
| Wady cięcia | Możliwe przyczyny |
| Strefa o wyższym stopniu narażenia na ciepło. | Moc jest za duża. |
| Wąska szczelina z utlenionym dnem. Nadmierna ilość żużlu na dolnej krawędzi cięcia. | Niska ogniskowa, duża prędkość cięcia, niskie ciśnienie gazu (tlen), mały rozmiar dyszy. |
| Szersze nacięcie, efekt prążkowania, większa szorstkość, spalone krawędzie. | Wyższy punkt ogniskowy, wyższe ciśnienie gazu (tlenu), niska prędkość cięcia, uszkodzona dysza. |
FAQ
P: W jakich branżach najlepiej sprawdzają się maszyny Baison?
A: Precyzyjna blacha, ciężkie konstrukcje stalowe i produkcja maszyn. ciężkie łóżko oraz Niemiecka skrzynia biegów Zamknij Dokładność ±0.03 mm/m dla zamówień o dużej objętości.
P: Czy parametry można dostosowywać?
O: Tak. Twardość stali i rdza różnią się w zależności od partii i regionu, wymagając dostosowanych ustawień. Kliknij, aby uzyskać niestandardowa konfiguracja Baison.
P: Jaki jest największy błąd popełniany przy zakupie?
A: Wybieranie tanie, energooszczędne aparaty tlenowe powoduje wysokie rachunki za tonę gazu i ciężką pracę związaną ze szlifowaniem. Mądre warsztaty wybierają Lasery 12 kW z powietrzem lub mieszanką gazów.
P: Dlaczego płytki o grubości 10 mm i większej przepalają się lub marszczą?
A: Domyślne parametry nie działają na grubych talerzach. Wymagają punkty chłodzenia o ostrych narożnikach oraz piercing progresywny za pośrednictwem zaawansowanych systemów CNC. Kliknij, aby uzyskać nasze przewodnik zapobiegający przepalaniu.
P: Jak uzyskać krawędź wolną od żużlu i o srebrnym wykończeniu?
A: Za pośrednictwem naszego Algorytm przyspieszenia 1.5G oraz precyzyjne dopasowanie gazu do strefy HAZ. Ponieważ Twój sklep napięcie i czystość gazu aby wpłynąć na wyniki, kliknij, aby zarezerwuj próbny test fabryczny.
Wniosek
Cięcie grubej stali miękkiej nie powinno ograniczać Twojej wydajności. wady termiczne i wysokie koszty energii wymaga inteligentniejszego sprzętu współpracującego z najnowocześniejszą technologią gazową. Jako producent OEM, Baison Ekspertyza w zakresie laserów o mocy 10 kW+ na realne marże zysku dla producentów.
Baison Laser zapewnia najlepsze rozwiązanie do cięcia laserowego stali miękkiej
Chcesz wyprzedzić tradycyjne cięcie tlenowe? Pobierz fabrycznie przetestowaną wersję Baison Arkusz porównawczy prędkości cięcia i kosztów gazu dla stali miękkiej o mocy 10 000 W+.
Tworzenie produktu najwyższej jakości zazwyczaj zależy od maszyny najwyższej jakości oraz sprawny operatorW Baison Laser produkujemy zaawansowane technologicznie maszyny laserowe w naszym nowoczesnym zakładzie produkcyjnym.
Nasze lasery światłowodowe i lasery CO2 są wyposażone w wysokiej jakości komponenty, co znacznie zwiększa wydajność procesu obróbki. Możesz przejrzeć nasz obszerny katalog. Oferujemy lasery tnący, spawalniczy, Oznakowanie, czyszczenie systemy po cenach konkurencyjnych na rynku.
Co więcej, nasi eksperci są gotowi dostosować zamówienie do Twojego projektu. Możesz mieć bezpłatna ocena Twojego projektu i zamówienia bezpłatna próbka próbna , jak również.
Na co więc czekasz? Chodźmy. współpracować.