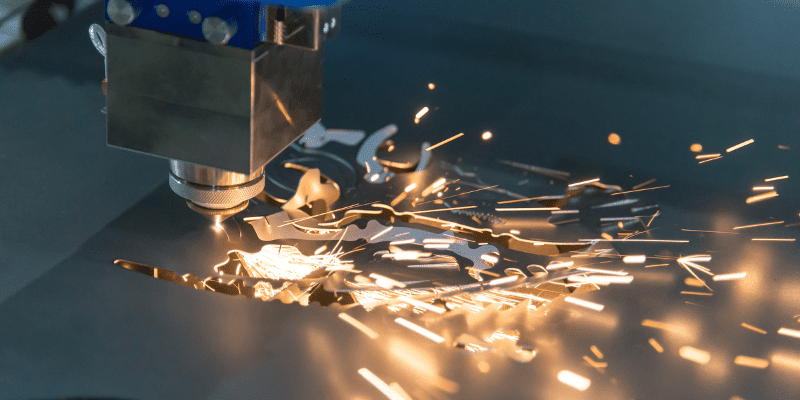
Czym jest laser światłowodowy? – krótki przegląd
„Laser” może być generowany za pomocą różnych ośrodków aktywnych, takich jak ciała stałe, szkło, gazy, półprzewodniki, a nawet ciecze. Jednak światło laserowe generowane przez element stały, taki jak kryształ „rubinu”, znany również jako „granat itrowo-glinowy domieszkowany neodymem (Y3Al5O12)-YAG”, nazywane jest „laserami światłowodowymi” lub „laserami ciała stałego”.
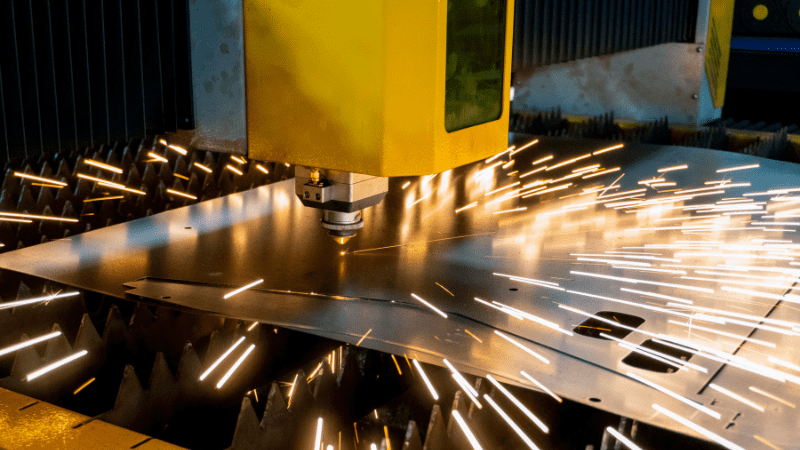
To, co wyróżnia lasery światłowodowe, to fakt, że mogą one wykonywać różne funkcje kluczowe dla produkcji przemysłowej z wysoką precyzją i dokładnością. Najważniejsza z nich to: „Cięcie laserowe”, jeden z fundamentów.
Lasery światłowodowe z domieszką Yb3+ o fali ciągłej (CW) są najczęściej stosowane w cięcie laserowe Maszyny te są niezwykle wydajne. Laser światłowodowy o średnicy 01 µm z łatwością przecina stal o wysokiej wytrzymałości. Nie wspominając o większości innych metali i stopów.
W przeciwieństwie do tradycyjnych maszyn tnących, w których część mechaniczna ulega zużyciu, te lasery nie posiadają takich materiałów eksploatacyjnych. Dzięki temu niskie koszty konserwacji oszczędzają energię, pieniądze i czas w procesach cięcia. Może to zwiększyć marżę zysku w każdej branży.
Cięcie laserowe jest wszechobecne, od małych przedsiębiorstw po gigantyczny przemysł motoryzacyjny i lotniczy. Lasery światłowodowe z natury nadają się również do mikroobróbki w skali mikro. Dzięki temu stają się one wizytówką nowoczesnych procesów produkcyjnych.
Jak działa maszyna do cięcia laserem światłowodowym?
Wycinarki laserowe światłowodowe wykorzystują cięcie termiczne do cięcia różnych metali i niemetali. Proces ten przebiega w następujących krokach.
Najpierw z generatora laserowego na obrabiany element wystrzeliwana jest wiązka laserowa o wysokiej intensywności. Wiązka laserowa zazwyczaj osiąga wysoką temperaturę, zbliżoną do 10000-11000°C (19500°F), wystarczającą do stopienia lub odparowania dowolnego materiału.
Szczegóły dotyczące lokalizacji i kształtu cięcia wprowadzane są do numerycznego systemu sterowania, który kieruje laserem.
W momencie zetknięcia się lasera z materiałem, materiał zostaje szybko stopiony lub zamieniony w gaz, a następnie do miejsca kontaktu zostaje wtłoczony pomocniczy gaz pod ciśnieniem, który usuwa zanieczyszczenia.
Proces ten jest kontynuowany aż do uzyskania pożądanego kształtu.
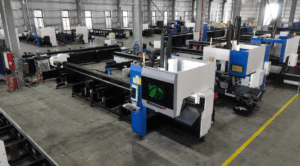
Wycinarki laserowe występują w różnych kształtach i rozmiarach, ale zasada ich działania jest taka sama. Oto kilka kluczowych elementów wycinarki laserowej.
1. Źródło lasera maszynowego
Źródło lasera jest sercem każdej maszyny do cięcia laserowego. Oddzielna jednostka zazwyczaj wytwarza laser podawany do głowicy tnącej. Badania pokazują, że laser światłowodowy z domieszką iterbu Yb3+ generuje lasery o wysokiej intensywności w zakresie od 900 nm do 1200 nm. Szeroki zakres długości fal oznacza, że różne materiały mogą absorbować laser.
To źródło doskonale nadaje się do cięcia blach o wysokiej wytrzymałości, stali węglowej, stopów itp. Może = wytwarzać moc ponad 10 kW, która jest wystarczająco intensywna, aby przecinać cienkie blachy (<5 mm), a także grube talerze (5 mm-40 mm)
Jednakże źródła laserów światłowodowych z domieszką tulu Tm3+ i holmu Ho3+ mogą ciąć materiały niemetaliczne i przezroczyste. Jednostka źródłowa jest połączona z jednostką główną za pomocą wytrzymałych złączy, wtyczek wzmacniacza, wtyczek enkodera itp.
2. Elementy elektryczne i układ sterowania numerycznego
Sterowanie numeryczne i elektronika to „mózgi” wycinarek laserowych. Głównymi komponentami są serwomotory, przełączniki, systemy operacyjne itp. Tutaj wprowadzane są wszystkie dane dotyczące charakterystyki wiązki laserowej i szczegółów obrabianego elementu.
Panel sterowania LED umieszczony na zewnątrz maszyny pobiera dane od operatora za pośrednictwem plików CAM (Computer-Aided Manufacturing). System sterowania dostarcza wszystkie dane dotyczące mocy wyjściowej, prędkości cięcia, kątów cięcia, głębokości cięcia itp.
Następnie steruje głowicą sterującą i szynami w trakcie procesu cięcia. Wraz z pojawieniem się komputerowego sterowania numerycznego (CNC) precyzja cięcia laserowego wzrosła wielokrotnie, do tego stopnia, że jedynym czynnikiem ograniczającym cięcie laserowe jest układ napędowy.
3. System bramowy i części pomocnicze
Każda przemysłowa maszyna laserowa światłowodowa jest wyposażona w system bramowy – zmechanizowany podjazd, który pomaga przesuwać głowicę lasera w przestrzeni trójwymiarowej. System bramowy składa się z szyn, łańcuchów i silników, które pomagają w prowadzeniu głowicy lasera.
Prowadzone są ciągłe badania mające na celu udoskonalenie systemu bramowego dla lasera światłowodowego, co pozwoli na skrócenie czasu pracy maszyny i zwiększenie jej wydajności.
Pozostałe części obejmują stół roboczy (stoły robocze), który utrzymuje obrabiany element razem. Niektóre lasery światłowodowe posiadają duże stoły, które mogą obrabiać arkusze blachy o długości 12 metrów i udźwigu do 9 ton. Wiele laserów posiada również układ wydechowy, który usuwa toksyczne gazy z obudowy.
4. Głowica tnąca laserem światłowodowym
Głowica tnąca laserem światłowodowym to urządzenie, które emituje wiązkę lasera na obrabiany przedmiot. Posiada złożony system luster (w tradycyjnych maszynach laserowych) lub włókien optycznych, które prowadzą wiązkę lasera przez dyszę.
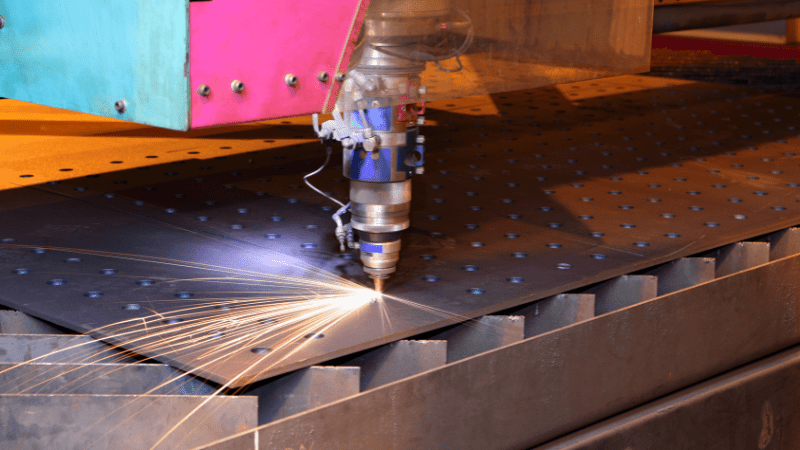
Dysze są ważnym elementem głowicy laserowej, który kontroluje wiązkę światła. Nie tylko kierują laserem, ale także nadają kierunek gazowi wyładowczemu, który zdmuchuje stopiony materiał.
Dysze można regulować ręcznie, co ma duży wpływ na jakość cięcia. Są one starannie kalibrowane, aby zapobiec niedostatecznej penetracji, która może prowadzić do stopienia materiału. Do cięcia różnych grubości stosuje się dysze o różnych średnicach.
Głowica laserowa to ruchoma część prowadzona przez system bramowy. Standardowo głowica laserowa może poruszać się w przestrzeni trójwymiarowej. Jednak w szczególnych przypadkach głowice laserowe są projektowane tak, aby poruszały się pod kątem 45 stopni, co ułatwia wykonywanie cięć skośnych. Te blachy metalowe są przeznaczone do późniejszego spawania. Pozwala to zaoszczędzić dużo pieniędzy, pracy i czasu, które w przeciwnym razie trzeba by poświęcić na wykonywanie skosów.
Inne parametry regulowane przez głowicę laserową to natężenie wiązki, położenie ogniska wiązki, prędkość cięcia, posuw cięcia, ciśnienie gazu itp.
Odpowiednia moc cięcia, prędkość i posuw mogą decydować o powodzeniu lub porażce procesów produkcyjnych. Podobnie jak tradycyjna maszyna mechaniczna, laserowa maszyna tnąca jest dostarczana ze szczegółowym wykresem określającym charakterystykę lasera odpowiedniego do danego materiału.
Całe stanowisko robocze jest osłonięte metalową osłoną, która zapewnia urządzeniu do cięcia laserowego zamknięte środowisko. Chroni to wiązkę laserową i obrabiany element przed czynnikami zewnętrznymi, takimi jak powietrze i kurz. Chroni również ludzkie oczy, ponieważ niewidzialne promienie są niebezpieczne.
Różnica między maszyną do cięcia laserem CO2 a laserem światłowodowym
Jeśli chodzi o cięcie laserowe, wyróżniają się dwie technologie. Lasery światłowodowe i CO2Oba służą temu samemu celowi, ale mają różne możliwości cięcia. Omówmy pokrótce różnice między nimi, aby wybrać najlepszą opcję dla Twoich potrzeb.
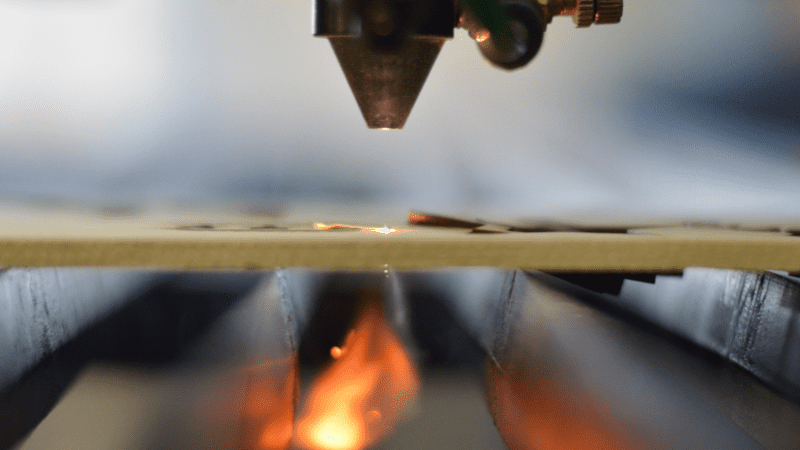
Istotną różnicą między nimi jest źródło produkcji lasera. Laser CO2 Szklana komora wypełniona dwutlenkiem węgla jest poddawana działaniu wysokiego prądu elektrycznego. Proces ten pobudza gaz i powoduje emisję promieni podczerwonych. Za pomocą luster te promienie podczerwone są wzmacniane na tyle, że mogą przecinać obiekty.
W laserze światłowodowym kryształ (granat itrowo-glinowy domieszkowany neodymem – YAG) jest owinięty lampą błyskową, która dostarcza do kryształu energię świetlną. To wzbudza atomy w krysztale, które uwalniają fotony o wysokiej energii. Te fotony o wysokiej energii są kierowane przez światłowód, tworząc silny laser.
Oba typy laserów mają swoje znaczenie. Lasery CO2 są stosunkowo starsze, ale nadal używane ze względu na wyjątkowe możliwości cięcia metalu.
| Proces produkcji | CO2 Laser | Fiber Laser |
| Prędkość cięcia Grubość <8 mm | Zwolnij | pompatyczność |
| Całkowita prędkość cięcia | pompatyczność | pompatyczność |
| Cięcie ostrych krawędzi | Niższa wydajność | wyższa sprawność |
| Cięcie blachy | Niższa kompatybilność | Wyższa kompatybilność |
| Cięcie materiałów organicznych | Wyższa kompatybilność | Niższa kompatybilność |
| Grawerowanie metalu | Nie | Tak |
| Grawerowanie innych materiałów | Tak | Tak |
| System napędowy | Suwnica | Galvo i Gantry |
| Koszty utrzymania | Wyższy | Opuść |
| Koszty operacyjne | Opuść | Wyższy |
| Koszt zakupu | Opuść | Wyższy |
Wycinarka laserowa światłowodowa lepiej radzi sobie z cięciem metali, zwłaszcza tych o błyszczących powierzchniach. Wysokie odbicie często stanowi problem w przypadku starszych urządzeń laserowych, ponieważ większość wiązki ulega odbiciu. Natomiast wycinarka laserowa światłowodowa charakteryzuje się ostrym ogniskiem wiązki, co ułatwia penetrację większości metali i stopów. Laser CO2 charakteryzuje się lepszą kompatybilnością materiałową z niektórymi metalami i materiałami organicznymi.
| Cięcie laserowe | Materiał | Lasery światłowodowe | Lasery CO2 |
| Przemysł metalowy | Stal o wysokiej wytrzymałości | Tak | Tak |
| Stal miękka | Tak | Tak | |
| Mosiądz | Tak | Nie | |
| Miedź | Tak | Nie | |
| Aluminium | Tak | Nie | |
| Niemetale | Szkło | Nie | Tak |
| Akryl | Nie | Tak | |
| Drewno | Nie | Tak | |
| Kauczuk | Nie | Tak | |
| Skóra | Nie | Tak | |
| Kompozyty | Tak | Nie |
Ponieważ większość branż produkcyjnych zajmuje się stalą i metalami, cięcie laserem światłowodowym cieszy się większym zainteresowaniem.
Jeśli chodzi o koszty, nie ma prostej odpowiedzi. Lasery światłowodowe dużej mocy są droższe niż przeciętne lasery CO2. Lasery CO2 mają jednak materiały eksploatacyjne, które zazwyczaj wymagają wymiany po 20000 XNUMX godzinach pracy. Co więcej, zużywają one więcej energii podczas typowej pracy niż lasery światłowodowe. W związku z tym koszty eksploatacji i konserwacji rosną. W przypadku projektów o charakterze ciągłym i długoterminowym eksperci preferują lasery światłowodowe.
Rzeczy do rozważenia przed zakupem pierwszej maszyny do cięcia laserem światłowodowym
1. Rozważania materiałowe
Rodzaj wytwarzanego materiału ma ogromne znaczenie. Niektóre materiały korzystają z cięcia laserem światłowodowym i dają doskonałe rezultaty, inne nie. Wycinarki laserowe najlepiej sprawdzają się w przypadku blach i materiałów o wysokim współczynniku odbicia. Dowiedz się więcej Jakie materiały można ciąć laserem światłowodowym?
2. Wykorzystanie i tempo produkcji
Jeśli Twoja branża wymaga dużej wydajności i wytwarzania skomplikowanych elementów, cięcie laserem światłowodowym jest odpowiednie. W przeciwnym razie nie będziesz w stanie pokryć kosztów zakupu. Polecam laser CO2 do cięcia i laser światłowodowy do grawerowania dla hobbystów, którzy chcą mieć laser do swoich projektów przydomowych.
3. Wykończenie powierzchni
W przypadku grubszych materiałów, lasery światłowodowe mogą nie zapewniać najlepszych efektów cięcia, co wiąże się z kosztami i czasem potrzebnym na postprodukcję projektu. Lasery światłowodowe zapewniają jednak najnowocześniejsze cięcia w przypadku blach i cieńszych płyt.
Główne zastosowania maszyn do cięcia laserem światłowodowym
1. Przemysł robotyki
Maszyny do cięcia laserowego i robotyka są ze sobą ściśle powiązane. Wiele maszyn do cięcia, spawania, znakowania i wiercenia laserowego jest wyposażonych w ramię robotyczne, które automatyzuje produkcję.
Jest nawet pomocne w produkcji małych, skomplikowanych części robotów, których nie da się wykonać za pomocą tradycyjnych frezarek. Cięcie laserowe w połączeniu z CNC zrewolucjonizowało świat.
2. Przemysł motoryzacyjny
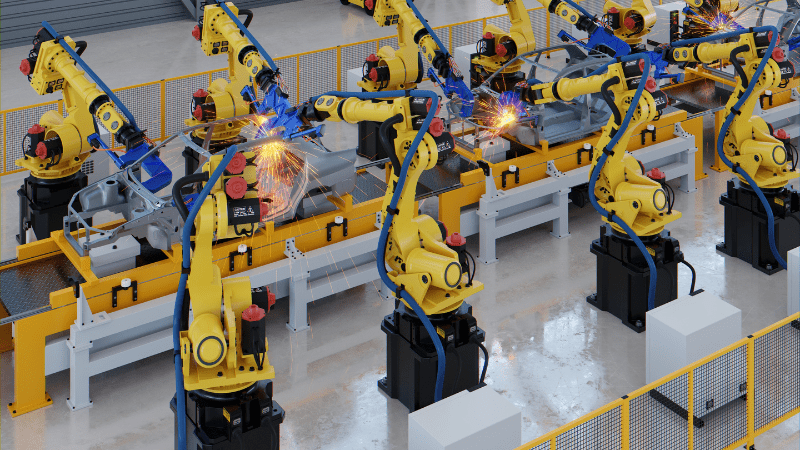
Popyt na samochody stale rośnie, podobnie jak zapotrzebowanie na wydajne procesy produkcyjne. Ze względu na wysoką precyzję i krótsze terminy realizacji, wiele Przemysł motoryzacyjny Firmy przeszły na maszyny do cięcia laserem światłowodowym w celu cięcia hydroformowanych części samochodowych.
3. Przemysł lotniczy i kosmiczny
przemysł lotniczy Zajmuje się jednym z najbardziej zaawansowanych projektów wymagających precyzji. Wiele tradycyjnych maszyn narusza integralność materiału podczas cięcia. Rodzi to obawy dotyczące bezpieczeństwa. Cięcie plazmowe jest tego przykładem.
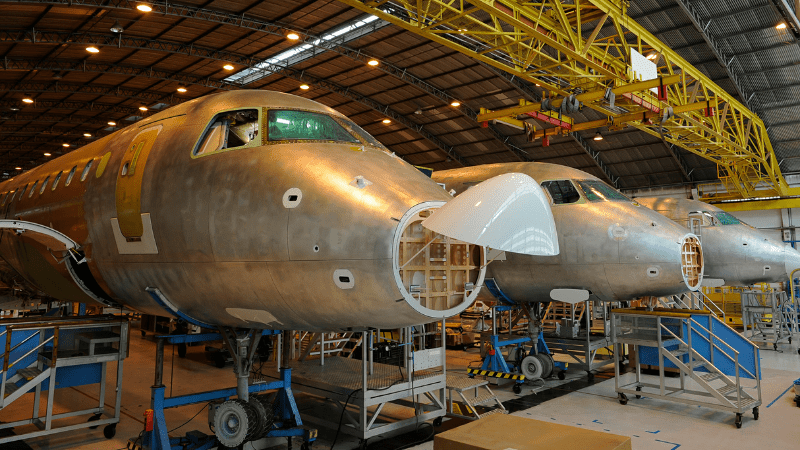
Jednakże cięcie laserem światłowodowym rozwiązało ten problem, ponieważ charakteryzuje się dobrym rozpraszaniem ciepła, precyzyjnym cięciem i minimalnymi tolerancjami.
Zalety i wady maszyny do cięcia laserem światłowodowym
1. Wysoka precyzja i dokładność
Laser światłowodowy skupia ogromną moc w małym punkcie, topiąc materiał i tworząc niewielki por. Podczas ruchu lasera materiał jest cięty równomiernie, bez deformacji ani zadziory na krawędziach. Ponieważ długość fali lasera światłowodowego wynosi zaledwie 1 mikrometr, w porównaniu z laserem CO2 o długości fali 10.7 mikrometra, można wycinać dowolne złożone kształty z wyjątkową dokładnością.
Cięcie laserem światłowodowym pozwala osiągnąć dokładność wymiarową rzędu ±0.5 mm. Strefa wpływu ciepła jest bardzo mała, a gotowy element wymaga minimalnej lub zerowej obróbki przed bezpośrednim użyciem.
2. Szybkość cięcia
Cięcie laserem światłowodowym jest szybsze niż tradycyjne techniki laserowe. Jeśli chodzi o cienkie blachy, żadna inna technika cięcia nie dorównuje laserom światłowodowym. Porównując prędkości cięcia laserów światłowodowych i CO2, widzimy, że laser światłowodowy o mocy 2000 W może ciąć z szybkością lasera CO6000 o mocy 2 W.
W miarę postępu technologii laserów światłowodowych będziemy musieli wkrótce zobaczyć laser światłowodowy o dużej mocy tnący grube materiały z szybkością, której nie będzie można porównać z żadną inną technologią.
3. Cięcie bezkontaktowe
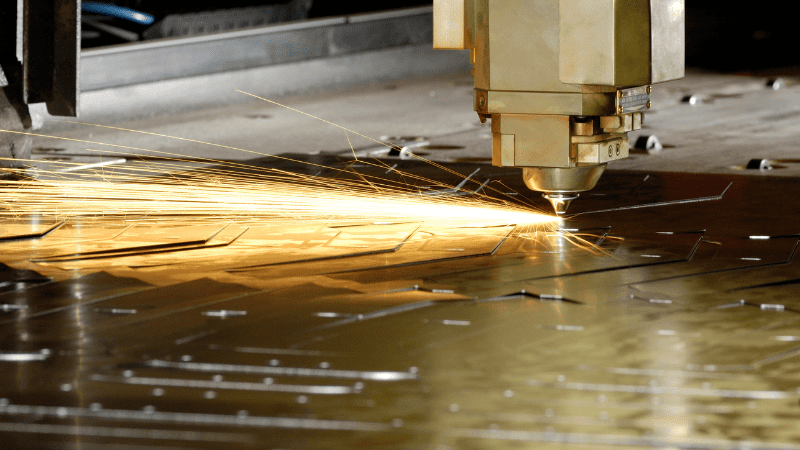
Bezkontaktowe narzędzie tnące oznacza brak konieczności wymiany narzędzia tnącego z powodu zużycia. Nie ma potrzeby sprawdzania twardości narzędzia przed obróbką każdego nowego materiału, ponieważ wiązki laserowe mogą ciąć wiele rodzajów materiałów.
4. Wysoka zdolność adaptacji i elastyczność
Dzięki sterowaniu CNC i automatyzacji, wiązki laserowe można regulować i optymalizować, aby wycinać skomplikowane wzory i misterne krawędzie. Kompaktowa wiązka o ogromnej mocy zapewnia minimalną strefę wpływu ciepła, która nie deformuje kształtu produktu końcowego.
5. Zmniejszone zużycie energii
Lasery światłowodowe zużywają o 50% mniej energii niż maszyny do cięcia CO2. W porównaniu z laserami CO2, lasery światłowodowe nie wymagają intensywnej konserwacji ani kosztownych napraw. Konstrukcja jest bardziej wydajna, kompaktowa i charakteryzuje się mniejszym śladem węglowym. Lasery CO2 potrzebują co najmniej 10 minut na rozgrzanie przed obróbką materiału. Natomiast laser światłowodowy może rozpocząć proces natychmiast.
Możliwość szybszej obróbki różnych materiałów sprawia, że lasery światłowodowe są odpowiednie dla producentów i wytwórców produkujących duże ilości.
6. Różnorodność materiałów
Przez długi czas materiały odblaskowe stanowiły wyzwanie dla maszyn do cięcia laserowego. Mimo to lasery światłowodowe mogą wydajnie przetwarzać materiały silnie odblaskowe, takie jak aluminium, miedź, srebro, złoto i polerowana stal nierdzewna. Minęły czasy, gdy cięcie laserowe nie nadawało się do obróbki grubych blach. Dzięki szerokiemu zakresowi mocy lasera, lasery światłowodowe mogą przetwarzać grubsze blachy z szybkością porównywalną z cięciem laserem CO2.
Oprócz metali, lasery światłowodowe mogą przetwarzać akryle, polioksymetylen, poli(metakrylan metylu), pleksiglas i gumę. Zapoznaj się z naszym artykułem, aby dowiedzieć się więcej o tym, jakie materiały lasery światłowodowe mogą, a jakich nie mogą ciąć.
7. Kosztowna inwestycja
Jedyną wadą laserów światłowodowych jest ich wysoki koszt inwestycji. Laser światłowodowy jest 2-3 razy droższy niż laser CO2. Biorąc jednak pod uwagę, że jest to jednorazowa inwestycja, oferująca znacznie większe korzyści niż jakakolwiek inna technologia laserowa, lasery światłowodowe są opłacalne w dłuższej perspektywie.
Lasery światłowodowe nie wymagają regularnej konserwacji ani wysokich kosztów eksploatacji. Laser światłowodowy o mocy 3000 W zużywa około 10 kW energii elektrycznej. Natomiast równoważny laser CO4000 o mocy 2 W zużywa aż 250 kW. To powoduje ogromną różnicę w rocznych rachunkach za prąd między tymi dwoma urządzeniami.
Ponadto, dzięki wydajnej konstrukcji, maszyna laserowa światłowodowa może służyć przez całe życie.
Dlaczego warto wybrać firmę Baison Laser do zastosowań w cięciu laserem światłowodowym?
Baison Laser jest ekspertem w dostarczaniu najwyższej jakości i trwałych urządzeń do cięcia laserem światłowodowym, odpowiednich do wielu zastosowań, takich jak cięcie blachy, kształtowanie, przeciąganie, wiercenie itp.
Zbudowane z materiałów najwyższej jakości i wykorzystujące zaawansowaną technologię laserową, nasze maszyny spełniają zróżnicowane wymagania branżowe. Co więcej, nasze ceny są konkurencyjne na rynku, a serwis posprzedażowy nie ma sobie równych.
Nasza różne katalogi obejmują najnowocześniejsze urządzenia do cięcia, spawania, czyszczenia i grawerowania laserem światłowodowym.
Skontaktuj się z naszym doświadczonym zespołem technicznym, aby uzyskać najlepszy stosunek jakości do ceny. Uzyskaj wycenę już teraz i dołącz do rodziny Baison Laser.